


حساب العائد على الاستثمار في ثني قضبان التوصيل CNC بالسيرفو لمصانع لوحات المفاتيح الكهربائية
حساب العائد على الاستثمار في ثني قضبان التوصيل باستخدام CNC المؤازر لمصانع اللوحات الكهربائية
بالنسبة لمصانع اللوحات الكهربائية، لا يُعد الاستثمار في ماكينة ثني قضبان التوصيل CNC المؤازرة مجرد ترقية للإنتاج، بل هو قرار تجاري قابل للقياس. فمن خلال تقليل العمل اليدوي، وتحسين دقة الثني، والحد من هدر المواد، وتسريع الإنتاجية، يمكن للماكينة المناسبة تحقيق عائد قوي على الاستثمار. والنقطة المهمة هي أنه لا ينبغي تقييم العائد على الاستثمار بناءً على سعر شراء الماكينة وحده. ففي تصنيع قضبان التوصيل، غالبًا ما تكمن التكلفة الحقيقية في إعادة العمل، وتأخيرات التركيب، والاعتماد على المشغلين، وتلف النحاس، والمهام التي تظل غير مكتملة بينما ينتظر خط التجميع.
يبدأ الحساب العملي للعائد على الاستثمار بفهم طريقة إنتاج المصنع للوحات الكهربائية فعليًا. فالورشة التي تنتج دفعات متكررة من لوحات التوزيع لها هيكل تكلفة مختلف عن المصنع الذي يتعامل مع تجميعات الجهد المتوسط منخفضة الكميات والمصممة حسب الطلب الهندسي. وقد يستفيد كلاهما من الأتمتة، لكن آلية استرداد الاستثمار ليست متطابقة. فعادةً ما تسترد المصانع ذات الحجم الكبير استثمارها من خلال تقليل زمن الدورة؛ بينما تحقق المصانع ذات الإنتاج المختلط مكاسب أكبر من الجودة القابلة للتكرار، وسهولة استدعاء البرامج، وتقليل التصحيحات المكلفة أثناء التجميع النهائي.
ابدأ بتكلفة عملية الثني الحالية
قبل تقدير الوفورات، وثّق العملية الحالية بموضوعية. تقارن العديد من المصانع نظام CNC جديدًا بأجر مشغل ثني واحد فقط، وهذا منظور ضيق جدًا. عادةً ما يشمل الثني اليدوي أو شبه اليدوي القياس، ووضع العلامات، وضبط المصدات، وفحص الزوايا، ونقل الأجزاء بين المحطات، وتصحيح القطع التي لا تتوافق مع الحاوية أو نقطة التوصيل المقصودة. ومن السهل إغفال هذه الدقائق لأنها موزعة بين التصنيع والفحص والتجميع.
ينبغي أن يشمل خط الأساس العمالة المباشرة، والإشراف، والعمل الإضافي، وقيمة الخردة، ووقت إعادة العمل، وتبديل الأدوات، وتكلفة انقطاع الإنتاج. ولا تُعد مواد النحاس والألومنيوم متسامحة من منظور الشراء: إذ قد تجعل الثنية غير الصحيحة بالقرب من ثقب مثقوب القطعة غير مناسبة للرسم الأصلي، حتى لو أمكن الاحتفاظ بها لمهمة أصغر مستقبلًا. وينبغي للمصانع تسجيل ذلك كمادة متبقية قابلة للاسترداد، لا افتراض أنها تحتفظ بكامل قيمتها.
إحدى الطرق المفيدة هي أخذ عينة من عدة طلبات تمثيلية خلال أسبوعين إلى أربعة أسابيع. تتبع عدد قطع قضبان التوصيل، وإجمالي الثنيات، ودقائق عمل المشغل، والأجزاء المرفوضة، والوقت المستغرق في انتظار التصحيح. أدرج كلاً من الثنيات البسيطة بزاوية 90 درجة والتشكيلات الأكثر صعوبة التي تتطلب تباعدًا واتجاهًا دقيقين. والنتيجة أكثر موثوقية بكثير من استخدام رقم واحد لـ «متوسط الدقائق لكل قطعة».
معادلة العائد على الاستثمار بسيطة؛ أما المدخلات فليست كذلك
الحساب القياسي مباشر:
العائد السنوي على الاستثمار (%) = (المنفعة المالية السنوية − تكلفة التشغيل السنوية) ÷ إجمالي الاستثمار × 100
وللتخطيط الرأسمالي، يستخدم العديد من المديرين أيضًا فترة الاسترداد:
فترة الاسترداد (بالسنوات) = إجمالي الاستثمار ÷ صافي المنفعة المالية السنوية
ينبغي أن يغطي إجمالي الاستثمار أكثر من عرض سعر المعدات. أضف تكاليف الشحن، والتكاليف المرتبطة بالاستيراد عند الاقتضاء، والتركيب، والتجهيزات الكهربائية، وتدريب المشغلين، والأدوات الأولية، ومخصصًا واقعيًا لوقت التشغيل التجريبي. وإذا كانت الماكينة تتطلب تغييرات في تدفق المواد أو ترتيبات السلامة، فيجب أن تُدرج تلك التكاليف في المشروع أيضًا. إن استبعادها يجعل المقترح يبدو أفضل على الورق، لكنه أضعف عند مراجعة القسم المالي للأرقام النهائية.
تأتي المنفعة المالية السنوية عمومًا من أربعة مصادر: طاقة العمالة المتاحة لأعمال أخرى، وتقليل الخردة وإعادة العمل، وزيادة الإنتاج الفعلي، وتقليل اضطرابات التجميع. ليست كل دقيقة موفرة تتحول إلى وفر نقدي. فإذا ظل المشغل موظفًا ولم يتغير حجم الإنتاج، فقد تكون المكاسب في الطاقة الإنتاجية بدلًا من خفض الرواتب. وما زال لذلك قيمة، لا سيما عندما يكون العمل الإضافي شائعًا أو عندما يصعب توظيف فنيي تصنيع مهرة، لكن ينبغي وصفه بدقة في دراسة الاستثمار.
كيف يغيّر الثني المؤازر CNC المعادلة الاقتصادية
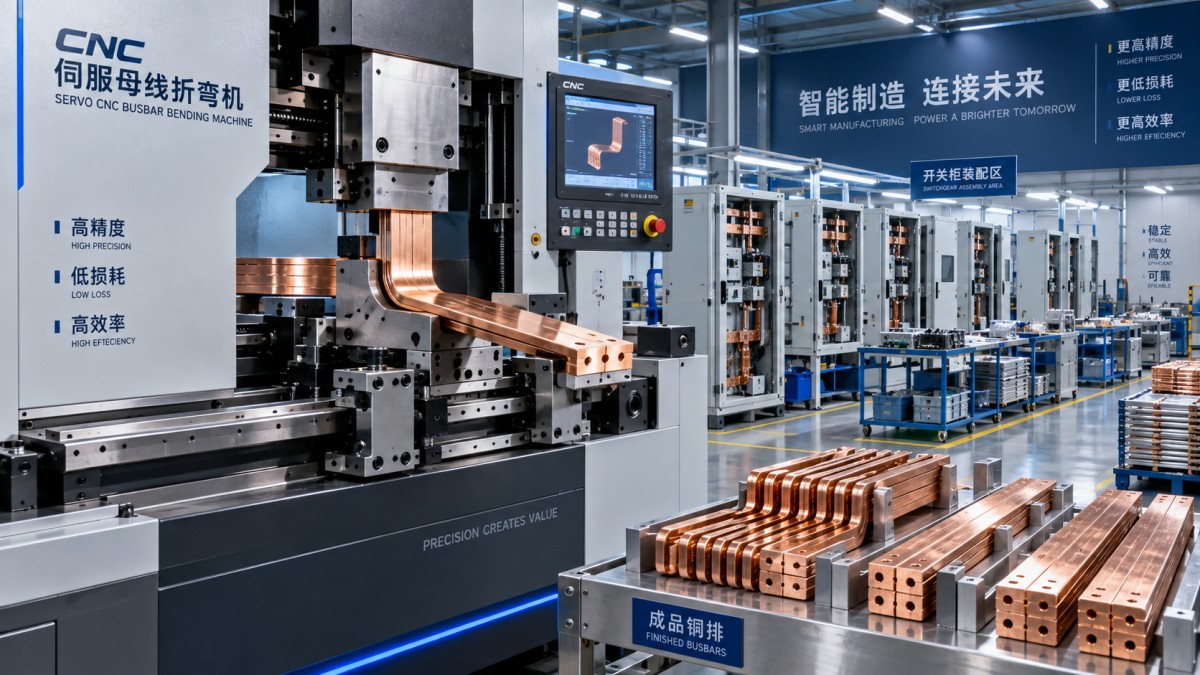
تثبت ماكينة ثني قضبان التوصيل CNC المؤازرة جدواها عندما تحل البرمجة وقابلية التكرار محل الإعداد اليدوي المتكرر. وبدلًا من الاعتماد على مشغل لتفسير كل زاوية وإزاحة وتسلسل ثني من الرسم، يمكن للمصنع تخزين البرامج المجربة وإعادة إنتاجها في الطلبات المستقبلية. ويكتسب ذلك أهمية عندما تتكرر تصاميم اللوحات الكهربائية مع اختلافات طفيفة، أو عندما تستخدم عدة ورديات الرسومات نفسها، أو عندما لا يكون المشغلون ذوو الخبرة متاحين دائمًا.
للدقة تأثير مباشر على التكلفة. فقضيب التوصيل الذي ينحرف ولو قليلًا عن الزاوية المقصودة قد يسبب مشكلات في ضغط التلامس، أو عدم المحاذاة عند العوازل، أو تداخلًا مع فواصل اللوحة، أو الحاجة إلى حشوات إضافية أثناء التجميع. وقد يرى قسم التصنيع ذلك تعديلًا بسيطًا؛ لكن فريق التجميع يراه تأخيرًا مع خزانة تشغل مساحة أرضية قيمة. وتُسند أقوى نماذج العائد على الاستثمار تكلفة داخلية على الأقل لهذه الانقطاعات بدلًا من اعتبارها ضوضاء ورشة لا يمكن تجنبها.
ينبغي أيضًا تقييم الإنتاجية عند نقطة الاختناق، وليس فقط في محطة الثني. فإذا كانت عمليات التثقيب والقطع والثني تتم في طوابير منفصلة، فقد لا تحسن ماكينة ثني أسرع وحدها بشكل ملموس إنتاج اللوحات المكتملة. وفي بعض المصانع، يكون ترتيب معالجة قضبان التوصيل المدمج أكثر اقتصادية لأنه يقلل من مناولة الأجزاء بين العمليات. وفي مصانع أخرى، تكون المعدات المخصصة مبررة لأن الحجم مرتفع بما يكفي لإبقاء كل محطة مشغولة. لا توجد إجابة عامة؛ إذ يحددها مزيج الإنتاج.
طابق القدرات مع العمل الذي تنفذه فعليًا
من أخطاء الشراء الشائعة اختيار الماكينة وفقًا للقدرة القصوى وحدها. فقد يعالج المصنع أحيانًا قضيب نحاس كبيرًا، لكنه يقضي معظم العام في ثني موصلات أصغر ومتكررة. والسؤال الأفضل هو ما إذا كانت الماكينة تتعامل مع نطاق العمل المعتاد بكفاءة، وبأدوات مناسبة ونظام تحكم يمكن للمشغلين استخدامه باستمرار.
على سبيل المثال، تتضمن مجموعةماكينات قضبان التوصيل النحاسية DXJ-80CN تكوينات مخصصة لقضبان توصيل يصل عرضها إلى 300 mm وسماكتها إلى 20 mm، بتصنيف 800 KN. ويجمع تكوين DXJ-803CN بين التثقيب والقطع والثني من خلال محطات هيدروليكية مستقلة، بينما يدعم تحكم الثني Siemens PLC الخاص به إدخال الزوايا مباشرة وذاكرة البرامج. وتبلغ دقة الثني المعلنة ±0.5°، وهي مواصفة جديرة بالاهتمام عندما يكون التوافق المتسق مشكلة متكررة. ولا تكون هذه الأرقام مفيدة إلا إذا كانت تتوافق مع أبعاد مواد المصنع وأنواع الثني وعبء العمل اليومي؛ إذ إن شراء قدرات زائدة نادرًا ما تُستخدم قد يطيل فترة الاسترداد.
تستحق متانة الأدوات اهتمامًا مماثلًا. فلكمات وقوالب الثني تُعد مواد استهلاكية من الناحية الاقتصادية، حتى عندما تدوم فترة طويلة. وينبغي للمشترين أن يسألوا عن الدرجات المستخدمة، وأدوات الثقوب والثني الشائعة المشمولة، ومدى سرعة توريد البدائل، وما إذا كان الدعم الفني المحلي أو عن بُعد يمكنه المساعدة في تشخيص مشكلات الإعداد. فالسعر الأولي المنخفض يفقد جاذبيته إذا أبقت أداة بالية أو تالفة خط إنتاج متوقفًا.
أنشئ ثلاثة سيناريوهات للعائد على الاستثمار، وليس توقعًا متفائلًا واحدًا
يستخدم طلب الاستثمار الرأسمالي المعقول سيناريوهات متحفظة ومتوقعة وعالية الاستغلال. وينبغي أن يفترض السيناريو المتحفظ حجم الطلبات الحالي، ووفورات متواضعة في العمالة، وعدم وجود خفض فوري في عدد الموظفين. ويمكن أن يشمل السيناريو المتوقع تقليلًا واقعيًا للخردة وتجنبًا للعمل الإضافي استنادًا إلى سجلات الإنتاج المقاسة. وقد يعكس سيناريو الاستغلال العالي نمو الطاقة المخطط له، لكنه لا ينبغي أن يكون المبرر الوحيد للشراء.
انظر إلى ما هو أبعد من ورقة مواصفات الماكينة
الماكينة نفسها ليست سوى جزء واحد من الاستثمار. اسأل المورد عن كيفية إنشاء البرامج ونسخها احتياطيًا، وما إذا كانت الواجهة تدعم اللغات المستخدمة في أرضية المصنع، وما الذي يشمله الدعم عن بُعد، وكيف تُدار قطع الغيار في منطقتك. وبالنسبة للمصانع التي تعالج النحاس والألومنيوم معًا، أكّد توصيات الأدوات والعمليات لكل مادة بدلًا من افتراض أن الإعدادات المتطابقة ستقدم نتائج متطابقة.
تقوم شركة Dexinjia، التي تأسست في 2014، بتصنيع معدات معالجة قضبان التوصيل CNC، بما في ذلك ماكينات 3 في 1، وأنظمة الثني CNC، والمعدات الهيدروليكية المحمولة. وتذكر الشركة أنها تطبق مراقبة الجودة خلال جميع مراحل الإنتاج وتحمل شهادات ISO و3A وCE وEAC. ومع ذلك، فإن الخطوة التالية ذات الصلة للمشتري تظل التحقق العملي: مراجعة تكوين الطراز الدقيق، ونطاق التوريد، وشروط الضمان، والتوافق الكهربائي، وترتيبات استجابة الخدمة قبل تحويل هذه الادعاءات إلى افتراضات للشراء.
عادةً ما يأتي أفضل قرار استثماري من حساب تجريبي قصير يستند إلى رسومات فعلية وسجلات إنتاج حديثة. وإذا كانت فترة الاسترداد المتوقعة تعتمد كليًا على تخفيضات كبيرة في العمالة أو زيادة غير مثبتة في الطلبات، فتوقف. أما إذا ظلت موثوقة بعد إدراج التدريب والأدوات والاستغلال المتحفظ ومخصص الصيانة الواقعي، فإن ماكينة ثني قضبان التوصيل CNC المؤازرة ليست مجرد أصل جديد على أرضية المصنع، بل هي وسيلة مضبوطة لتقليل التكلفة الخفية لتصنيع قضبان التوصيل.
أرسل لنا رسالة
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.
خدمة عالية الجودة وفريق محترف لخدمات ما بعد البيع.