


لماذا تظهر النتوءات بعد تثقيب القضبان النحاسية وكيفية منعها
النتوءات بعد تثقيب قضبان التوصيل ليست مجرد عيب شكلي. ففي الموصلات النحاسية والألومنيوم، يمكن للحافة المرتفعة أو الممزقة أن تقلل مسافة العزل، وتتداخل مع التراص أو الوصلات المثبتة بالمسامير، وتسبب مخاطر عند المناولة، وتُدخل تفاوتًا في عمليات الثني أو التجميع اللاحقة. قد يكون التقوس الخفيف والمنتظم مقبولًا إذا أُزيل في خطوة تشطيب محكومة. أما النتوءات الحادة أو غير المنتظمة أو التي تتفاقم بسرعة فعادةً ما تشير إلى أن العدد أو الخلوص أو دعم المادة أو إعداد الماكينة يحتاج إلى اهتمام.
بالنسبة لفرق الجودة والسلامة، لا يتمثل السؤال المفيد ببساطة في ما إذا كان الثقب المثقوب يحتوي على نتوء. بل في ما إذا كانت حالة الحافة تظل ضمن متطلبات القطعة، وقابلة للتكرار عبر الدفعة، ويمكن التحكم بها قبل أن يبدأ المشغلون بالتعويض عبر إزالة النتوءات يدويًا. عندما يصبح التشطيب اليدوي إجراءً روتينيًا، فقد يخفي تدهور العملية مع إضافة عمالة وجودة حواف غير متسقة ومخاطر قطع جديدة.
كيف يُفترض أن تتكوّن حافة تثقيب نظيفة
يفصل التثقيب المادة على مراحل. يضغط الثاقب أولًا قضيب التوصيل داخل فتحة القالب، ثم تتشوه المادة لدنًا، وتبدأ الشقوق من حواف الثاقب والقالب، وتلتقي هذه الشقوق لإتمام الفصل. تعتمد النتيجة النظيفة على التقاء الشقوق في المنطقة المقصودة.
إذا كان الخلوص بين الثاقب والقالب غير مناسب، أو كانت حواف القطع متآكلة، أو تحرك القضيب أثناء الشوط، تُسحب المادة وتتمزق بدلًا من أن تنكسر بشكل نظيف. وتتحول الشفة المتبقية عند جانب الخروج إلى نتوء. ويمكن لمظهر الحافة أن يساعد في تضييق نطاق السبب: فقد يشير النتوء الدقيق والمتسق إلى مشكلة في الخلوص أو المادة، بينما يشير النتوء الخشن المتمركز في جانب واحد غالبًا إلى عدم المحاذاة أو التآكل غير المتساوي أو التثبيت الرديء.
يستحق تثقيب الثقوب وقص المقاطع فحوصات منفصلة. قد تستخدم ماكينة تثقيب وقص قضبان التوصيل محطات وأدوات مختلفة لكل عملية، لكن ضعف دعم المادة وتآكل الحواف وعدم المحاذاة يمكن أن تؤثر في كليهما. لا يثبت الثقب المثقوب النظيف أن محطة القص مضبوطة بشكل صحيح، كما أن حافة القص الجيدة لا تؤكد أن زوج الثاقب والقالب يتمتع بالخلوص المناسب.
حالة العدد هي عادةً أول ما يجب فحصه
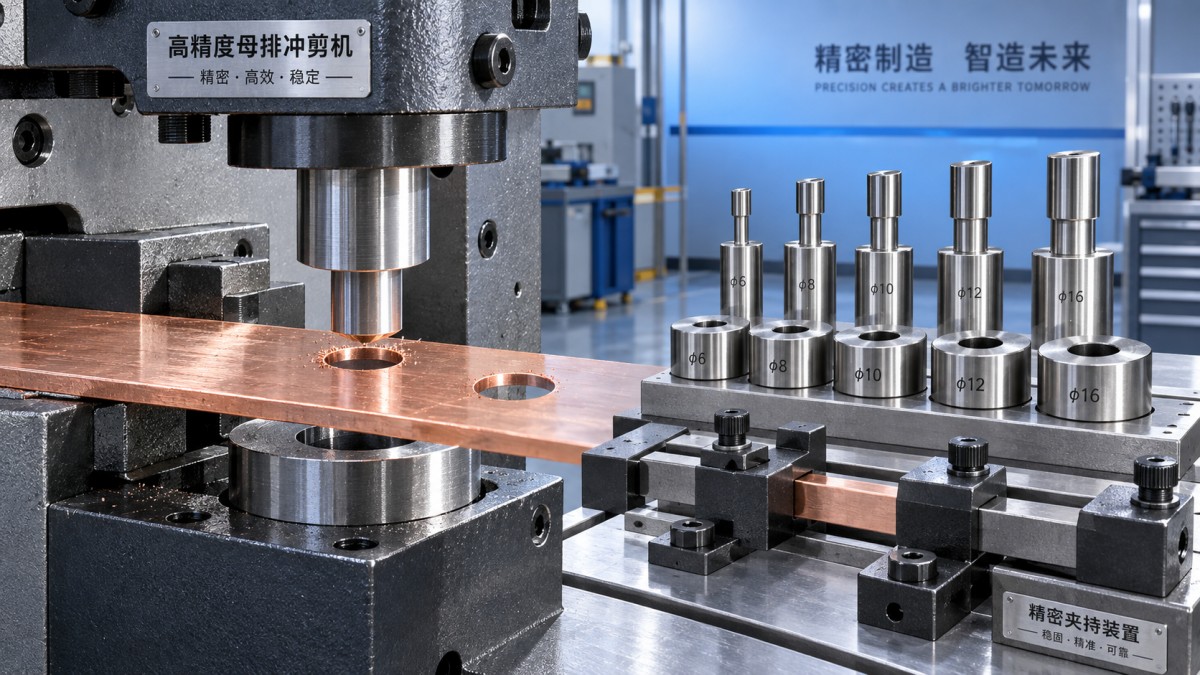
تزيد أطراف الثاقب غير الحادة وحواف القالب المستديرة القوة اللازمة لفصل قضيب التوصيل. وبدلًا من إحداث كسر محكوم، تضغط الأداة المادة وتسحبها. وقد تكون النتيجة نتوءًا أكبر أو منطقة تشوه أوسع أو سطحًا يبدو ممزقًا حول الثقب. ومع النحاس، قد يترك ذلك أيضًا حافة لامعة ملطخة؛ أما مع الألومنيوم، فقد يصبح تمزق الحافة واضحًا بشكل خاص حسب السبيكة وحالة المعالجة.
لا ينبغي تقييم تآكل الأدوات بناءً على عدد الأشواط فقط. بل يجب فحصه مقارنةً بالقطعة النهائية. يقارن إجراء الفحص المفيد بين ارتفاع النتوء وموقعه وحجم الثقب وموضعه ومظهر الحافة في القطع الأولى والعينات المأخوذة لاحقًا أثناء التشغيل. وغالبًا ما يكون اتجاه ازدياد النتوء أكثر دلالة من قياس منفرد.
لا يقتصر التلف على التبلد الطبيعي. يمكن للشظايا الصغيرة أو الالتصاق الاحتكاكي أو تراكم المادة على الثاقب أن ينتج نتوءات موضعية حتى عندما يبدو معظم الحافة مقبولًا. ويُعد تراكم المادة مهمًا بصفة خاصة عند معالجة مواد قضبان التوصيل الأكثر ليونة. فهو يغير هندسة الثاقب الفعلية وقد يسبب نتائج غير متسقة من شوط إلى آخر.
عندما يجب استبدال أداة، طابق الثاقب والقالب باعتبارهما زوج عمل. إن استبدال أحد المكونات دون تأكيد أبعاده وملف القطع والخلوص المقصود له يمكن أن يحول تصحيح التآكل إلى مشكلة إعداد. بالنسبة للتطبيقات التي تتطلب أدوات بديلة، ينبغي تقييم قالب القطع المحدد بشكل صحيح وفق الملاءمة والمحاذاة وجودة الحافة الناتجة، بدلًا من التعامل معه كمادة استهلاكية عامة.
يجب أن يناسب الخلوص المادة، وليس المقاس الاسمي فقط
خلوص القالب هو الفجوة بين حافتي القطع للثاقب والقالب. قد يؤدي الخلوص الصغير جدًا إلى تلميع مفرط وقوة تثقيب عالية وتآكل متسارع واحتمال تلف الأداة. أما الخلوص الكبير جدًا فيسمح بتشوه المزيد من المادة قبل الكسر، ما يزيد عادةً من التقوس وتكوّن النتوءات. ولا يمكن معالجة أي من الحالتين بشكل موثوق عبر زيادة الضغط الهيدروليكي.
لا تكفي سماكة قضيب التوصيل الاسمية وحدها لضبط الخلوص. فدرجة المادة وحالة المعالجة وتفاوت السماكة والعملية كلها عوامل مهمة. قد لا يتصرف قضيب نحاسي طري مُلدّن وسبائك نحاسية أصلب بالسماكة نفسها بالطريقة ذاتها. كما يختلف الألومنيوم بصورة ملحوظة حسب السبيكة وحالة المعالجة. عندما يتناوب خط الإنتاج بين مواصفات مختلفة للقضبان، فإن استخدام إعداد أدوات واحد دون تغيير قد ينتج حواف مقبولة في مهمة وحوافًا رديئة في المهمة التالية.
لإنتاج محكوم، يجب أن يوضح الإعداد المعتمد مواصفات المادة الفعلية ونطاق السماكة الذي يغطيه. إن سجلات الجودة التي تحدد فقط «قضيب توصيل نحاسي» أو «قضيب توصيل ألومنيوم» تترك مجالًا واسعًا لتباين عمليات غير ملحوظ.
يؤدي عدم المحاذاة والدعم غير الكافي إلى عيوب غير متماثلة
يمكن أن يكون الثاقب والقالب حادين كلٌ على حدة ومع ذلك يسببان نتوءات إذا لم تتطابق خطوط مراكزهما. قد يؤدي تآكل الموجهات أو ارتخاء المثبتات أو تركيب الأداة بشكل غير صحيح أو الحامل التالف أو حمل الكباس غير المركزي إلى تغيير العلاقة بين حواف القطع. وعندها يصبح الخلوص أضيق في جانب وأوسع في الجانب الآخر. ويؤدي ذلك كثيرًا إلى نمط نتوء أحادي الجانب وقد يؤثر أيضًا في قطر الثقب أو استدارته.
تؤدي حركة قضيب التوصيل أثناء الشوط إلى مشكلة مرتبطة بذلك. يجب أن تكون قطعة العمل مسطحة ومدعومة ومثبتة على مسافة قريبة بما يكفي من موضع التشغيل. يمكن للقسم الطويل غير المدعوم أن يرتفع أو يتحرك تحت القوة. وتكون المواد الرقيقة والشرائط الضيقة والقطع المثقوبة بالقرب من الحافة أكثر حساسية لأن المادة المحيطة بها أقل لمقاومة التشوه.
ينبغي لمديري السلامة التعامل مع تثبيت قطعة العمل غير المستقر باعتباره أكثر من مجرد مشكلة جودة. فقد يُغرى المشغلون بإمساك القضيب المتحرك باليد، أو إزالة القصاصات قبل عودة الكباس بالكامل، أو مد أيديهم إلى منطقة الأدوات لإزالة الانحشار. والإجراء التصحيحي هو استعادة التموضع والدعم والحماية وإجراءات الإزالة المناسبة، لا الاعتماد على وضع اليد بحذر أكبر.
يمكن للمادة وتسلسل العمليات تغيير النتيجة
قد تصل خامات قضبان التوصيل مع تفاوت في السماكة أو إجهادات متبقية أو تلوث سطحي أو تشوه ناتج عن المناولة السابقة. وقد يلامس القضيب غير المستوي الأدوات بشكل غير متساوٍ. كما يمكن للغشاء الواقي أو الأكسدة أو الشوائب بالقرب من فتحة القالب أن تمنع الارتكاز المتسق. ومن السهل إغفال هذه الحالات عندما يركز الفحص على الثقب النهائي فقط.
يهم تسلسل العمليات عندما يجمع العمل بين التثقيب والقطع والثني. فتثقيب موضع قريب جدًا من حافة مقصوصة حديثًا، أو معالجة قطعة تشوهت بالفعل بعملية سابقة، يمكن أن يغير طريقة دعم المادة. إذا ظهرت النتوءات في مواضع ثقوب معينة فقط، فقارن هذه المواضع بالانحناءات والحواف والفتحات والمشابك القريبة قبل تغيير جميع إعدادات الأدوات.
يجب أن ترافق هوية المادة المهمة. عند ظهور حواف غير مطابقة، يحتاج التحقيق إلى نوع القضيب والسماكة الفعلية ومجموعة الأدوات والمحطة المستخدمة وإعداد المشغل وتسلسل العمليات. وبدون هذه القابلية للتتبع، قد يُعزى العيب المتكرر إلى الماكينة حتى عندما يكون مرتبطًا بحالة خامة محددة.
اجعل التحكم في النتوءات جزءًا من عملية الفحص
يبقى الفحص البصري مفيدًا، لكن ينبغي تحديده بوضوح. فعبارة «لا توجد نتوءات واضحة» ذاتية وتؤدي إلى قرارات قبول مختلفة بين الورديات. حدد مواضع الحواف الحرجة وطريقة الفحص وتكرار أخذ العينات وحد القبول للتجميع المحدد. وقد تتطلب القطع المستخدمة قرب حواجز العزل أو الأكمام أو الصفائح أو الخلوصات الضيقة تحكمًا أشد من القطع ذات الخلوص الكبير وخطوة إزالة نتوءات معتمدة.
- افحص القطع الأولى بعد كل تغيير للأداة أو تغيير للمادة أو تعديل مهم في الإعداد.
- تحقق من جانبي دخول الثاقب وخروج القالب، خاصةً في الثقوب القريبة من الحواف أو الانحناءات.
- سجل اتجاه النتوءات وموقعها، وليس وجودها فقط.
- أزل الرايش والقطع المثقوبة باستخدام إجراء العزل والإزالة المعتمد قبل أن تؤثر في الارتكاز أو تتلف القالب.
- حدد محفزًا للصيانة استنادًا إلى انحراف حالة الحافة، وليس فقط إلى الأعطال أو فشل الأداة الظاهر.
قد تكون إزالة النتوءات يدويًا مناسبة عندما تكون محددة ومضبوطة ويتبعها فحص. لكن لا ينبغي أن تصبح الاستجابة الافتراضية لعملية تنتج حواف خطرة أو غير متسقة. فالبرْد اليدوي الشديد يمكن أن يغير هندسة الثقب ويقلل سماكة حافة موضعية ويترك جسيمات سائبة ويعرض المشغلين لمواد حادة.
تسلسل الوقاية الأكثر موثوقية عملي: تأكد من المادة، وافحص زوج الثاقب والقالب، وتحقق من الخلوص والمحاذاة، وثبت قضيب التوصيل، ثم راقب الحافة الناتجة أثناء التشغيل. غالبًا ما تكون النتوءات إنذارًا مبكرًا بأن أحد هذه الضوابط بدأ ينحرف. إن معالجة هذا الإنذار قبل وصول القطع إلى التجميع تحمي جودة الحافة والأشخاص الذين يتعاملون مع قضبان التوصيل.
أرسل لنا رسالة
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.
خدمة عالية الجودة وفريق محترف لخدمات ما بعد البيع.