


متى تكون آلة CNC لقضبان التوصيل 3 في 1 أفضل من المعدات المنفصلة
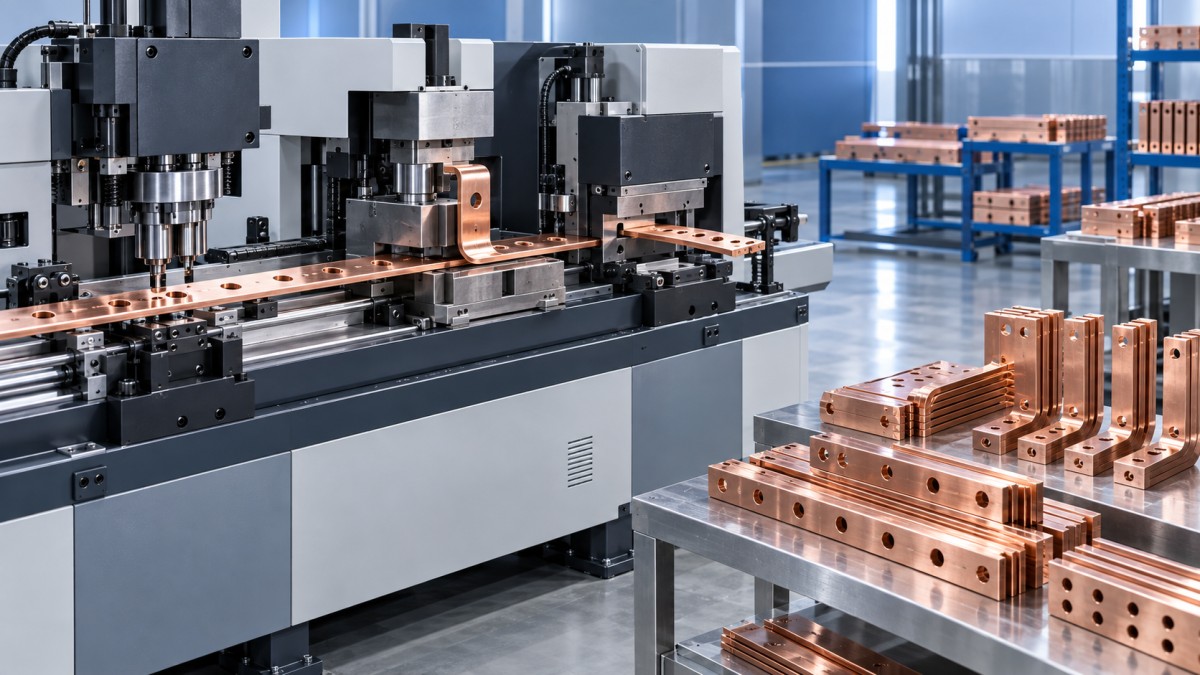
تكون آلة قضبان التوصيل CNC ثلاثية الوظائف خيارًا أفضل عادةً عندما تتكرر عمليات التثقيب والثني والقطع ضمن مسار الإنتاج نفسه، وعندما تتغير الأعمال بدرجة تجعل النقل اليدوي مصدرًا للتأخير أو عدم الاتساق. ولا تقتصر القيمة على جمع ثلاث وظائف في هيكل واحد، بل تتمثل في ضبط مواضع المراجع، وتقليل مناولة المواد، وجعل تسلسل العمليات أقرب إلى هندسة القطعة المبرمجة.
قد تظل المعدات المنفصلة ترتيبًا أفضل عندما يكون لكل عملية عبء عمل مستقل ومرتفع باستمرار. إذ يمكن لمكبس تثقيب مخصص ومحطة قطع وآلة ثني أن تعمل بالتوازي مع تدفقات مواد منفصلة. أما في الدفعات المتنوعة، أو عند تكرار مراجعات الرسومات، أو في أعمال لوحات التوزيع، أو عند تجهيز مجموعات قضبان توصيل تتطلب عدة خصائص في كل قطعة، فغالبًا ما يوفر الترتيب المتكامل بنظام CNC مسارًا أوضح وأكثر قابلية للتنبؤ، من القضيب الخام حتى المكوّن النهائي.
أين تهدر المحطات المنفصلة الوقت
التأخير الواضح هو نقل قضيب نحاسي أو ألمنيومي من آلة إلى أخرى. أما الخسارة الأكبر فهي أقل وضوحًا: إعادة تحديد موضع قطعة العمل في كل محطة. فقد تتراكم فروق صغيرة في المواضع في قضيب يُقطع ثم يُنقل ويُثقب ويُرص، ثم يُثنى لاحقًا. وقد تكون كل محطة دقيقة بحد ذاتها، ومع ذلك قد تنحرف العلاقة النهائية بين الثقب والثني إذا لم يُحافظ باستمرار على حافة المرجع الأصلية.
تكتسب هذه المسألة أهمية خاصة عندما يلزم أن يتوافق الثقب المثقوب مع طرف قاطع أو عازل دعم أو فتحة في الهيكل أو قضيب توصيل متصل. ولا ينتج إعادة العمل دائمًا عن أداة غير دقيقة؛ فقد تنتج عن تفسير الرسم الصحيح انطلاقًا من طرفين مختلفين للقضيب، أو قياس طول القطع من نتوء، أو تحديد موضع الثني بعد تدوير القضيب أثناء المناولة.
باستخدام آلة قضبان التوصيل CNC ثلاثية الوظائف، يمكن لبرنامج القطعة تحديد تسلسل العمليات ومنطق المراجع قبل بدء المعالجة. ولا يزال على المشغّل تحميل المادة بشكل صحيح والتأكد من اختيار البرنامج المناسب، لكن العملية لم تعد تعتمد على إعادة تحديد الأبعاد في كل محطة. وتظهر الفائدة الأكبر مع القطع التي تحتوي على ثقوب متعددة وثنيات مزاحة وأطوال نهائية قصيرة، حيث يؤدي خطأ بسيط في الإعداد إلى استهلاك نسبة كبيرة من القطعة.
الظروف التي تفضّل آلة CNC متكاملة
تكون الآلة المتكاملة مجدية عادةً عندما يتسم الإنتاج بالتنوع بدلًا من الاقتصار على رقم قطعة واحد يُنتج دون انقطاع. فكثيرًا ما تتضمن مجموعات المفاتيح الكهربائية وخزائن التوزيع ووصلات المحولات وأنظمة التحكم الكهربائي قضبان توصيل تتغير عروضها وأنماط ثقوبها واتجاهات ثنيها وكمياتها. وقد تصل الأعمال على شكل مجموعات بدلًا من دفعات طويلة. في هذه الحالة، قد يتجاوز الوقت الموفر بين العمليات ميزة زمن الدورة التي توفرها محطة مخصصة عالية الإنتاجية.
- تغييرات الإعداد المتكررة: تقلل بيئة الإعداد الموحدة عدد القوالب وإعدادات محددات الإيقاف والقياسات المكتوبة يدويًا التي يلزم تحديثها بعد مراجعة الرسم.
- المساحة المحدودة في أرضية المصنع: تتطلب خلية معالجة متكاملة واحدة مساحة ممرات ونقاط تخزين مرحلية للمواد أقل من ثلاث آلات منفصلة، لكل منها مناطق إدخال وإخراج خاصة بها.
- دفعات الإنتاج القصيرة أو المتوسطة: تكون الفائدة الأكبر عندما تكون دقة الإعداد بأهمية سرعة المكبس نفسها.
- القطع التي تتطلب علاقات موضعية: يسهل ضبط تباعد الثقوب بالنسبة إلى الثنيات وقطوع الأطراف وخطوط المنتصف عندما تتبع العمليات نظام إحداثيات واحدًا مضبوطًا.
- الحاجة إلى الحد من النقل الداخلي: يقلل خفض عمليات النقل احتمال تلف السطح أو اختلاط القضبان المكتملة وغير المكتملة أو إرسال قطعة إلى الثني قبل إتمام جميع الثقوب.
يصبح هذا الخيار أقل ملاءمة إذا كانت عمليات التثقيب والقطع والثني مشغولة باستمرار بمنتجات مختلفة. ففي خط إنتاج مستقر وعالي الحجم، تتيح الآلات المنفصلة تنفيذ العمل بالتوازي. إذ يمكن لمشغّل تجهيز المواد في محطة القطع بينما يتولى آخر التثقيب، ويقوم ثالث بالثني. أما الوحدة المتكاملة فتعالج القطعة وفق تسلسلها، لذا يجب تقييم إنتاجيتها استنادًا إلى المزيج الفعلي للقطع، لا إلى السرعة النظرية لثلاث آلات تعمل في الوقت نفسه.
قارن تدفق العمل بالكامل، لا السعة المعلنة فقط
غالبًا ما يُنظر إلى قوة المكبس بالطن بوصفها مؤشرًا مباشرًا على ملاءمة الآلة، لكنها لا تجيب إلا عن جزء من السؤال. فالسعة في التثقيب تعتمد على سماكة المادة وقطر الثقب وحالة الأدوات وعمق الحلق المتاح. أما إمكانات الثني فتعتمد على عرض القضيب وسماكته وهندسة الثني واختيار القالب ونصف القطر الداخلي المطلوب. ولا يؤكد رقم السعة الاسمية إمكانية معالجة قضيب توصيل محدد دون ترك علامات أو تشققات أو تشوه أو ارتداد مرن مفرط.
ينبغي أيضًا تقييم النحاس والألمنيوم كلٌّ على حدة، إذ يختلف سلوكهما أثناء التثقيب والثني، كما تؤثر حالة السطح. فقد يؤثر الغشاء الواقي أو الأكسدة أو النتوءات الناتجة عن القطع السابق أو تفاوت سماكة القضيب في المحاذاة وجودة التشطيب. وعندما يكون قضيب التوصيل النحاسي مصقولًا أو مطليًا، فإن كل نقطة نقل إضافية تزيد احتمال حدوث خدوش قد تكون غير مقبولة في تجميعات الخزائن الظاهرة.
لا تخلط بين قرار الأتمتة وقرار التكامل
يكون نظام CNC مناسبًا عندما تكون الأبعاد المبرمجة وقابلية التكرار وتسلسل العمليات المضبوط هي القيود الأساسية. وقد تكون الآلة الهيدروليكية المتكاملة والمدمجة مناسبة عندما يكون حجم العمل أقل، أو يكون التركيب مؤقتًا، أو يلزم تنفيذ أعمال قضبان التوصيل بالقرب من منطقة التجميع بدلًا من منطقة تصنيع مخصصة. هذه احتياجات إنتاج مختلفة، حتى وإن كانت كلتا الآلتين تجمعان بين القطع والثني والتثقيب.
على سبيل المثال، تجمع آلة قضبان التوصيل الهيدروليكية المحمولة DXJ-200A هذه الوظائف الثلاث لمعالجة قضبان النحاس والألمنيوم التي يصل عرضها إلى 200 mm وسماكتها إلى 3-12 mm. وتبلغ قوة التثقيب المعلنة 35T، بينما تبلغ قوة القطع والثني 20T. وتغطي قوالب التثقيب القياسية أقطارًا من 7 mm إلى 20.5 mm. وتفيد هذه المواصفات عند مقارنة إعداد هيدروليكي متنقل بأدوات محمولة منفصلة، لكنها لا تُعد بديلًا عن تحديد المواضع باستخدام CNC عندما تكون هناك حاجة إلى هندسة معقدة قابلة للتكرار.
يساعد هذا التمييز على تجنب خطأ شائع في الشراء: اختيار آلة لأنها تضم ثلاث محطات، ثم اكتشاف أن عنق الزجاجة الحقيقي كان التحكم في تخطيط العمليات أو إدارة البرامج أو زمن تغيير الأدوات أو تحميل المواد. وعلى العكس، قد يؤدي اختيار CNC لمجرد أن القطعة تتطلب عدة عمليات إلى زيادة التكلفة والتعقيد، بينما لا يُنتج سوى عدد قليل من القضبان البسيطة على فترات متقطعة.
قيّم تكلفة التنسيق
عادةً ما تنطوي المعدات المنفصلة على خطر أقل لتوقف العملية بالكامل، لأن حدوث مشكلة في محطة لا يعطل المحطات الأخرى تلقائيًا. وينبغي موازنة هذه الميزة مع متطلبات التنسيق للحفاظ على تدفق المواد. فعند معالجة القضبان في مواقع مختلفة، تصبح رفوف المنتجات قيد التصنيع والملصقات وأوراق توجيه العمل ونقاط الفحص ضرورية. ومن دون نظام منضبط للتعريف بالقطع، قد تختلط قطع النحاس المتشابهة بعد التثقيب، ولا سيما عند جدولة الثنيات اليمنى واليسرى لاحقًا.
تبسّط الآلة المتكاملة مسار العمل، لكنها تركز مسؤولية الصيانة. وينبغي التحكم في تآكل الأدوات والحالة الهيدروليكية والموجهات والمشابك والمستشعرات وبيانات البرامج باعتبارها جزءًا من عملية واحدة. وقبل اختيار الوحدة، تحقّق من توفر مساحة حول الآلة لتحميل القضبان الطويلة وإخراج القطع المكتملة وتغيير القوالب والتنظيف الدوري وأعمال الصيانة. فالمساحة الصغيرة المعلنة في الكتيب لا تشمل الخلوص اللازم لتدوير المواد وإسنادها بأمان.
يتطلب مصدر الطاقة الكهربائية ودعم المواد القدر نفسه من الاهتمام. فقد تهبط قضبان التوصيل الطويلة أو تلتوي عند عدم دعمها، ما يؤدي إلى خطأ موضعي يبدو وكأنه مشكلة في الآلة. وينبغي أن يتناسب ترتيب الدعم مع أطول قضيب والوزن المتوقع واتجاه التغذية. كما يجب أن تتوافق الآلة مع الجهد المتاح وظروف التركيب في الموقع. ومن السهل تأجيل هذه التفاصيل أثناء الشراء، لكن تصحيحها بعد التسليم مكلف.
الخيار الأفضل يتحدد وفق مزيج القطع
تكون آلة قضبان التوصيل CNC ثلاثية الوظائف الخيار الأقوى عندما يتطلب الإنتاج هندسة متسقة لمجموعات متنوعة من قضبان التوصيل، وعندما يؤدي النقل وإعادة القياس إلى عيوب يمكن تجنبها، وعندما لا تتسع أرضية المصنع لعدة خلايا عمل مستقلة. وتظل المعدات المنفصلة مبررة عندما يهيمن على الإنتاج تشغيلات طويلة ومستقرة تُبقي كل محطة مخصصة مشغولة بالتوازي.
ينبغي أن تستند المقارنة النهائية إلى الرسومات الفعلية للأعمال الحالية: أحجام المواد، وأقطار الثقوب، وعدد الثنيات، وكميات الدفعات، وتكرار مراجعة الرسومات، وتفاوتات الأطوال النهائية، والمسافة التي تقطعها المواد بين العمليات. وتوضح هذه العوامل ما إذا كان القيد هو سعة المكبس أم تنسيق العمليات. وفي كثير من أعمال قضبان التوصيل المتنوعة، يكون التنسيق هو المشكلة الأعلى تكلفة، ويكون التكامل وسيلة مباشرة لحلها.
أرسل لنا رسالة
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.
خدمة عالية الجودة وفريق محترف لخدمات ما بعد البيع.