


ما أسباب تشوه الحواف عند قطع قضبان التوصيل النحاسية والألومنيومية؟
قد يفي قضيب التوصيل بطوله الاسمي، ومع ذلك يُرفض. فقد تبدو حافة ملتفة، أو زاوية مهشمة، أو نتوء يعلق بالقفاز، أو التواء طفيف عند طرف القطع أمورًا بسيطة عند الماكينة، لكنها قد تسبب مشكلات لاحقًا أثناء الثني والتكديس والعزل وتجميع الوصلات المثبتة بالمسامير وفحوص الخلوص الكهربائي. في أعمال قضبان التوصيل النحاسية والألومنيومية، لا تقتصر جودة الحواف على المظهر فحسب، بل تؤثر في دقة التركيب ومناولة الموصل، وفي بعض التطبيقات، في موثوقية التجميعة الكهربائية النهائية.
ينتج تشوه الحواف عادةً عن تفاعل بين الأدوات وسلوك المادة وحالة الماكينة وممارسات المشغل. ومن أكثر الأخطاء شيوعًا اعتبار كل قطع رديء مشكلةً في الشفرة. صحيح أن الشفرات البالية سبب متكرر، لكن استبدالها دون التحقق من الخلوص والتثبيت والمحاذاة وحالة القضيب غالبًا ما يؤدي إلى عودة العيب نفسه بعد بضع نوبات عمل.
يغيّر تآكل الشفرة طريقة انفصال المعدن
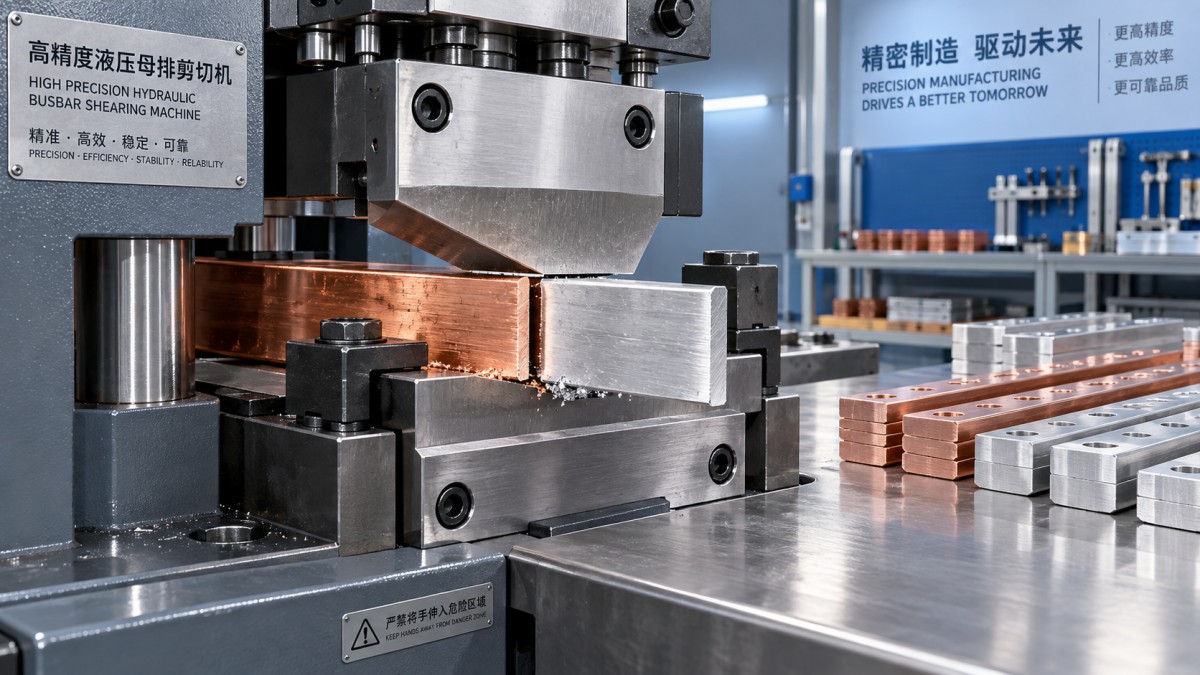
يعتمد قطع قضيب التوصيل بنظافة على القص المنضبط. تضغط الشفرة العلوية، فتتشوه المادة تشوهًا لدنًا في نطاق ضيق، ثم يكتمل الكسر بالقرب من حافة الشفرة السفلية. عندما تصبح حواف الشفرات مستديرة أو متكسرة أو متآكلة بشكل غير متساوٍ، تُدفع المادة وتتمزق قبل انفصالها. وقد يظهر النحاس على شكل حافة ملتفة عريضة أو سطح ممسوح، بينما قد تظهر على الألومنيوم نتوءات أكبر أو تمزقات موضعية أو زاوية مفلطحة بوضوح.
لا تقيّم حالة الشفرة بالبحث عن تلف واضح فقط. فقد تبدو الشفرة سليمة، ومع ذلك يكون استدارة حافتها كافية للتأثير في تشطيب السطح. ينبغي لفرق الجودة مقارنة نمط العيب على جانبي قضيب التوصيل. إذا ازداد النتوء سوءًا تدريجيًا عبر عدة دفعات إنتاج باستخدام الأدوات نفسها، فمن المعقول الاشتباه في تآكل الشفرة التدريجي. أما إذا ظهرت العيوب فجأة، فتحقق من وجود تكسّر في الشفرة أو مثبتات مرتخية أو خلوص غير صحيح أو صدمة تعرضت لها الماكينة.
ينبغي أن يتبع استبدال الشفرة أو إعادة تجليخها إجراء قطع تجريبي مضبوط. تحقّق من تعامد سطح القطع وارتفاع النتوء وتشوه الطرف وقابلية تكرار النتائج ضمن نطاق عروض القضبان وسماكاتها المستهدف. فالشفرة التي تؤدي جيدًا مع شريط نحاسي رفيع قد لا تحقق النتيجة نفسها مع قضيب ألومنيوم أكثر سماكة.
غالبًا ما يكون خلوص الشفرة غير الصحيح هو السبب الخفي
تؤثر الفجوة بين حافتي القطع العلوية والسفلية مباشرةً في التشوه. فالخلوص الزائد يسمح لقضيب التوصيل بالانثناء والتمزق قبل الكسر، ما ينتج حافة ملتفة كبيرة ونتوءًا خشنًا بارزًا. أما الخلوص غير الكافي فقد يزيد حمل القطع ويضغط المادة بقوة، ويسرّع تآكل الشفرة. وقد يترك أيضًا منطقة قص لامعة لكنها مشوهة بدلًا من حافة قائمة.
لا يوجد إعداد خلوص واحد يناسب جميع أنواع الموصلات. يجب اختياره مع مراعاة درجة المادة الفعلية وسماكتها وحالتها ومواصفات الأداة الهندسية. وهذا مهم بوجه خاص عندما يتناوب المصنع بين النحاس والألومنيوم. فالألومنيوم أكثر عرضة عمومًا للالتصاق بالسطح وتمزق الحواف عند ظروف القطع غير المناسبة، بينما قد يتشوه النحاس بوضوح إذا لم يُدعَم بالكامل أثناء شوط القطع.
تنبيه عملي: يحاول المشغلون أحيانًا تعويض رداءة جودة الحافة بزيادة ضغط القطع. قد يجبر ذلك الشفرة على إتمام القطع، لكنه لا يصحح الخلوص غير الملائم. بل إن القوة الإضافية قد تخفي المشكلة، مع زيادة الإجهاد على النظام الهيدروليكي والهيكل والأدوات.
يؤثر تفاوت المواد أكثر مما تتوقعه كثير من المصانع
لا تتسم قضبان التوصيل بتجانس تام لمجرد تطابق الأبعاد الواردة في طلب الشراء. فتفاوت السماكة وأكسدة السطح والإجهاد المتبقي الناتج عن الدرفلة وأضرار التخزين واختلاف حالات المادة، كلها عوامل قد تغيّر سلوك القطع. وقد يرتفع قضيب مقوّس قليلًا أثناء التثبيت. كما يمكن لسطح مخدوش أو مؤكسد أن يزيد الاحتكاك مع الأداة. وقد يُظهر النحاس اللين الملدّن والنحاس الأعلى صلادة خصائص مختلفة في التفاف الحافة عند استخدام إعداد الماكينة نفسه.
عند العثور على عيوب متكررة، يجدر تسجيل أكثر من العرض والسماكة ضمن الفحص الوارد. دوّن دفعة المادة والتسطح الظاهر وحالة السطح وما إذا كان العيب يظهر عند نقطة ثابتة على طول القضيب. إذا ارتبط التشوه بلفة أو حزمة أو دفعة مورّد بعينها، فقد تكون ماكينة القطع تكشف مشكلة في المادة بدلًا من أن تكون السبب الوحيد فيها.
يكتسب ذلك أهمية خاصة في إنتاج المحولات، حيث ترتبط تهيئة الموصل بجودة اللف. فالموصل المسطح المقطوع بنظافة أسهل في المناولة قبل اللف، وأقل احتمالًا للتسبب في مخاطر الحواف الحادة. صُممت معدات مثل آلة اللف الأوتوماتيكية للملفات الحلقية DXJ-RX800 للتحكم في لف السلك المسطح حتى 3 × 10 mm، وتستخدم تحكمًا CNC في وضع السلك بدقة معلنة تبلغ 0.01 mm. ولا يغني ذلك عن اتباع ممارسات سليمة لقطع قضبان التوصيل، لكنه يوضح سبب اعتبار حالة الحواف قبل المعالجة جزءًا من سير العمل الأوسع لمعالجة الموصلات.
تؤدي المحاذاة غير الصحيحة وضعف التثبيت إلى عيوب في جانب واحد
إذا كانت النتوءات أكبر باستمرار على جانب واحد، أو لم يكن سطح القطع قائمًا على طول القضيب، فتحقق من المحاذاة قبل تغيير المادة أو إعدادات الشفرة. تشمل الأسباب الشائعة عدم تمركز الشفرة العلوية، أو تآكل الموجّه، أو ارتخاء حامل الأداة، أو عدم استواء دعم الطاولة، أو عدم تثبيت القالب السفلي في موضعه الصحيح. وتصبح آثار عدم المحاذاة الطفيف أوضح مع زيادة عرض قضيب التوصيل وسماكته.
يستحق التثبيت القدر نفسه من الاهتمام. يجب أن تظل قطعة العمل مستقرة حتى اكتمال القطع. فإذا تحرك القضيب أو ارتفع أو دار تحت الشفرة، فقد تتجعد الحافة الناتجة أو تتشوه قطريًا. وتكون القطع القصيرة أكثر عرضة لذلك، إذ توفر دعمًا أقل ويزداد احتمال دورانها بعد الانفصال. ينبغي لماكينة قطع قضبان التوصيل الموثوقة أن تثبّت قطعة العمل بإحكام وتوجّه حركة القطع على نحو متسق، لكن حالة التجهيزات والانضباط في الإعداد يظلان عاملين حاسمين في النتيجة داخل أرضية المصنع.
من منظور السلامة، لا تسمح للمشغل بتثبيت قضيب غير مستقر باليد بالقرب من منطقة القطع. إذا تعذر دعم المادة بأمان باستخدام حاجز الإيقاف أو المشبك أو ترتيب الطاولة الحالي، فيجب تعديل العملية. فكثيرًا ما يشترك القطع الرديء والحادث الوشيك في السبب الجذري نفسه: حركة قطعة العمل دون ضبط.
ينبغي فحص الضغط الهيدروليكي وصلابة الماكينة معًا
قد يؤدي انخفاض الضغط الهيدروليكي أو عدم استقراره إلى قص غير مكتمل وسحب المادة وخشونة أسطح الكسر. ومع ذلك، نادرًا ما يكون الضغط وحده هو المشكلة كلها. فقد تبلغ الماكينة القوة المطلوبة، لكنها تستمر في إنتاج حواف مشوهة إذا سمح هيكلها أو موجهات المكبس أو حامل الشفرة أو تثبيت القالب بحدوث انحراف. وغالبًا ما يكون العَرَض هو عدم الاتساق: تبدو إحدى القطع مقبولة، بينما تظهر في التالية نتوءات واضحة، مع أن أبعاد المادة تبدو دون تغيير.
ينبغي أن تشمل فحوص الصيانة التسربات الهيدروليكية وحالة الزيت واستجابة الأسطوانة وإحكام المثبتات وتآكل الموجهات وحالة قوالب القطع. ويؤكد مصنّعو معدات معالجة قضبان التوصيل CNC عمومًا على الهياكل الصلبة والقوالب الدقيقة ومكونات التشغيل المستقرة لسبب وجيه: إذ تعتمد قابلية تكرار النتائج على نظام القطع بأكمله، لا على الحمولة الاسمية وحدها. وتوفر Dexinjia، التي تأسست عام 2014، معدات ثني قضبان التوصيل وتثقيبها وقطعها ونقشها، بما في ذلك الماكينات 3-in-1 والخيارات الهيدروليكية المحمولة، مع مراقبة جودة مدعومة بشهادات ISO و3A وCE وEAC. وينبغي أن يشمل اختيار التكوين المناسب لخط الإنتاج نطاق قضبان التوصيل الفعلي ومعايير جودة الحواف المطلوبة، لا أقصى قدرة للقطع فحسب.
حوّل فحص الحواف إلى إجراء فعّال لضبط العملية
لا يلزم أن يكون إجراء الفحص المفيد معقدًا. افحص أول قطعة بعد تغيير الأدوات أو الإعدادات أو دفعة المواد أو تنفيذ أعمال الصيانة، ثم حدّد وتيرة أخذ عينات خلال الإنتاج الاعتيادي. ينبغي أن يشمل الفحص اتجاه النتوءات وشدتها والتفاف الحافة والتشققات والتعامد والالتواء وأي بروز حاد قد يتلف العزل أو يصيب مناول القطعة.
- تحقق مما إذا كان العيب متجانسًا على عرض القضيب أو متركزًا في جانب واحد.
- ميّز بين «النتوء» و«الحافة الملتفة»؛ فلكل منهما أسباب محتملة مختلفة.
- سجّل إعداد الماكينة ومجموعة الشفرات وهوية المادة وملاحظات المشغل قبل إجراء أي تعديلات.
- أزل النتوءات من القطع المرفوضة فقط إذا ظلت الأبعاد المتبقية وحالة الحافة مستوفيتين لمتطلبات الرسم والتجميع.
- صعّد البلاغ بشأن العيوب المتكررة بدلًا من السماح بتحول التشطيب اليدوي إلى حل مؤقت دائم.
أفضل إجراء تصحيحي هو ما يتوافق مع نمط العيب. يشير النتوء الكبير والمتجانس إلى الخلوص أو تآكل الشفرة؛ ويشير النتوء على جانب واحد بقوة أكبر إلى مشكلة في المحاذاة؛ أما التشوه العشوائي فيثير تساؤلات حول التثبيت أو استواء المادة أو استقرار الماكينة. إن التعامل مع هذه الحالات باعتبارها أنماط أعطال منفصلة يسرّع استكشاف المشكلات ويمنع تحول التعديل المؤقت إلى إجراء اعتيادي.
تنتج حواف قضبان التوصيل النظيفة عن قص منضبط ودعم مستقر وأدوات مناسبة وفحص يرصد الانحراف قبل أن يبدأ المشغلون بالتعويض يدويًا. عند تغير جودة القطع، افحص سلسلة العمليات مبكرًا. فكثيرًا ما تكون الحافة أول علامة ظاهرة على وجود أمر يحتاج إلى معالجة في مرحلة سابقة.
أرسل لنا رسالة
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.
خدمة عالية الجودة وفريق محترف لخدمات ما بعد البيع.