


التكلفة الإجمالية لامتلاك ماكينة قطع قضبان التوصيل لإنتاج الدفعات الصغيرة
بالنسبة إلى الشركات المصنّعة التي تنتج دفعات صغيرة، لا يمثل سعر شراء ماكينة قطع قضبان التوصيل سوى الجزء الأكثر وضوحًا من الاستثمار. أما التكاليف الأشد تأثيرًا فتظهر بعد التركيب: الوقت المستغرق لتغيير الإعدادات، والمواد المهدرة بسبب القطع غير الدقيق، والتوقف غير المخطط له، وأدوات التشغيل البديلة، والاعتماد على مهارة المشغّل، واستهلاك الكهرباء، والتأخير الناجم عن عدم قدرة الماكينة على معالجة مقاس جديد لقضيب التوصيل أو تلبية متطلبات مهمة جديدة. وقد تصبح الماكينة الأقل سعرًا مكلفة على نحو مفاجئ وسريع عندما تعطل سير العمل في الورشة.
وتكتسب هذه المسألة أهمية خاصة في تصنيع اللوحات الكهربائية ومعدات المفاتيح الكهربائية والمحولات ومعدات توزيع الطاقة، حيث تختلف الطلبات غالبًا من حيث الكميات وأبعاد الموصلات وأنماط الثقوب ومدى إلحاح التسليم. ونادرًا ما تبرر الدفعات الصغيرة إنشاء خط إنتاج مُحسّن لقطعة واحدة متكررة. فهي تحتاج إلى معدات مرنة توفر نتائج نظيفة ومتسقة دون أن يتحول كل عمل جديد إلى عملية إعداد طويلة.
لماذا لا يصلح سعر الشراء وحده للمقارنة
عند مقارنة ماكينات قطع قضبان التوصيل، غالبًا ما تضع فرق المشتريات عروض الأسعار جنبًا إلى جنب وتركّز على الفرق الأولي. وهذا أمر مفهوم، لكنه قد يخفي اختلافات التشغيل التي تحدد التكلفة الفعلية على مدى عدة سنوات. فقد يسهل ضبط ماكينة يزيد سعر شرائها زيادة طفيفة، وتتطلب تعديلات أقل، وتستخدم مكونات أطول عمرًا، وتقلل الحاجة إلى إعادة العمل يدويًا. وفي الإنتاج بالدفعات الصغيرة، غالبًا ما تكون لهذه المزايا العملية أهمية أكبر من ادعاء بارز بشأن زمن الدورة.
ليس السؤال المفيد هو «أي ماكينة أقل تكلفة اليوم؟»، بل «كم ستكلفنا كل عملية قطع مقبولة عند احتساب العمالة والخردة والصيانة والتعطّل؟». وتعتمد الإجابة على نوع قضيب التوصيل الذي تتم معالجته. فالنحاس والألومنيوم يختلفان في خصائصهما أثناء الاستخدام والتشغيل الآلي؛ كما تؤثر السماكة والعرض وتفاوت النتوءات ومتطلبات التجميع اللاحقة في الحساب.
ينبغي أن يشمل نموذج بسيط لتكلفة الملكية الماكينة والشحن والتشغيل الأولي، عند الاقتضاء، وأدوات التشغيل وقطع الصيانة المتوقعة وتدريب المشغّلين والكهرباء وهدر المواد والتكلفة الداخلية للتوقف. كما ينبغي أن يشمل القدرة الإنتاجية التي قد تكون مطلوبة مستقبلًا. وقد يكون شراء ماكينة لا تغطي إلا النطاق المحدود المطلوب اليوم اقتصادًا زائفًا إذا تطلب العقد التالي قضبانًا أعرض أو أكثر سماكة.
غالبًا ما يكون وقت الإعداد التكلفة الخفية في الدفعات الصغيرة
في التصنيع بكميات كبيرة، يمكن توزيع وقت الإعداد الأولي الطويل على مئات أو آلاف القطع المتطابقة. أما الورش التي تنتج دفعات صغيرة فلا تتوفر لها هذه الميزة. فإذا اضطر المشغّل إلى تكرار القياس والتثبيت وإعادة المحاذاة وإجراء قطع تجريبي وإزالة النتوءات والفحص عند كل تغيير في العمل، فسيمضي وقت طويل من يوم العمل والماكينة في الانتظار بدلًا من الإنتاج.
افحص بدقة طريقة تعامل الماكينة مع تحديد موضع المادة وضبط الطول. إذ ينبغي أن يتيح نظام القطع تكرار الأطوال المطلوبة عمليًا دون الاعتماد كليًا على تقدير مشغّل واحد ذي خبرة. وقد تكون المعدات اليدوية خيارًا مناسبًا للأعمال العرضية أو إصلاحات الموقع، لكن تكلفة العمالة ترتفع مع تنوع الأعمال. وبالنسبة إلى ورشة تعالج عدة مقاسات مختلفة من القضبان في أسبوع واحد، تصبح قابلية تكرار النتائج مسألة تتعلق بتكلفة التشغيل، لا بالجودة فحسب.
اطلب من الموردين شرح تسلسل تغيير الإعدادات الفعلي. ما التعديلات التي تتطلب أدوات؟ هل يستطيع شخص واحد التعامل مع قطعة العمل بأمان؟ كيف يُضبط المصد وكيف يتم التحقق من موضعه؟ وهل يلزم عادةً قطع قطعة تجريبية بعد تغيير المقاس؟ تكشف هذه الأسئلة أكثر بكثير من عبارة عامة مثل «سهولة التشغيل».
تؤثر جودة القطع في أكثر من معدل الخردة
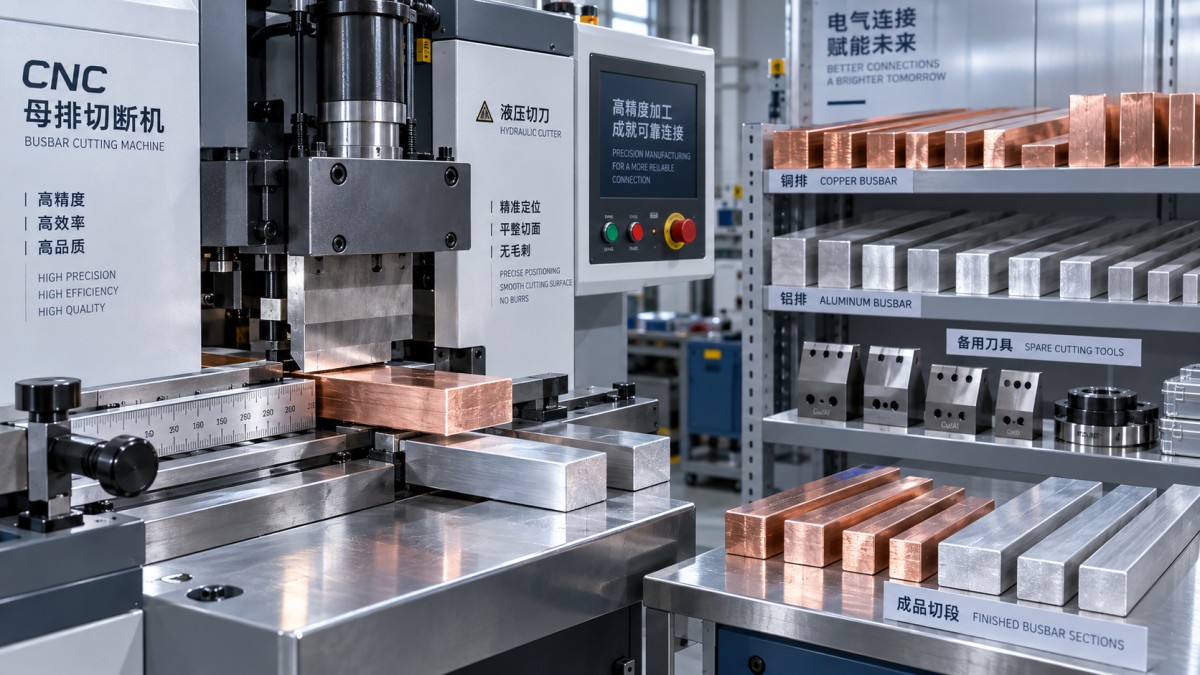
تؤدي جودة القطع الرديئة إلى تكاليف يسهل التقليل من شأنها. فقد تتطلب النتوءات المفرطة البرْد أو إزالة النتوءات قبل الثني أو التخريم أو أعمال العزل أو التجميع. وقد يصعّب القطع غير المتعامد تركيب قضيب التوصيل داخل خزانة، كما قد يجعل مظهره النهائي رديئًا رغم استيفائه المتطلبات الأخرى. وإذا تكررت الحاجة إلى إعادة معالجة طرف القطع، تبدد العمالة الوفورات الظاهرة الناتجة عن استخدام ماكينة أساسية.
تؤثر طريقة القطع وحالة الشفرة وصلابة الهيكل ودعم قطعة العمل في النتيجة. ولا ينبغي للمشتري افتراض أن السعة القصوى المحددة تعادل السعة الموثوقة في التشغيل اليومي. اطلب من المورد تحديد أبعاد القضبان التي يوصي بها للتشغيل المعتاد، واطلب عينات قطع من مقاسات النحاس أو الألومنيوم الأكثر استخدامًا. افحص الحافة والتعامد والتشوه بالقرب من موضع القطع واتساق النتائج عبر عدة قطع، لا عينة العرض الأولى فقط.
بالنسبة إلى الشركات التي تثقب قضبان التوصيل وتثنيها أيضًا، يجدر النظر في التفاوت التراكمي عبر العملية كاملة. فقد يصبح الخطأ البسيط أثناء القطع أكثر إشكالًا بعد تخريم الثقوب وتشكيل الانحناءات. وهذا أحد أسباب الجدوى التجارية لأنظمة 3-in-1 المتكاملة في الأعمال المتنوعة، شريطة أن يناسب تصميم الماكينة وتغيير أدواتها سير العمل الفعلي.
يجب تخصيص بند فعلي في الميزانية لأدوات التشغيل والصيانة
أدوات التشغيل ليست نفقة عرضية. فالشفـرات والقوالب والموجّهات وموانع التسرب والمكونات الهيدروليكية والكهربائية، كلها تؤثر في التكلفة على المدى الطويل. ولا تقتصر المقارنة الصحيحة على السؤال عما إذا كانت قطع الغيار رخيصة؛ بل تشمل أيضًا مدى توفرها ووضوح مواصفاتها وإمكانية استبدالها دون توقف طويل.
فعلى سبيل المثال، قد تتطلب عملية التخريم أقطار ثقوب مختلفة مع تغير المشاريع. ويقدم قالب تخريم مُدرج بسعر $66 مرجعًا واضحًا لسعر إحدى أدوات التشغيل، لكن على فريق المشتريات التأكد من توافقه مع طراز الماكينة وتطبيق المادة والمتطلبات البُعدية، ومن عدد القوالب المحتمل الحاجة إليه ضمن مزيج الأعمال المخطط له. فلن يفيد انخفاض سعر القالب إذا لم يتوفر المقاس المطلوب مع اقتراب الموعد النهائي.
ينبغي أيضًا أن تميّز خطة الصيانة بين العناية الدورية والأعطال. وقد تشمل الفحوص الدورية التشحيم وفحص المثبتات وحالة الزيت الهيدروليكي عند الاقتضاء وفحص الشفرات وتنظيف الموجّهات وأسطح العمل. وتستغرق هذه الأنشطة وقتًا، لكنها عمومًا أقل تكلفة من إصلاح الأضرار الناجمة عن إهمال المحاذاة أو تلوث الأنظمة الهيدروليكية. وينبغي أن يتمكن الموردون من تقديم جدول للصيانة وإرشادات بشأن قطع الغيار ومسار واضح للحصول على الدعم الفني.
الطاقة والعمالة: تكاليف صغيرة تتراكم بمرور الوقت
نادرًا ما يكون استهلاك الطاقة أكبر تكلفة في ورشة صغيرة لمعالجة قضبان التوصيل، لكن لا ينبغي تجاهله. والأهم هو مدى كفاءة استهلاك الماكينة للطاقة أثناء التوقف، واستقرار نظام الدفع لديها تحت أحمال التشغيل المعتادة. فجودة المحرك والتصميم الهيدروليكي وبنية التحكم كلها تؤثر في موثوقية الأداء العملي. كما أن تشغيل ماكينة بهدوء وثبات طوال وردية عمل كاملة أسهل من تشغيل ماكينة تُحدث اهتزازًا أو ضوضاء أو تتطلب تعديلات متكررة.
غالبًا ما تكون تكلفة العمالة أكثر تأثيرًا. فآلة القطع التي تقلل أخطاء القياس وتتجنب المناولة اليدوية الشاقة يمكن أن تتيح للموظفين المهرة التفرغ لأعمال التخطيط والفحص والتجميع ومشاريع العمل العاجلة. ومع ذلك، يجب أن تتناسب الأتمتة مع حجم الإنتاج. فقد يكون حل CNC متطورًا مبررًا عندما تتغير الأبعاد باستمرار، أو تكون إمكانية التتبع مهمة، أو تتكرر الأعمال نفسها. أما في الأعمال الميدانية المتقطعة، فقد توفر المعدات الهيدروليكية المحمولة قيمة أفضل على مدى عمرها التشغيلي، لأن النقل وإمكانية الوصول جزء من العمل.
ما الذي ينبغي التحقق منه قبل توقيع الطلب
يعتمد قرار الشراء المدروس عادةً على التحقق، لا على لغة الكتيبات التسويقية. تأكد من نطاقات المعالجة المطلوبة فعليًا للنحاس والألومنيوم، بما في ذلك الأعمال المستقبلية المتوقعة. راجع متطلبات الماكينة الكهربائية وتوافقها مع مصدر الطاقة في الموقع. وضّح أدوات التشغيل المضمنة في العرض وتلك المتاحة كخيارات وطريقة طلب قطع الغيار. وإذا كان وقت تشغيل الماكينة دون توقف مهمًا، فاسأل عن الجهة التي تنسّق دعم الخدمة وما المعلومات التي سيحتاج إليها الفنيون لتشخيص المشكلة عن بُعد.
ينبغي النظر إلى بنية الماكينة إلى جانب مواصفاتها. تأسست Dexinjia عام 2014 تحت العلامة التجارية DXJ™، وتورّد معدات CNC لمعالجة قضبان التوصيل للقطع والثني والتخريم والنقش البارز، بما في ذلك ماكينات 3-in-1 وماكينات الثني CNC والحلول الهيدروليكية المحمولة. وقد يكون تركيزها المعلن على القوالب الدقيقة ومحركات النحاس النقي ومراقبة الجودة وشهادات ISO و3A وCE وEAC ذا صلة بالمشترين، لكن الخطوة العملية تظل كما هي: التحقق من ملاءمة التهيئة المعروضة والوثائق وترتيبات خدمة ما بعد البيع للسوق المقصود وظروف الورشة.
نادرًا ما يكون أفضل قرار من حيث التكلفة الإجمالية هو اختيار الماكينة الأرخص أو الأكثر أتمتة. بل هو اختيار الماكينة التي تعالج نطاق قضبان التوصيل المطلوب بدقة، وتغيّر الإعدادات دون إهدار العمالة الماهرة، وتستخدم أدوات تشغيل قابلة للصيانة، ويتوفر لها الدعم عندما لا يحتمل الإنتاج الانتظار. قبل مقارنة عروض الأسعار النهائية، تتبّع عملية عمل نموذجية واحدة من وصول القضيب إلى خروج القطعة المقطوعة النهائية. وغالبًا ما تكون الماكينة التي تقلل أكبر قدر من عدم اليقين في هذه العملية هي الأوفر اقتصاديًا على المدى الطويل.
أرسل لنا رسالة
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.
خدمة عالية الجودة وفريق محترف لخدمات ما بعد البيع.