


قائمة فحص صيانة أدوات التشغيل لتثقيب وقص قضبان التوصيل بشكل موثوق
يمكن للثقب النظيف والقطع المربع أن يجعلا بقية تجميع قضيب التوصيل تبدو سهلة. عندما تترك عملية التثقيب زوائد حادة، أو ينتج القص حافة خشنة، أو تنحرف الثقوب قليلاً عن موضعها، فإن المشكلة غالباً ما تبدأ قبل وقت طويل من وصول القطعة النهائية إلى الفحص. وفي كثير من الحالات، يكون السبب هو حالة الأدوات.
تعمل آلة تثقيب وقص قضبان التوصيل تحت قوة كبيرة، لا سيما عند معالجة النحاس أو الألومنيوم السميك. تحتاج المثاقب والقوالب والشفرات والموجّهات والوصلات الهيدروليكية جميعها إلى عناية منتظمة. يحمي برنامج الصيانة المنضبط دقة القطع، ويقلل الهدر، ويساعد المشغلين على تجنب المفاجأة المزعجة المتمثلة في توقف الآلة أثناء دورة الإنتاج.
صُممت قائمة الفحص هذه للاستخدام العملي في ورش تصنيع اللوحات، ومصانع خزائن التوزيع، وبيئات تصنيع المحولات. وهي تركز على المكونات التي تؤثر بصورة مباشرة في جودة الثقوب وجودة القطع والتشغيل اليومي الآمن.
ابدأ كل وردية بفحص سريع للأدوات
لا يلزم أن يكون الفحص اليومي معقداً، لكنه يجب أن يكون منتظماً. قبل معالجة أول قضيب من النحاس أو الألومنيوم، أزل الغبار والرايش المعدني والبقايا من منطقة العمل. يمكن لقطع الخردة الصغيرة العالقة أسفل قضيب التوصيل أن تؤثر في التموضع؛ كما قد تترك الرايش حول فتحة القالب علامات على المادة أو تعيق حركة المثقاب الكاملة.
افحص مجموعة المثقاب والقالب بصرياً. ابحث عن حواف قطع متكسرة، أو تسطح حول طرف المثقاب، أو شقوق، أو صدأ، أو منطقة لامعة مصقولة تشير إلى تلامس غير متساوٍ. يدخل المثقاب الجيد المادة بشكل نظيف. وإذا بدأ بالتمزيق بدلاً من القص، فقد ينتج عن الثقب زوائد حادة كبيرة أو حافة غير دائرية.
- تأكد من تركيب قطر المثقاب الصحيح والقالب المطابق.
- تأكد من تثبيت براغي التثبيت، وحوامل القوالب، والمشابك بإحكام تام.
- تحقق من أن سطح دعم قضيب التوصيل نظيف ومستوي.
- افحص استجابة مفتاح القدم ووحدة التحكم قبل بدء العمل على الدفعات.
- استمع إلى أي ضوضاء هيدروليكية غير معتادة أو اهتزاز أو تأخر في حركة الرجوع.
من السهل تجاهل التغير الطفيف في الصوت أو الإحساس عندما يكون الإنتاج مشغولاً. ومع ذلك، غالباً ما تشير هذه العلامات المبكرة إلى أدوات مفكوكة، أو تزييت غير كافٍ، أو مشكلات في الضغط الهيدروليكي، أو مكوّن بدأ بالتآكل.
حافظ على توافق المثاقب والقوالب ومحاذاتها وحدتها
تُعد محاذاة الأدوات أساس التثقيب الموثوق. عندما لا يتمركز المثقاب فوق القالب، فإنه يتعرض لتحميل جانبي أثناء الشوط. وقد يؤدي ذلك إلى تلف حافة المثقاب، وتشويه الثقب، وتسريع تآكل القالب، وفي الحالات الشديدة إلى كسر المثقاب.
بعد إيقاف تشغيل الآلة وتفريغ الضغط وفقاً لإجراءات التشغيل، افحص المحاذاة بتحريك المثقاب ببطء باتجاه القالب من دون وجود مادة في موضعها. يجب أن يدخل المثقاب في المنتصف دون كشط حافة القالب. وإذا لم يحدث ذلك، فتوقف وصحح الإعداد بدلاً من محاولة التعويض بتحريك قضيب التوصيل يدوياً أثناء الإنتاج.
ينبغي أيضاً اختيار الأدوات وفقاً للمادة ومواصفات العمل. النحاس أكثر ليونة، لكنه قد يخلّف بقايا لاصقة؛ وقد يلتصق الألومنيوم بأسطح الأدوات أو يسبب تآكلها الالتصاقي. نظف المثقاب والقالب بعد كل تشغيل، خاصة عند معالجة الألومنيوم، واستخدم مادة تشحيم مناسبة للمادة ووفق إرشادات الشركة المصنعة للأدوات. يجذب التشحيم الزائد الشوائب، بينما يزيد التشحيم القليل الاحتكاك والحرارة.
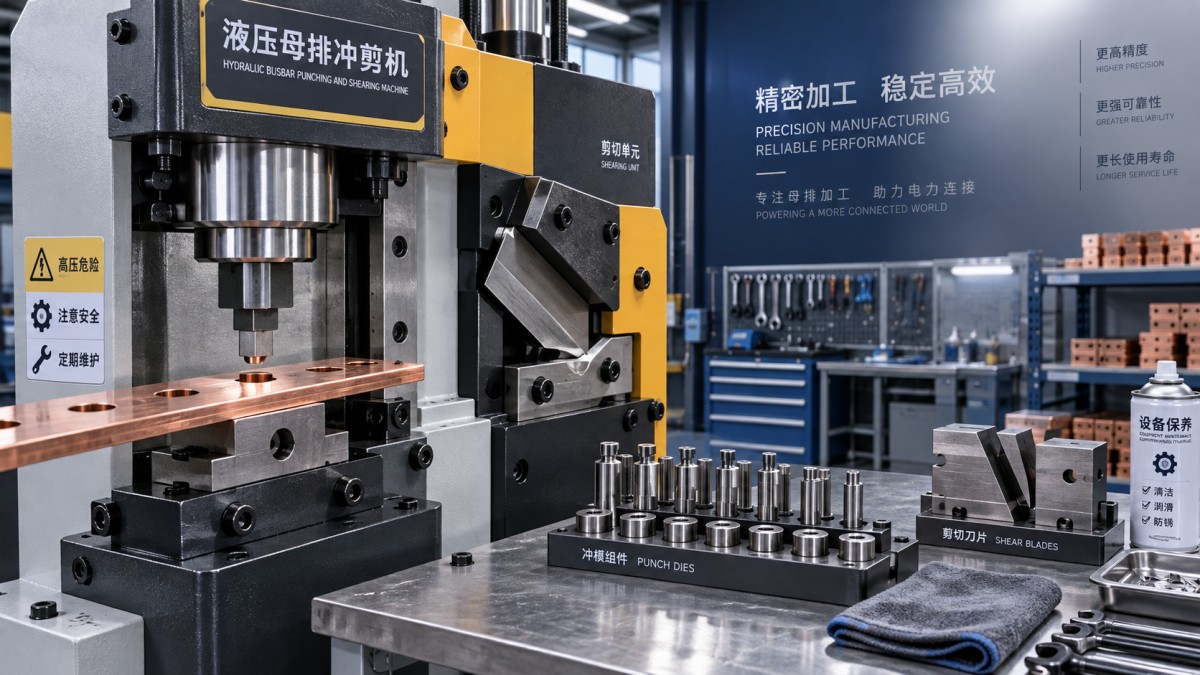
لا يُعد الشحذ مجرد خطوة صيانة تجميلية. تتطلب حواف المثاقب غير الحادة قوة أكبر وتترك زوائد حادة أكبر. وبالمثل، يمكن لفتحة القالب المتآكلة أن تفقد قدرتها على القص النظيف. احتفظ بسجل لاستخدام الأدوات وسماكة المادة وجودة التشطيب الظاهرة. وهذا يتيح اتخاذ قرارات الاستبدال أو الشحذ بناءً على الظروف الفعلية بدلاً من التخمين.
لا تتعامل مع شفرات القص باعتبارها أجزاء «اضبطها وانسها»
غالباً ما تُلام شفرات القص فقط عندما يصبح القطع سيئاً بشكل واضح، لكن حالتها تؤثر في أكثر من المظهر. فقد تتسبب الشفرة المتآكلة أو غير المضبوطة بشكل صحيح في حافة مائلة، أو تشوه مفرط، أو سحب للمادة، أو زائدة حادة تتطلب تشطيباً يدوياً قبل التجميع.
افحص كلاً من حافة القطع ومنطقة تثبيت الشفرة. لن تعطي الشفرة الحادة التي لا تستقر بإحكام نتيجة موثوقة. تحقق من وجود شظايا معدنية متراكمة خلف الشفرة، ومثبتات مفكوكة، وعلامات تآكل غير متساوٍ على امتداد طول القطع. وإذا تآكل أحد الجانبين أسرع من الآخر، فافحص دعم قضيب التوصيل، وخلوص الشفرة، ومحاذاة تغذية المادة.
بالنسبة للأعمال المتكررة، افحص عدة قطع من بداية الدفعة ووسطها ونهايتها. تساعد هذه العادة البسيطة على التمييز بين خطأ إعداد لمرة واحدة ومشكلة تدريجية في الأدوات. وتكون الحافة النظيفة طوال التشغيل عادة مؤشراً أفضل على سلامة الآلة من عينة واحدة مقبولة.
راقب الأداء الهيدروليكي إلى جانب حالة الأدوات
لا تنتج جميع عيوب التثقيب أو القص من الأدوات نفسها. في الآلة الهيدروليكية، يمكن للضغط غير المستقر أو الحركة البطيئة للأسطوانة أن يغيرا كيفية وصول القوة إلى المثقاب أو آلة الثني أو القاطع. إذا ترددت الآلة، أو فقدت الطاقة تحت الحمل، أو لم تعد بسلاسة، فافحص النظام الهيدروليكي قبل المتابعة.
راجع مستوى زيت الهيدروليك وحالته وفقاً للفترات المحددة في دليل الآلة. ابحث عن التسربات عند الخراطيم والوصلات والأسطوانات والصمامات. حافظ على نظافة منطقة العمل بما يكفي ليسهل ملاحظة أي تسرب حديث. قد يؤثر الزيت الداكن أو التلوث أو وجود الهواء في النظام في قابلية التكرار ويزيد تآكل المكونات الداخلية.
تجعل الآلات المزودة بمقياس ضغط مدمج المراقبة اليومية أكثر سهولة. على سبيل المثال، تجمع آلة ثني قضبان التوصيل الهيدروليكية DXJ-150 بين وظائف التثقيب والقطع والثني، وتتضمن مقياس ضغط للمراقبة في الوقت الفعلي. تبلغ قوة التثقيب المقدرة لها 31T، بينما تصل قوة القطع إلى 15T. ولا تكون هذه القدرة مفيدة إلا عند صيانة المثقاب والقالب والقاطع والدائرة الهيدروليكية كنظام عمل واحد بدلاً من أجزاء منفصلة.
برنامج عملي أسبوعي وشهري
تلتقط الفحوصات اليومية المشكلات الواضحة. أما الصيانة الأسبوعية والشهرية فتمنع التدهور التدريجي الذي قد لا يلاحظه المشغلون حتى ترتفع معدلات الهدر.
أسبوعياً
- نظف محطات الأدوات، وحوامل القوالب، والموجهات، ومناطق تجميع الرايش تنظيفاً شاملاً.
- افحص المثاقب والقوالب تحت إضاءة جيدة بحثاً عن الشقوق الصغيرة وتلف الحواف والتآكل الالتصاقي.
- تحقق من مثبتات الأدوات والحواجز والمقابض ودعامات العمل.
- شحّم نقاط الحركة المعتمدة دون تلويث سطح تلامس المادة.
- اختبر زر الإيقاف الطارئ ومفتاح القدم وحركة الرجوع الطبيعية.
شهرياً
- راجع الخراطيم الهيدروليكية والموصلات والأختام وحالة الزيت.
- تحقق من محاذاة المثقاب مع القالب واستقرار شفرة القاطع.
- افحص الكابلات الكهربائية والقوابس ووصلات المحرك بحثاً عن التلف أو الارتخاء.
- تحقق من العجلات أو أجهزة تموضع الآلة إذا كانت الوحدة متحركة.
- حدّث سجل الأدوات بعمليات الاستبدال وتواريخ الشحذ ومخاوف الجودة المتكررة.
قد يبدو سجل الأدوات غير ضروري لورشة صغيرة، لكنه يصبح ذا قيمة بسرعة عندما يستخدم عدة مشغلين آلة تثقيب وقص قضبان التوصيل نفسها. فهو يحقق الاستمرارية بين الورديات ويمنع إعادة تركيب أداة متآكلة مراراً لأن لا أحد يعرف تاريخها.
الأعراض الشائعة وما الذي تعنيه عادة
زوائد حادة كثيفة حول الثقوب: ابدأ بفحص حدة المثقاب، وتآكل القالب، والمحاذاة، وما إذا كانت المادة مدعومة بشكل صحيح. لا تفترض أن الضغط الأعلى سيحل المشكلة؛ فقد تؤدي القوة الزائدة إلى تفاقم تلف الأدوات.
ثقوب بيضاوية أو مشوهة أو منحرفة: افحص تمركز المثقاب مع القالب، والتثبيت، وموضع قضيب التوصيل. قد تسمح الأدوات المفكوكة أو قطعة العمل غير المدعومة بالحركة أثناء شوط التثقيب.
قصات خشنة أو مائلة: افحص حالة الشفرة وخلوصها وإحكام تثبيتها واستقامة تغذية المادة. كما يمكن لسرير الدعم المتسخ أن يميل القضيب بما يكفي للتأثير في الحافة.
تكرار كسر المثقاب: افحص المحاذاة فوراً. تأكد من توافق أحجام المثقاب والقالب بشكل صحيح، ومن أن سماكة المادة تبقى ضمن قدرة الآلة والأدوات. لا تستخدم مثقاباً تالفاً أبداً لمجرد أنه لا يزال يبدو عاملاً.
تشغيل بطيء أو غير متسق: افحص زيت الهيدروليك والتسربات والصمامات والإمداد الكهربائي وسلوك الضغط. قد لا تكون المشكلة ظاهرة في محطة الأدوات، لكن الاستمرار في التشغيل قد يضع إجهاداً غير ضروري على المثاقب والقوالب.
احمِ الأدوات عند عدم استخدامها
يعد تخزين الأدوات أكثر أهمية مما يتوقعه كثير من المشغلين. حافظ على جفاف المثاقب والقوالب، وضع عليها ملصقات حسب الحجم، واحمها من الصدمات. تجنب إلقاءها في درج مفتوح حيث قد تصطدم الحواف ببعضها. يمكن أن يساعد زيت حماية خفيف في منع التآكل أثناء التخزين، بشرط إزالته أو التحكم به قبل الاستخدام.
بالنسبة للمعدات التي تدعم أحجام القوالب القياسية والمخصصة، نظّم كل مجموعة بحيث يبقى المثقاب والقالب والملحقات المرتبطة معاً. يقلل هذا من أخطاء الإعداد ويوفر الوقت عند عودة عمل مألوف. على سبيل المثال، يمكن تزويد طراز DXJ-150 بقوالب تثقيب قياسية من 7 mm إلى 20.5 mm، بينما يمكن تحديد أحجام قوالب مخصصة لمتطلبات إنتاج مختلفة.
الصيانة جزء من جودة القطعة النهائية
لا تتحقق معالجة قضبان التوصيل الموثوقة بالقوة وحدها. بل تأتي من أدوات نظيفة، ومحاذاة صحيحة، وأداء هيدروليكي مستقر، ومشغلين يستجيبون مبكراً عندما تتغير جودة القطع أو الثقوب. إن فحصاً قصيراً قبل كل وردية أقل إزعاجاً بكثير من استبدال الأدوات المكسورة أو فرز دفعة من القطع غير الدقيقة لاحقاً.
اجعل قائمة الفحص مرئية بالقرب من الآلة، ودرّب كل مشغل على التعرف إلى علامات التحذير، وتعامل مع الزوائد الحادة أو القطوع غير المتسقة بوصفها ملاحظات مفيدة. مع تطبيق هذا الروتين، يصبح عمل التثقيب والقص أكثر قابلية للتنبؤ، وأكثر أماناً، وأسهل إدارةً، سواء شمل العمل بضعة قضبان نحاسية مخصصة أو تشغيلاً مستمراً لمكونات قضبان توصيل من الألومنيوم.
أرسل لنا رسالة
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.
خدمة عالية الجودة وفريق محترف لخدمات ما بعد البيع.