


ماكينات ثني قضبان التوصيل CNC بالسيرفو: المعلمات الرئيسية لقضبان التوصيل النحاسية
ينبغي اختيار آلة ثني قضبان التوصيل CNC المؤازرة بناءً على نطاق قضبان النحاس الفعلي وهندسة الثني، وليس على الحمولة الاسمية وحدها. فقد تبدو الآلة قوية بما يكفي، لكنها قد تنتج زوايا غير متسقة أو علامات سطحية أو قابلية تكرار غير مستقرة إذا كانت أدواتها ونظام التموضع ودعم المواد فيها لا تتوافق مع الأجزاء المطلوب تصنيعها. وفي إنتاج اللوحات الكهربائية ومعدات المفاتيح الكهربائية، يمكن لهذه الأخطاء الصغيرة أن تسبب تأخيرات في التجميع عبر دفعة كاملة.
ابدأ بقائمة واضحة للأجزاء: درجة النحاس، والعرض، والسماكة، واتجاه الثني المسطح أو على الحافة، والحد الأدنى لنصف قطر الثني الداخلي، وعدد الثنيات لكل جزء، وتفاوت الزاوية المطلوب. هذه المعلومات أكثر فائدة من طلب عام لـ «آلة ثني CNC عالية الدقة»، لأنها تتيح للموردين مطابقة نطاق عمل الآلة وترتيب الأدوات مع المهمة.
طابق قدرة الآلة مع الجزء الفعلي الأكثر تطلباً
غالباً ما تُعالج قضبان النحاس بأحجام متعددة، لكن قرار الشراء ينبغي أن يستند إلى الجزء الأكثر تطلباً الذي سيُنتج بانتظام. وعادةً ما يكون ذلك هو القضيب الأعرض والأكثر سماكة، أو أصغر نصف قطر ثني مطلوب، أو مكوّناً يحتوي على ثنيات قريبة من ثقب أو حافة موجودة.
تحقق من الحد الأقصى المذكور للعرض والسماكة بوصفهما شرط تشغيل مشتركاً. فقد تقبل الآلة قضيباً عريضاً وقضيباً سميكاً كلّاً على حدة، بينما تكون قدرتها المسموح بها أقل عند اجتماع البعدين معاً. وحدد أيضاً ما إذا كانت القدرة المعلنة تنطبق على الثني المسطح أو الثني على الحافة أو كليهما. فهذه العمليات تُحمّل المادة والأدوات بطرق مختلفة.
لا تختر قدرة بلا هامش احتياطي. إذ يمكن أن تؤثر صلابة النحاس وحالة السطح ونصف قطر الثني الفعلي في مقاومة التشكيل. ويساعد احتياطي تشغيل معتدل نظام المؤازرة على الحفاظ على التحكم ويقلل الإجهاد على الأدوات والمكونات الميكانيكية أثناء الإنتاج الروتيني.
يجب أن يحسن تحكم المؤازرة قابلية التكرار، لا أن يضيف مجرد تسمية
تكمن قيمة آلة ثني قضبان التوصيل CNC المؤازرة في قدرتها على التحكم باستمرار في حركة الكباس وتموضع الجزء من قطعة عمل إلى أخرى. وهذا مفيد بصورة خاصة عندما يتضمن أمر الإنتاج زوايا متكررة أو عدة مواضع للثني أو سماحات أبعاد صغيرة تؤثر في التجميع النهائي.
اسأل عن كيفية تعامل وحدة التحكم مع الارتداد المرن. فالنحاس لا يبقى عند الزاوية الدقيقة التي تتوقف عندها الأداة؛ بل يرتد قليلاً بعد تحرير الضغط. وتعتمد كمية الارتداد على سماكة المادة ونصف قطر الثني وحالة المادة. يتيح نظام CNC العملي للمشغل إدخال تعويض الثني وحفظ البرامج المثبتة وإجراء تصحيحات مضبوطة دون إعادة ضبط المهمة بأكملها مراراً.
يُعد تخزين البرامج مهماً عندما تعود تصاميم اللوحات نفسها على شكل دفعات. إلا أن مكتبة البرامج الكبيرة تكون محدودة القيمة إذا لم يتمكن المشغلون من تحديد الجزء الصحيح بسرعة، وتأكيد الأداة المختارة، والتحقق من القطعة الأولى. وينبغي أن تدعم الواجهة سير العمل المعتاد في الورشة، بما في ذلك إدخال الأبعاد وتعديل الزوايا والإنذارات الواضحة عند تجاوز حركة مبرمجة لحدود الآلة.
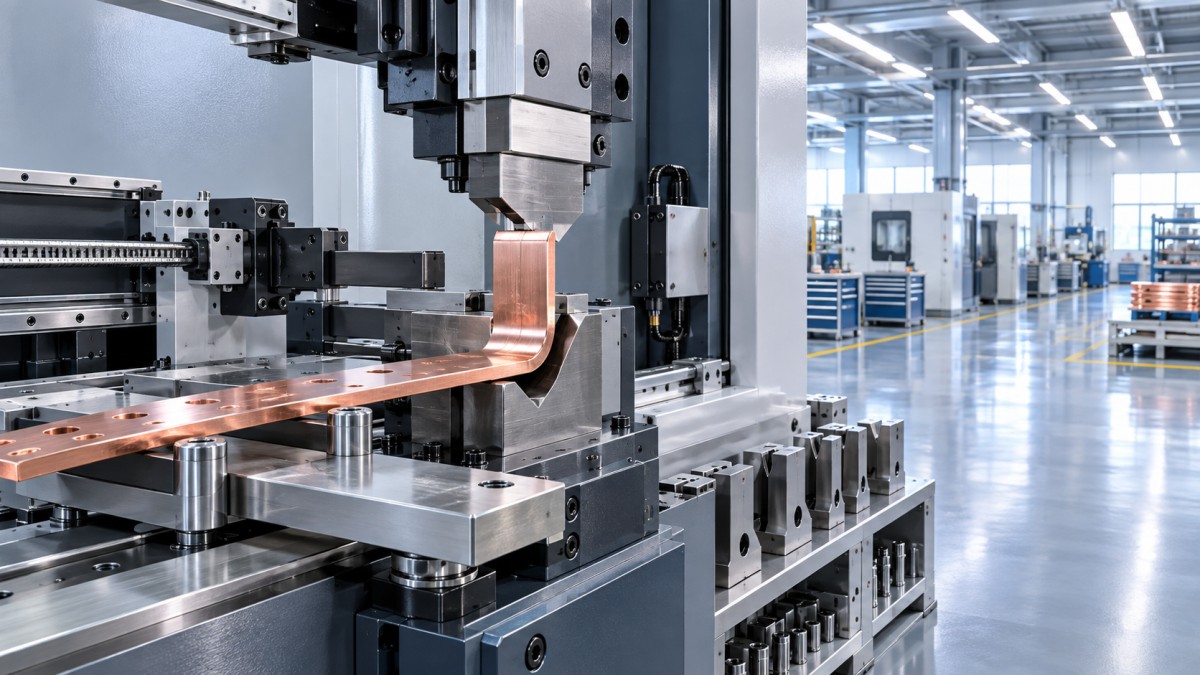
غالباً ما تكون الأدوات والدعم هما الفارق بين ثني جيد وعمل إعادة تشغيل
ينبغي تقييم الأدوات إلى جانب الآلة، لا التعامل معها كملحق يُقرر لاحقاً. يؤثر نصف قطر المثقب وفتحة القالب ومحاذاة الأدوات وسطح التلامس جميعها في مظهر ثنيات النحاس واستقرارها الأبعادي. وقد تترك الأدوات غير المتوافقة علامات أو تشوه الجانب الخارجي للثنية أو تنشئ نصف قطر لا يتوافق مع رسم التركيب.
بالنسبة للأجزاء ذات الأرجل القصيرة أو الثنيات المتزاحة أو الأشكال U أو الثنيات القريبة من الثقوب المثقوبة، اطلب مراجعة عينة بناءً على الرسومات الفعلية. فالمسألة ليست ببساطة ما إذا كانت الآلة تستطيع إنشاء الزاوية، بل يجب أن تنشئ الزاوية من دون تداخل الأدوات أو فقدان مرجع التموضع أو تشوه غير مقبول حول منطقة الثني.
تحتاج قضبان التوصيل الطويلة أو العريضة أيضاً إلى دعم كافٍ للمواد. فإذا سُمح للقضيب بالترهل أو الدوران أثناء التموضع، فقد يكون المصد الخلفي CNC دقيقاً بينما لا يكون موضع الثني الفعلي كذلك. ينبغي للمشترين فحص طاولة العمل والدعامات الجانبية وترتيب الموجهات وقدرة المشغل على تثبيت القطع الأكبر والرجوع إلى مرجعها بأمان.
ضع حالة المادة في الاعتبار قبل لوم آلة الثني
تبدأ بعض مشكلات الثني في مراحل سابقة. فقد تصل قضبان النحاس والألومنيوم بانحناء متبقٍ أو التواء أو استواء غير متساوٍ نتيجة المناولة أو التخزين أو القطع السابق. إن إدخال قضيب منحني في عملية ثني دقيقة يجعل التموضع المتكرر أكثر صعوبة، ويمكن أن يؤثر في الزاوية الظاهرية بعد التشكيل.
عندما تُظهر المواد الواردة هذه الحالة بانتظام، ينبغي اعتبار التسوية جزءاً من مسار المعالجة. بالنسبة للقضبان التي يصل عرضها إلى 160 mm وسماكتها إلى 12 mm، فإنآلة تقويم وتسوية قضبان النحاس DXJ-160 مخصصة لتسوية النحاس والألومنيوم قبل التثقيب والقص والثني. وهي مناسبة لإنتاج خزائن التحكم الكهربائية، حيث تساعد المواد الأكثر استواءً على إنشاء مرجع ثابت قبل وصول قضيب التوصيل إلى آلة الثني CNC.
لا يكون ذلك ضرورياً لكل عملية. فقد لا تحتاج الورش التي تستخدم مواد مقطوعة مسبقاً قصيرة ومستوية باستمرار إلى مرحلة تسوية مخصصة. وتصبح أكثر أهمية عند معالجة القضبان الطويلة من ظروف تخزين شبيهة باللفائف، أو عندما يختلف استقامة المادة بين عمليات التسليم، أو عندما لا يمكن تفسير أخطاء الموضع المتكررة بالأدوات والبرمجة.
قيّم زمن الدورة بوصفه عملية متكاملة
لا تعني شوط الكباس السريع تلقائياً إنتاجاً أسرع. يشمل معدل الإنتاج الكلي التحميل والتموضع وتغيير الأدوات والثني والتفريغ والفحص وتصحيح الأجزاء المرفوضة. وقد توفر آلة تتمتع بحركة موثوقة للمصد الخلفي وإعداد مباشر إنتاجاً فعلياً أفضل من وحدة أسرع تتطلب تعديلاً يدوياً متكرراً.
اطلب من الموردين وصف الدورة الكاملة لجزء تمثيلي: كيفية إسناد القضيب إلى مرجع، وما إذا كان المشغل يديره بين الثنيات، وكيف يستدعي البرنامج أدوات مختلفة، وكيف تتم الموافقة على القطعة الأولى. بالنسبة لمجموعة منتجات متنوعة ومنخفضة الحجم، قد يكون الإعداد السريع والأدوات المرنة أكثر قيمة من أقصى سرعة أوتوماتيكية. أما للدفعات المتكررة، فتكتسب البرامج المخزنة والتموضع المستقر وتعويض الزوايا المتوقع أهمية أكبر.
تعتمد الموثوقية على ترتيب التوريد بأكمله
ينبغي أن يقيّم الشراء الآلة باعتبارها أصلاً إنتاجياً قابلاً للدعم. أكد متطلبات مصدر الطاقة ومساحة التركيب وإمكانية الوصول لأغراض الصيانة وتوافر الأجزاء القابلة للاستهلاك وإجراءات الحصول على المساعدة التقنية. فقد يكتسب استبدال الأدوات واستكشاف الأعطال الكهربائية ودعم وحدة التحكم أهمية أكبر بمرور الوقت من فرق بسيط في سعر الآلة الأولي.
يمكن أن تكون الشركات المصنعة التي توفر معدات الثني ومعدات التثقيب والقطع وإعداد المواد ذات الصلة مفيدة أيضاً عندما يكون الهدف إنشاء سير عمل متكامل لقضبان التوصيل. تنتج Dexinjia معدات معالجة قضبان التوصيل CNC لتطبيقات النحاس والألومنيوم، وتوفر حلول معالجة قياسية ومخصصة، مما قد يبسّط المناقشة عندما يكون الثني مرحلة واحدة فقط من الخط المطلوب.
استخدم مراجعة لعينة جزء قبل إصدار الطلب
أكثر فحص نهائي فعالية هو تقديم مجموعة صغيرة من الرسومات التمثيلية بدلاً من مواصفة الحد الأقصى للمادة فقط. ضمّن الجزء ذي القضيب الأكثر سماكة، وأصغر نصف قطر ثني، وأقصر شفة، والتسلسل الأكثر تعقيداً، وأي ثنية قريبة من ثقب. اطلب من المورد تحديد الأدوات المقترحة وتسلسل الثني وطريقة المرجع وأي هندسة تتطلب معالجة خاصة.
إن آلة ثني قضبان التوصيل CNC المؤازرة المختارة جيداً هي التي تنتج الأجزاء المطلوبة بصورة متكررة مع زمن إعداد يمكن التحكم فيه ومسار دعم واضح. تحدد القدرة نقطة البداية؛ بينما تحدد الأدوات والتموضع وحالة المادة وملاءمة العملية ما إذا كان الاستثمار يؤدي أداءً جيداً في أرضية الورشة.
أرسل لنا رسالة
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.
خدمة عالية الجودة وفريق محترف لخدمات ما بعد البيع.