


تقليل خردة النحاس باستخدام آلة تثقيب وقص قضبان التوصيل
نادرًا ما ينجم هدر النحاس عن عطل واحد كبير. والأكثر شيوعًا أنه يتراكم بسبب قصاصات قصيرة، أو ثقوب موضوعة على بُعد بضعة مليمترات من موضعها الصحيح، أو نتوءات تتطلب رفض القطعة، أو ترتيبات تجبر المشغل على تشذيب المادة مرتين. في سير عمل تصنيع خزائن التوزيع أو المحولات، تصبح هذه الخسائر مكلفة لأن النحاس مادة عالية القيمة ومدخل إنتاجي متكرر.
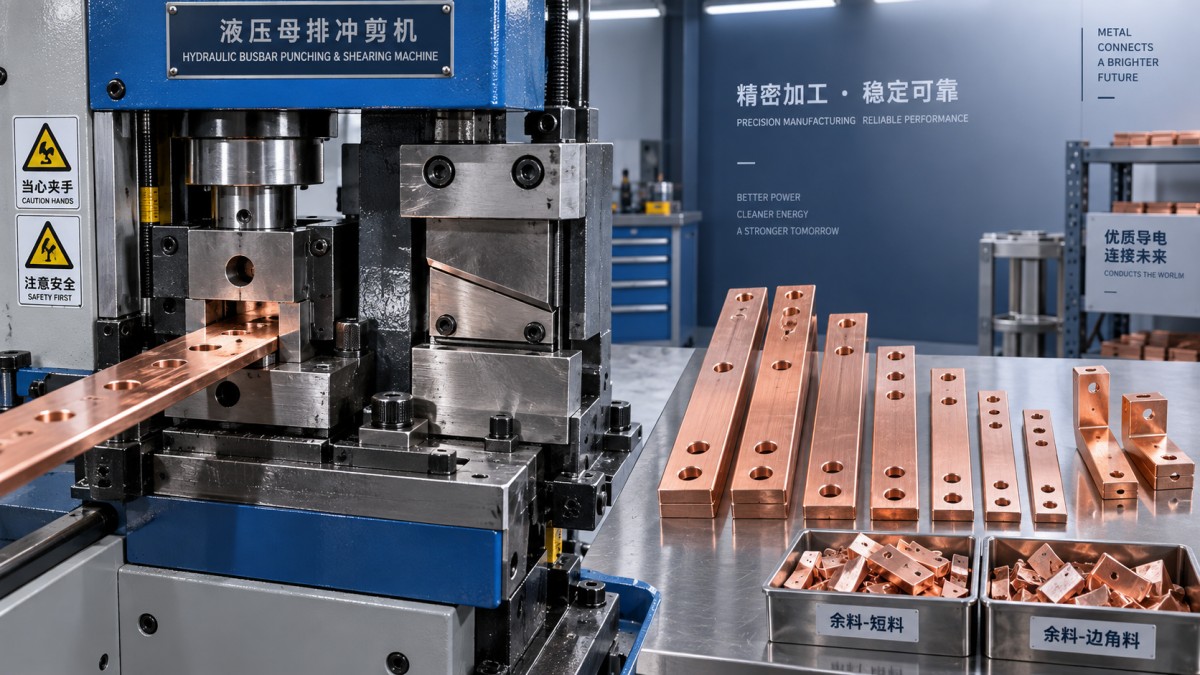
تقلل ماكينة تثقيب وقص قضبان التوصيل المختارة بصورة مناسبة من الهدر من خلال التحكم في التسلسل بدءًا من التخطيط ووصولًا إلى التثقيب والقطع. والنهج العملي واضح: وضع مخطط قابل للتكرار للقطعة، وتثقيب المعالم بالاعتماد على حواف مرجعية موثوقة، وإجراء القطع فقط بعد التحقق من الثقوب الحرجة، وصيانة القوالب وأدوات القطع التي تحدد جودة الحواف. تعمل المعدات على تحسين الاتساق، لكن أكبر وفورات في المواد تتحقق من خلال الجمع بين دقة الماكينة والإعداد المنضبط للعمل.
من أين يبدأ هدر النحاس عادةً
غالبًا ما يُلام القطع على الهدر لأن المخلفات تكون أكثر وضوحًا في هذه المرحلة. ومع ذلك، قد يحدث السبب الجذري في وقت أبكر. يمكن قطع قطعة قضيب التوصيل بالطول الصحيح ومع ذلك تصبح غير صالحة للاستخدام عندما يكون نمط الثقوب منحرفًا، أو يتم إغفال سماحية الثني، أو يتم تركيب قالب تثقيب غير صحيح. بعد تشكيل الثقوب أو الثنيات، تكون خيارات الاستعادة محدودة؛ فقد يكون النحاس قابلًا لإعادة التدوير، لكنه لم يعد يحمل قيمة موصل نهائي الصنع.
هناك عدة حالات متكررة تستحق الاهتمام:
- أطوال قطع غير مخططة: يقطع المشغلون القطع الفردية من قضيب خام دون مراعاة القطعة التالية في أمر العمل. وقد يصبح الطول المتبقي قصيرًا جدًا بالنسبة للمتطلب التالي.
- اختيار غير متسق لنقطة الإسناد: قياس ثقب من الحافة اليسرى وثقب آخر من ثقب مثقوب سابقًا يؤدي إلى خطأ تراكمي، خصوصًا في القضبان الأطول.
- تصحيح في مرحلة متأخرة: يمكن أن يحول القطع قبل فحص نمط الثقوب مشكلة تموضع قابلة للتصحيح إلى قطعة مرفوضة.
- أدوات متآكلة أو غير متطابقة: قد تترك شفرات القص غير الحادة، أو قوالب التثقيب التالفة، أو الخلوص غير الصحيح بين المثقاب والقالب نتوءات كبيرة أو ثقوبًا مشوهة أو حوافًا متضررة.
- رسومات من دون سماحات تشغيلية: لا يكون البعد النهائي دائمًا هو نفسه طول القطعة الخام الابتدائي عند وجود ثنيات أو خلوصات طرفية.
أنسب طريقة لتقييم الهدر هي فصل البقايا التي لا يمكن تجنبها عن القطع المرفوضة التي يمكن منعها. فقد تكون القطعة الضيقة المتبقية بعد ترتيب القطع أمرًا لا مفر منه. أما رفض قضيب نحاس كامل الطول لأن الثقب الأول تم تحديده من الحافة الخطأ، فهو مشكلة في التحكم بالعملية.
خطط للمواد قبل بدء تشغيل الماكينة
قبل أن يحمّل المشغل النحاس على سطح العمل، راجع الطلب باعتباره مجموعة من القطع بدلًا من سلسلة من عمليات القطع المستقلة. صنّف قضبان التوصيل حسب العرض والسماكة والطول النهائي المطلوب. ثم رتّب أطوال القطع من المقاس الخام نفسه بحيث تؤخذ القطع الأطول في الاعتبار أولًا وتُخصص القطع القصيرة للبقايا القابلة للاستخدام حيثما أمكن. لا يتطلب ذلك برنامجًا معقدًا لكل عمل؛ إذ يمكن حتى لقائمة قطع واضحة أن تمنع المشغلين من تحويل البقايا المناسبة إلى قصاصات قصيرة عشوائية.
ينبغي أن تعرض قائمة القطع أكثر من الطول. أدرج مقاس المادة والكمية والحافة المرجعية ومواقع الثقوب ومواقع الثني، وما إذا كان البعد يُقاس قبل التشكيل أو بعده. وعند الحاجة إلى قطع متطابقة، حدّد قطعة أولى معتمدة واحتفظ بها متاحة للمقارنة أثناء التشغيل.
بالنسبة للقطع التي ستُثنى، حدّد تسلسل التشكيل قبل قطع دفعة كبيرة. يعتمد طول القطعة الخام المطلوب على هندسة الثني والأدوات وسماكة المادة. وغالبًا ما يكون إنتاج قطعة تجريبية صغيرة أقل تكلفة من اكتشاف أن قضيب التوصيل المشكّل لا يفي ببعد التركيب بعد إجراء عشرات عمليات القطع. ويكتسب هذا أهمية خاصة عندما تكون الخلوصات داخل الخزانة ضيقة أو عندما يجب أن تصطف عدة قضبان مع أطراف توصيل ثابتة.
استخدم مرجعًا ثابتًا لضمان دقة التثقيب
يُعد موضع الثقوب مصدرًا رئيسيًا للهدر الخفي، لأن الثقب الموضوع بشكل غير صحيح قد يؤثر في التوصيل الكهربائي أو خلوص العزل أو محاذاة التجميع. يمكن أن ينجح تحديد كل موضع باستخدام شريط قياس في الأعمال العرضية، لكنه يسبب تباينًا بين المشغلين ويبطئ الإنتاج المتكرر. ويوفر حاجز ثابت أو دليل أو حافة إسناد محددة بوضوح نقطة بداية قابلة للتكرار للعملية.
قِس جميع الثقوب ذات الصلة من المرجع نفسه كلما سمح الرسم بذلك. على سبيل المثال، ينبغي عادةً تحديد مجموعة من ثقوب الأطراف من أحد طرفي القضيب أو أحد جانبيه، بدلًا من ربط القياس من ثقب إلى آخر. يمنع هذا النهج تراكم الانحرافات الصغيرة في القياس عبر القطعة.
قبل معالجة دفعة إنتاجية، تحقّق من أربعة تفاصيل في القطعة الأولى:
- تأكد من أن عرض النحاس وسماكته يتوافقان مع الأداة المختارة وقدرة الماكينة.
- تحقق من قطر المثقاب مقارنةً بالرسم وبمستلزمات التثبيت أو الأطراف المقصودة.
- قِس المسافة إلى المركز من نقطة الإسناد المختارة، وليس فقط الموضع البصري للثقب.
- افحص كلا الوجهين بحثًا عن نتوءات مفرطة أو تشوه أو مؤشرات على أن خلوص القالب غير مناسب.
ينبغي أن يتم فحص القطعة الأولى قبل تثقيب القطع الخام المتبقية. هذه الوقفة القصيرة تحمي كمية أكبر بكثير من المواد. كما تمنح فريق الإنتاج فرصة لتحديد أبعاد غامضة في الرسم، أو اختيار مثقاب خاطئ، أو إعدادات حاجز تحركت أثناء تغيير التجهيزات.
تؤثر جودة القطع في مدى بقاء القطعة صالحة للاستخدام
القص النظيف ليس مجرد مسألة مظهر. فقد تتطلب نهاية القطع الخشنة أو المشوهة إزالة النتوءات، أو تقلل من جودة المطابقة، أو تخلق حافة حادة تحتاج إلى معالجة إضافية. وعندما يكون الضرر شديدًا، قد تحتاج القطعة إلى تقصير، مما قد يجعلها غير صالحة للاستخدام. النحاس لين نسبيًا، لكن القضبان السميكة أو العريضة تظل تفرض حملًا كبيرًا على نظام القطع.
صُن مكونات القطع وفقًا لحالتها الفعلية بدلًا من انتظار حدوث عطل واضح. افحص الحواف المتكسرة والتآكل غير المتساوي والمثبتات المرتخية ومشكلات المحاذاة. وينبغي فحص الماكينة التي تبدأ بإنتاج قطع مائل أو تدوير واضح للحافة أو نتوء أثقل بشكل ملحوظ قبل أن تتكرر المشكلة في كامل أمر الإنتاج.
دعم المواد مهم أيضًا. فقد يتحرك قضيب توصيل طويل يهبط أو يلتوي أثناء القطع مقابل الحاجز. ادعم قطعة العمل بحيث تبقى مستوية ومتعامدة مع خط القطع. لا تعتمد على ضغط اليد للتعويض عن إعداد غير مستقر؛ فهو غير متسق ويمكن أن يسبب مشكلات في الجودة والسلامة معًا.
طابق القدرة مع العمل الذي تتم معالجته فعليًا
لا يؤدي شراء قدرة أكبر من اللازم تلقائيًا إلى خفض الهدر. والسؤال الأكثر صلة هو ما إذا كانت الماكينة تستطيع معالجة مقاسات النحاس المخططة بتحكم ثابت وأدوات مناسبة وسير عمل يلائم بيئة الإنتاج. قد تكون الماكينة المحمولة مناسبة عند معالجة أجزاء الخزائن على دفعات أصغر، أو عند الحاجة إلى نقل العمل بين المحطات، أو عند التعامل مع النحاس والمكونات المعدنية ذات الصلة في المنطقة نفسها.
على سبيل المثال، تجمع ماكينة قضبان التوصيل الهيدروليكية المحمولة DXJ-200A بين وظائف القطع والثني والتثقيب، وهي محددة لقضبان النحاس والألومنيوم بعرض يصل إلى 200 mm وسماكة 3–12 mm. تغطي قدرتها على التثقيب Φ6 إلى Φ20.5، مع إدراج القوالب القياسية بالمقاسات Φ7 وΦ9 وΦ10.5 وΦ13.8 وΦ17.5 وΦ20.5. ينبغي التحقق من هذه الأبعاد مقابل رسومات قضبان التوصيل الفعلية ومتطلبات التثبيت قبل اتخاذ قرار الشراء.
قدراتها الهيدروليكية المعلنة هي 20T للقطع و20T للثني و35T للتثقيب. تساعد هذه القيم في بيان نطاق المعالجة المقصود للماكينة، لكنها لا ينبغي أن تحل محل التحقق من درجة المادة الدقيقة وسماكتها وحالة الأداة والعملية. ومن الفوائد العملية للوحدة المدمجة إمكانية إجراء القطع والتثقيب والثني ضمن نهج إعداد واحد متحكم به، مما يقلل عمليات التسليم التي قد يُفقد خلالها اتجاه القطعة أو مراجع القياس.
رتب التسلسل لحماية العمل الأعلى قيمة
في كثير من الأعمال، يكون الترتيب المفضل هو تثقيب المعالم الحرجة بينما لا يزال القضيب طويلًا بما يكفي للارتكاز بإحكام على حاجز، ثم فحص تلك المعالم، وبعد ذلك إجراء القطع النهائي. يتيح ذلك خيارات أكثر إذا احتاج موضع ثقب إلى تصحيح قبل تحديد الطول النهائي. ومع ذلك، يعتمد التسلسل الصحيح على شكل القطعة. فقد يكون من الصعب تثبيت القطع القصيرة بأمان قبل التثقيب، في حين تتطلب بعض تكوينات الثني القطع أولًا. والعامل الأساسي ليس ترتيبًا موحدًا؛ بل تحديد الترتيب في ورقة العمل والمحافظة على اتساقه.
عندما تحتوي القطعة على ثقوب وثنيات معًا، حدّد ما إذا كانت الثقوب ذات أبعاد مقاسة من القطعة الخام غير المثنية أو من الحافة المشكلة النهائية. يؤدي الخلط بين هذين المرجعين إلى خطأ متكرر ومكلف. حدّد نقطة الإسناد بوضوح، واستخدم قطعة عينة للتحقق من أن الثني لا يحرك ثقب التوصيل بعيدًا عن موضع التجميع المقصود.
تحكم في الخسائر الصغيرة التي تصبح متكررة
يعتمد تقليل الهدر أيضًا على ما يحدث بين الأعمال. افصل بقايا النحاس القابلة للاستخدام حسب العرض والسماكة، وضع علامات على أطوالها الفعلية، واحمها من الاختلاط بمواد غير محددة. يتيح رف البقايا المنظم استخدام القطع المناسبة للوصلات القصيرة أو الجسور أو قضبان الخزائن المدمجة دون تخمين أبعادها.
سجّل أسباب الرفض ضمن فئات بسيطة مثل الطول الخاطئ أو موضع الثقب غير الصحيح أو النتوء أو خطأ الثني أو تلف السطح. لا يتمثل الهدف في الأعمال الورقية لذاتها. فبعد عدة دورات إنتاج، تكشف الفئات المتكررة ما إذا كانت المشكلة الأساسية هي تخطيط القطع أو تفسير الرسم أو حالة الأدوات أو إعداد المشغل. ويكون هذا الدليل أكثر فائدة لتحسين استخدام المواد من اعتبار جميع قطع النحاس المستبعدة هدرًا لا يمكن تجنبه.
تكون ماكينة تثقيب وقص قضبان التوصيل أكثر فاعلية عندما تكون جزءًا من أسلوب إنتاج متحكم به: أطوال قطع مخططة، ونقطة إسناد موثوقة واحدة، والتحقق من القطعة الأولى، وأدوات مصانة، وترتيب معالجة موثق. تقلل هذه الممارسات الهدر الممكن تجنبه، مع المساعدة في وصول قضبان التوصيل النحاسية النهائية إلى التجميع بحواف أنظف وأنماط ثقوب صحيحة وتعديلات أقل في اللحظة الأخيرة.
أرسل لنا رسالة
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.
خدمة عالية الجودة وفريق محترف لخدمات ما بعد البيع.