


نقاط مراقبة الجودة للثقب والقص والثني في آلة واحدة
يمكن لآلة تجمع بين التثقيب والقطع والثني أن تقلل وقت المناولة، لكنها تركز أيضًا مخاطر عيوب متعددة ضمن عملية واحدة. فقد تجتاز قطعة ما فحص التثقيب بشكل منفرد، لكنها قد تفشل بعد الثني بسبب انزياح موضع الثقب بالنسبة إلى مرجع القياس، أو تشقق منطقة الثني بفعل نتوء حاد، أو تغيّر زاوية الثني بما يؤثر في الخلوص الكهربائي المطلوب. لذلك، يجب أن تقيّم خطة مراقبة الجودة القضيب الناقل المكتمل، لا العمليات الثلاث كلًّا على حدة، وذلك بالنسبة إلى مفتشي الجودة ومديري السلامة.
بالنسبة إلىآلة CNC لمعالجة القضبان الناقلة 3 في 1، تتمثل أهم نقاط الفحص في حالة المادة وضبط مرجع القياس قبل المعالجة، والعلاقات البُعدية بين الثقوب وحواف القطع والانحناءات أثناء الإنتاج، وحالة حواجز الآلة والعدد طوال فترة العمل. وتعتمد ثبات النتائج على انضباط الإعداد وصيانة العدد بقدر اعتمادها على دقة برنامج CNC.
ابدأ بالمادة ومرجع القياس
ينبغي تحديد درجة قضبان النحاس والألومنيوم وعرضها وسماكتها وحالتها بعد المعالجة وظروف سطحها قبل إدخالها إلى الآلة. تؤثر هذه الخصائص في قوة التثقيب وتكوّن النتوءات وتشوه القطع ونصف قطر الثني الممكن تحقيقه. وقد يؤدي التعامل مع مواد ذات المقاس الاسمي نفسه على أنها قابلة للاستبدال إلى نتائج غير متسقة، لا سيما عندما يكون برنامج الثني قد أُعد باستخدام مادة ذات حالة معالجة معينة، ثم يُستخدم لاحقًا مع دفعة أصلب أو ألين.
يستحق السطح أيضًا الاهتمام. فقد يؤثر الأكسدة أو الخدوش أو الحطام العالق أو بقايا الغشاء الواقي في التثبيت، كما قد تترك علامات تسبب مشكلات في اللوحات الظاهرة أو الوصلات الكهربائية ذات التلامس العالي. وبالنسبة إلى القضبان الناقلة المطلية أو المكسوة بطبقة معدنية، ينبغي أن تحدد خطة الفحص، قبل بدء الإنتاج، ما إذا كان تلف الطلاء مقبولًا حول الثقوب وأوجه القطع ومناطق الثني.
يأتي اختيار مرجع القياس بوصفه نقطة ضبط تالية. ينبغي قياس أنماط الثقوب ومواضع الثني انطلاقًا من حافة أو طرف مادي محدد، بدلًا من القياس انطلاقًا من أي ميزة جرت معالجتها أولًا. وإلا فقد يؤدي اختلاف طول القطع في بداية سير العمل إلى إزاحة جميع الميزات اللاحقة. وينبغي للمشغلين التأكد من استقرار المادة على المصد الصحيح ومن تطابق نقطة الأصل المبرمجة مع مرجع القياس المحدد في الرسم، خصوصًا بعد تغيير عرض القضيب الناقل أو سماكته أو ترتيب التجهيزات.
افحص التثقيب بوصفه ميزة وظيفية
غالبًا ما يُقيّم الثقب المثقوب من حيث قطره ومظهره البصري فقط. وهذا غير كافٍ للقضبان الناقلة التي يجب أن تصطف مع الأطراف أو العوازل أو فتحات اللوحة أو معدات الوصل. يجب تحديد حدود قبول لموضع الثقب والمسافة بين المراكز والمسافة إلى الحافة وعلاقة كل ثقب بخط الثني اللاحق.
ينبغي أن يشمل فحص القطعة الأولى عمليًا التحقق من نمط الثقوب بالكامل ومقارنته بالرسم قبل مواصلة الدفعة. وعند وجود عدة مقاسات للثقوب أو شقوق، تحقق من تركيب مجموعة المثقاب والقالب الصحيحة، لا من وجود ثقب في الموضع المتوقع فحسب. فقد تُنتج العدد المتشابهة في مظهرها عيبًا لا يُكتشف إلا أثناء التجميع.
ولا تقل أهمية عن ذلك مراقبة النتوءات. فالنتوءات المفرطة قد تعيق أسطح التلامس، أو تشكل خطرًا من الحواف الحادة، أو تتلف العزل، أو تبدأ التشقق عندما يكون الثقب قريبًا من منطقة الثني. افحص وجهي دخول المثقاب وخروجه؛ فالمظهر النظيف لوجه الدخول لا يثبت أن وجه الخروج مقبول.
- تحقق من قطر الثقب أو عرض الشق باستخدام مقاييس مناسبة أو أدوات قياس معايرة.
- قِس موضع الثقب انطلاقًا من مرجع القياس المعتمد، وتأكد من المسافة إلى الحافة.
- افحص ارتفاع النتوءات وانقلاب الحافة والتشوه والحواف المقصوصة جزئيًا.
- تأكد من استيفاء الثقوب القريبة من الانحناءات للخلوص المحدد عن خط الثني.
- سجّل نتائج فحص القطعة الأولى بعد تغيير العدد أو البرنامج أو المادة.
غالبًا ما يظهر تآكل العدد قبل تعطل المثقاب تمامًا. وتُعد زيادة النتوءات أو عدم انتظام جدران الثقوب أو ارتفاع ضجيج التشغيل أو تشوه المادة أو تزايد الحاجة إلى إزالة النتوءات يدويًا علامات تحذيرية مفيدة. وقد توفر مواصلة الإنتاج بعد ظهور هذه الأعراض انقطاعًا في الإعداد، لكنها قد تؤدي إلى مشكلة أكبر في الفرز وإعادة العمل في المراحل اللاحقة.
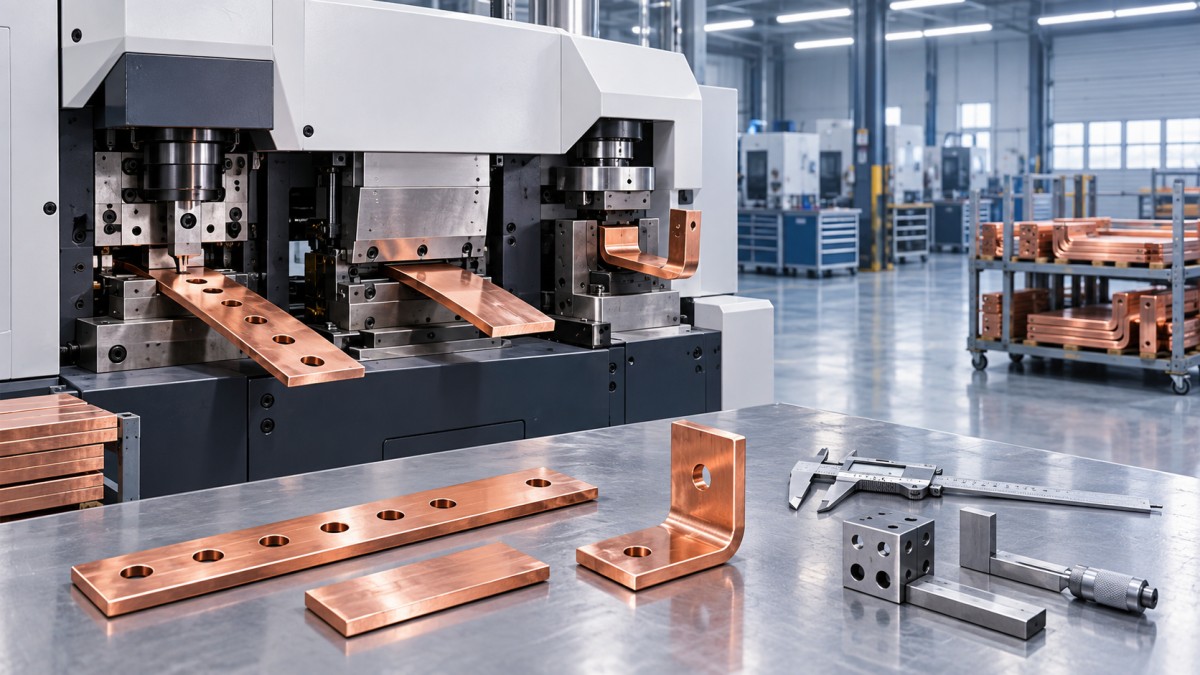
تؤثر جودة القطع في التجميع والسلامة معًا
يُعامل القطع أحيانًا على أنه المحطة الأقل خطورة لأن قياس الطول سهل. لكن في الواقع، قد يكون تعامد وجه القطع وحالة الحافة بمثل أهمية الطول الاسمي. فقد يمنع الطرف غير المتعامد القضيب الناقل من الاستقرار بشكل مستوٍ على طرف التوصيل، أو يقلل مساحة التلامس المقصودة. أما الحافة كثيرة النتوءات فتشكل خطرًا مباشرًا أثناء المناولة، وقد تتلف الأكمام العازلة أو مواد الانكماش الحراري أو العزل المجاور أثناء التركيب.
افحص طول القطع انطلاقًا من مرجع القياس نفسه المستخدم في رسم الجزء. وافحص أيضًا الالتواء والانحناء الموضعي وتشوه الطرف. وتكتسب هذه الحالات أهمية خاصة في المقاطع الأضيق والأجزاء الطويلة وقضبان الألومنيوم الناقلة، إذ قد تؤثر المناولة والتثبيت في الاستواء.
ينبغي لمعيار القبول أن يميز بين حالة حافة طفيفة يمكن معالجتها وبين النتوءات التي تتطلب تشطيبًا ثانويًا. وإذا لزم إزالة النتوءات، فينبغي أن تكون عملية محددة ذات متطلبات فحص واضحة. فقد يؤدي البرد اليدوي غير المنضبط إلى تغيير الأبعاد وتدوير الزوايا الوظيفية وإحداث اختلاف في حالة السطح بين المشغلين.
يجب التحقق من الثني بالارتباط مع الميزات السابقة
لا تحدد زاوية الثني وحدها مدى صلاحية القضيب الناقل للاستخدام. ينبغي للمفتش تقييم الزاوية ونصف قطر الثني الداخلي وأطوال الأذرع والاستواء ومواضع الميزات المثقوبة بعد التشكيل. فالأبعاد الهندسية النهائية هي التي تحدد ما إذا كان الجزء سيلائم غلافه من دون إجباره على موضعه، أو تحميل أطراف التوصيل إجهادًا، أو الإخلال بالخلوص المطلوب.
يختلف الارتداد المرن باختلاف خصائص المادة والسماكة واتجاه الثني وحالة العدد. لذلك، ينبغي التحقق من قيمة التعويض في CNC كلما تغيرت مواصفات المادة أو أُدخلت مجموعة عدد جديدة. فاعتماد برنامج سابق لا يُعد دليلًا دائمًا على المطابقة عند تغير هذه المدخلات.
افحص السطح الخارجي للثني بدقة بحثًا عن التشققات أو التبيّض أو الخدوش العميقة أو تلف الطلاء المعدني. فقد يستجيب النحاس والألومنيوم بشكل مختلف لإعداد الثني نفسه. وقد يكون نصف قطر الثني المقبول لحالة معينة من المادة ضيقًا جدًا لحالة أخرى. وعندما يحدد الرسم حدًا أدنى لنصف القطر، ينبغي التحقق مباشرة من مطابقته في إعداد الإنتاج بدلًا من الاعتماد على التقدير البصري.
راقب حالة الآلة، لا الأجزاء وحدها
يكشف فحص الأجزاء العيوب، بينما تساعد فحوص حالة الآلة على منع تكرارها. قبل الإنتاج وعلى فترات محددة، تحقق من حالة المثقاب والقالب، وشفرة القطع، ومحاذاة قالب الثني، وأداء المشابك، والتشحيم عند الاقتضاء، وسلامة المصدات وأسطح تحديد الموضع. فقد تؤدي المثبتات المرتخية أو الموجهات المتآكلة أو القوالب التالفة إلى انحراف تدريجي في الأبعاد يصعب اكتشافه من خلال الفحوص البصرية المتقطعة.
ينبغي إدراج ضوابط السلامة ضمن الروتين نفسه. يجب فحص الحواجز والتشابكات ومفاتيح التوقف الطارئ وأدوات التحكم بالقدم والوصلات الهيدروليكية ونظافة منطقة العمل قبل التشغيل. ينتج عن التثقيب والقطع قصاصات حادة، بينما ينشئ الثني نقاط انحشار ويخزن قوة ميكانيكية أو هيدروليكية. وتُعد خطة الجودة التي تدفع المشغلين إلى إدخال أيديهم إلى منطقة عمل الآلة لإزالة الخردة إخفاقًا في السلامة أيضًا.
ينبغي أن تربط سجلات الإنتاج بين دفعة الأجزاء ودفعة المادة ومراجعة البرنامج والعدد المستخدمة ونتيجة فحص القطعة الأولى والفحوص أثناء العملية وأي تعديل أُجري. ولا يلزم أن تتحول هذه السجلات إلى عبء ورقي مفرط؛ فقيمتها تكمن في التمييز بين العيب المنفرد والتحول في العملية، ومنع تحول تغيير غير معتمد للمعلمات إلى ممارسة اعتيادية جديدة.
في تصنيع المحولات، ينبغي أيضًا فصل فحص القضبان الناقلة عن معايير قبول لف الملفات. فالمعدات مثلآلة لف الملفات الحلقية الأوتوماتيكية DXJ-RX800 مخصصة لدقة اللف والتحكم في الشد، بينما تتطلب معالجة القضبان الناقلة فحوصها الخاصة للأبعاد وجودة الحواف والتشكيل. ويسهّل الفصل بين هذه المعايير تتبع مشكلات التجميع النهائي إلى العملية الصحيحة.
تتمثل أقوى نقطة ضبط في فحص الجزء النهائي وفقًا لوظيفة تركيب القضيب الناقل: هل سيُثبت في الموضع الصحيح، ويحقق توصيلًا كهربائيًا نظيفًا، ويحافظ على التباعد المطلوب، ويكون آمنًا عند المناولة؟ عندما يُقيّم التثقيب والقطع والثني بوصفها هندسة مترابطة، يستطيع المفتشون اكتشاف العيوب التي غالبًا ما تفوتها فحوص المحطات المنفصلة.
أرسل لنا رسالة
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.
خدمة عالية الجودة وفريق محترف لخدمات ما بعد البيع.