


تثقيب وقص قضبان التوصيل: ما السماحات المهمة في تصنيع معدات التبديل الكهربائية؟
تثقيب وقص قضبان التوصيل: ما التفاوتات المهمة في إنتاج لوحات المفاتيح الكهربائية؟
في إنتاج لوحات المفاتيح الكهربائية، قد يبدو قضيب التوصيل بسيطًا: يُقص إلى الطول المطلوب، وتُنفذ الثقوب اللازمة، ويُثنى عند الحاجة، ثم يُركب. ومع ذلك، تبدأ كثير من تأخيرات التجميع ومخاوف السلامة بانحرافات بُعدية صغيرة تم قبولها بتساهل مفرط في مرحلة المعالجة. فقد يجتاز ثقب منحرف قليلًا عن موضعه، أو حافة قطع ذات زوائد مفرطة، أو قضيب نحاسي ملتوي، فحصًا بصريًا سريعًا. لكن عند وصوله إلى لوحة مزدحمة، قد يؤثر ذلك في المحاذاة أو الخلوصات أو تلامس الوصلات أو وقت التركيب.
بالنسبة لفرق مراقبة الجودة والسلامة، لا يتمثل السؤال العملي في ما إذا كان يجب تصنيع كل قضيب توصيل بأضيق تفاوت يمكن تصوره. بل يتمثل في تحديد التفاوتات التي تؤثر في تجميع لوحة المفاتيح الكهربائية النهائية، وكيفية التحكم فيها باستمرار. تعتمد الإجابة على حجم القضيب ومادته وتصميم الوصلة وتخطيط الحاوية ومتطلبات المشروع المعمول بها وقدرة المعدات على المعالجة. ومع ذلك، تستحق عدة فئات من التفاوتات الاهتمام في كل عمليات التثقيب والقص تقريبًا.
موضع الثقب: البُعد الذي يتحكم في التجميع
يكون موضع الثقب عادةً أكثر تفاوتات التثقيب حساسية، لأنه يحدد ما إذا كانت وصلات قضبان التوصيل والعوازل والأطراف وحوامل الدعم تصطف كما هو مصمم. قد يكون للثقب القطر الصحيح، لكنه قد يؤدي رغم ذلك إلى اتصال غير جيد إذا انزاح خط مركزه بالنسبة إلى نهاية القضيب أو حافته أو ثقب آخر في النمط.
تتمثل أبعاد الفحص الرئيسية عادةً في المسافة من مركز الثقب إلى حافة مرجعية، والمسافة من مركز الثقب إلى الطرف المقطوع، والمسافة بين المراكز عبر النمط. ينبغي أن تستخدم إجراءات مراقبة الجودة منطق المراجع نفسه الوارد في رسم الإنتاج. فقياس كل ثقب من أي حافة ملائمة قد يخفي الخطأ التراكمي، لا سيما في قضبان التوزيع الطويلة ذات مواضع التثبيت المتكررة.
من الأخطاء الشائعة الحكم على موضع الثقب فقط من خلال إمكانية إدخال مسمار فيه. فقد تدخل المسامير حتى عندما تكون الوصلة تحت إجهاد جانبي أو تكون القطع المعدنية مسحوبة بعيدًا عن المركز. في لوحة مكتملة، قد يغير هذا الانحراف مسار الموصل أو يقلل الخلوص المقصود للأجزاء الحية القريبة. لذلك، ينبغي اشتقاق تفاوت الموضع المقبول من رسم التجميع والخلوص المتاح حول الاتصال، وليس فقط من قطر المسمار.
حجم الثقب وشكله وحالة الأداة
يهم قطر الثقب لخلوص التثبيت، لكن ينبغي تقييمه مع شكل الثقب. يمكن لمجموعة المثقاب والقالب المتآكلة أن تنتج ثقوبًا غير دائرية، أو جدرانًا مخروطية، أو تشوهًا بالقرب من الحافة، أو زوائد واضحة. وقد تؤثر هذه الحالات في استقرار الحلقة وتُنشئ نقاطًا حادة تظل مخفية بعد التجميع. قد تتشوه المواد الرقيقة بصورة مختلفة عن النحاس أو الألومنيوم السميك، لذلك لا ينبغي افتراض أن معيار فحص واحد يناسب كل مقاطع القضبان.
يتغير تآكل الأدوات تدريجيًا أيضًا. وهذا يجعل فحص القطعة الأولى مهمًا، لكنه غير كافٍ. تتضمن خطة التحكم المنطقية عمليات فحص بعد فترات إنتاج محددة، وبعد تغيير الأدوات، وكلما لاحظ المشغلون تغيرًا في قوة التثقيب أو الضوضاء أو جودة الحافة أو إخراج الخردة. ينبغي أن يعكس تكرار الفحص الدقيق حجم الدفعة والمادة وسجل الأداة وعواقب عدم التطابق في التجميع النهائي.
بالنسبة إلى توريد قوالب قضبان التوصيل، ينبغي مطابقة أدوات الاستبدال بعناية مع هندسة الثقب المطلوبة وسماكة المادة. قد تكون قالب التثقيب المدرجة بسعر $66 نقطة مرجعية مفيدة لشراء الأدوات الأساسية، ولكن لا ينبغي أبدًا الحكم على الملاءمة بالسعر وحده. إذ يؤثر خلوص القالب ومادة الأداة والاتساق البُعدي والتوافق مع نظام أدوات الماكينة في الثقب النهائي.
دقة القص تتجاوز الطول الكلي
يُعد طول القطع أول نتيجة قص تسجلها معظم الورش، وهو مهم بالتأكيد. فقد يتداخل القضيب الطويل جدًا مع الحواجز أو جدران الحاوية أو الموصلات المجاورة. أما القضيب القصير جدًا فقد يفرض ترتيب وصلة غير ملائم أو يترك تراكبًا غير كافٍ عند نقطة الاتصال. لكن قياس الطول وحده لا يؤكد جودة القطع.
تعامد سطح القطع ذو صلة بالقدر نفسه. فإذا كان خط القص مائلًا، تتغير نقطة المرجع الفعلية عند نهاية القضيب عبر عرضه. وقد يؤدي ذلك إلى تغيير أبعاد الثقوب بالنسبة إلى النهاية، وجعل قضبان التوصيل المتوازية تبدو غير متساوية، وتعقيد الوصلات المتراكبة. وفي القضبان الأعرض، يصبح حتى النقص البسيط في التعامد أكثر وضوحًا أثناء التركيب التجريبي.
تتطلب ارتفاعات الزوائد وتشوه الحواف فحوصات منفصلة. فقد تكون الزائدة الصغيرة والمضبوطة مقبولة عندما يسمح التصميم بإزالة الزوائد، لكن لا ينبغي اعتبار المادة السائبة أو الحواف الحادة أو الزوايا الملفوفة بشدة عيوبًا تجميلية. إذ يمكن أن تصيب القائمين بالتركيب، أو تتلف العزل أثناء المناولة، أو تمنع الاستقرار المسطح عند وصلة، أو تركز الإجهاد بالقرب من ثنية. ويستحق الألومنيوم عناية خاصة لأن سطحه قد يتعرض للالتصاق أو التشوه في ظروف الأدوات غير المناسبة.
الاستواء والالتواء والعلاقة بين العمليات
لا تتم عمليات التثقيب والقص بمعزل عن بعضها. فقد يؤدي ضغط المشبك ومحاذاة الموجهات وحدّة الأدوات ومناولة المواد إلى تشوه موضعي. قد يفي قضيب التوصيل بأبعاد الثقب والطول لكنه يفشل في الاستقرار بشكل مسطح على وسادة طرفية. ولهذا ينبغي أن يتضمن فحص استلام القضبان النهائية منظورًا متعلقًا بالملاءمة: هل يظل الجزء مستويًا بدرجة كافية لأسطح الاتصال المقصودة، وهل يوجد التواء مرئي قد يفرض التجميع عند ربط المسامير؟
يصبح هذا الأمر أكثر أهمية عندما تُثنى الأجزاء المثقبة لاحقًا. يجب أن يرتبط مرجع الثني بصورة صحيحة بالنمط المثقب. فإذا انحرفت المسافة من نمط الثقوب إلى خط الثني، فقد لا يعود الطرف أو الدعامة في المستوى المصمم له. ينبغي أن تتبع خطة الجودة سلسلة الأبعاد كاملة، بدلًا من اعتماد التثقيب والقص والثني كعمليات غير مترابطة.
حدد التفاوتات بناءً على المخاطر الوظيفية لا العادة
ترث فرق الإنتاج أحيانًا «تفاوتًا قياسيًا» واحدًا لجميع قضبان التوصيل. وهذا مريح، لكنه قد يكون مضللًا. فالتفاوت المطلوب لوصلة عرضية قصيرة ذات فتحات تثبيت واسعة ليس بالضرورة مناسبًا لقضيب توصيل رئيسي طويل يعبر عدة حجرات. وبالمثل، لا ينبغي التعامل مع ثقب تثبيت غير حرج بالطريقة نفسها التي يُتعامل بها مع ثقب يحدد موضع اتصال قدرة أو دعامة عازلة.
تفصل المراجعة المفيدة الأبعاد إلى ثلاث مجموعات:
- الأبعاد الوظيفية التي تحدد ملاءمة الوصلة أو موضع الدعم أو المسافة الكهربائية.
- أبعاد التصنيع المضبوطة التي تؤثر في المظهر والمناولة وقابلية التكرار، لكنها تسمح بهامش تجميع أكبر.
- الأبعاد غير الحرجة التي لا تزال تتطلب اتساقًا، لكنها لا تبرر فحصًا مكثفًا لكل جزء.
ينبغي التحقق من متطلبات الخلوص الكهربائي ومسافة الزحف وفقًا لمعيار تصميم لوحات المفاتيح الكهربائية المعمول به وفئة الجهد ونظام المواد ومواصفات المشروع. ولا تستطيع ماكينة المعالجة تحديد الامتثال بمفردها. لكنها تستطيع، مع ذلك، إنتاج الأبعاد التي حددها فريق التصميم بشكل متكرر، شريطة أن تكون إعدادات المراجع والأدوات والتحكم البرمجي وطرق الفحص موثوقة.
ما الذي يجب فحصه في ماكينة تثقيب وقص قضبان التوصيل
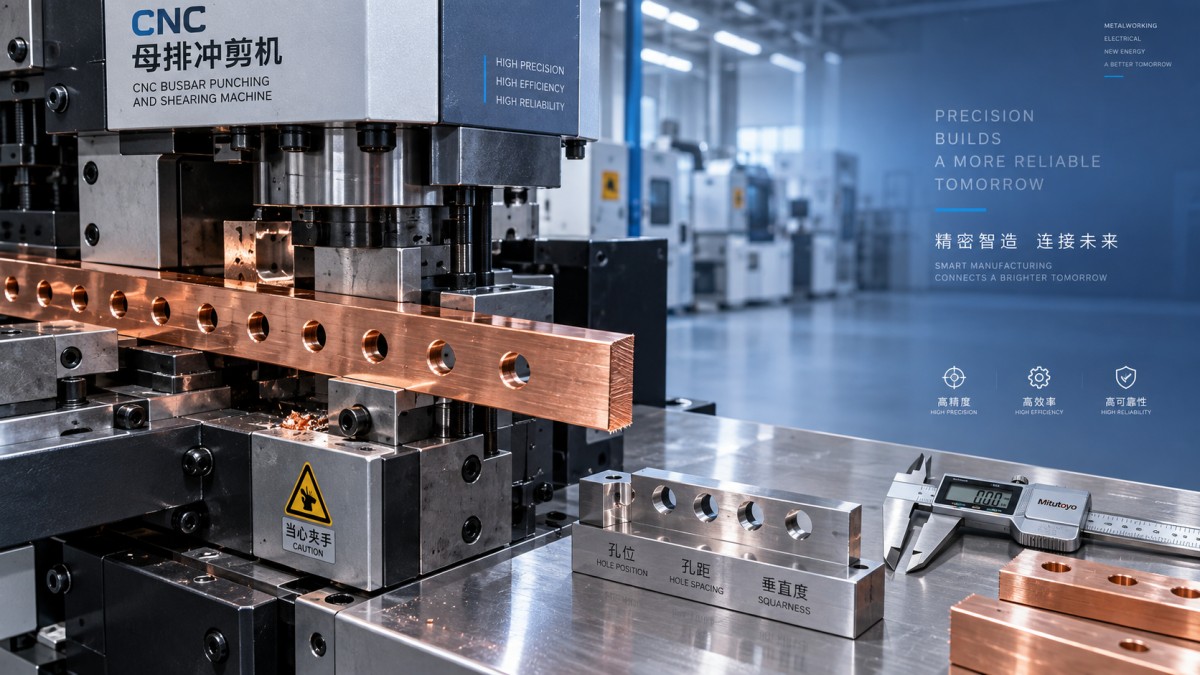
عند تقييم ماكينة تثقيب وقص قضبان التوصيل، ينبغي لموظفي السلامة ومراقبة الجودة النظر إلى ما هو أبعد من السعة الاسمية. إذ تؤثر قابلية تكرار التموضع، وصلابة ترتيب تثبيت قطعة العمل، وطرق مرجعية الماكينة، وقابلية تبديل الأدوات، وسهولة الوصول للقياس، كلها في التحكم العملي بالتفاوتات. فالماكينة السريعة ولكن الصعبة الإعداد من مرجع ثابت قد تُحدث تفاوتًا يمكن تجنبه بين المشغلين أو الورديات.
ومن المفيد أيضًا السؤال عن كيفية تعامل المعدات مع النحاس والألومنيوم عبر نطاق السماكة المخطط له. إذ يختلف سلوك المواد وحمل التثقيب وجودة القطع. ويكون عرض قطعة إنتاج ممثلة عمومًا أكثر إفادة من مراجعة ادعاء عام بالسعة. وينبغي أن تتضمن قطعة الاختبار نمط الثقوب الفعلي وأبعاد النهايات وتوقعات جودة الحواف المهمة في تصميم اللوحة.
تأسست Dexinjia (DXJ™) عام 2014، وتُصنع معدات CNC لمعالجة قضبان التوصيل من أجل ثني القضبان النحاسية والألومنيوم وتثقيبها وقصها ونقشها. وتشمل مجموعتها ماكينات 3 في 1، وماكينات ثني CNC، ومعدات هيدروليكية محمولة. بالنسبة للمشترين الذين يبنون عملية مضبوطة، لا يقتصر النقاش ذو الصلة على تكوين الماكينة فحسب؛ بل يشمل كيفية مواءمة القوالب الدقيقة ومكونات التشغيل المستقرة ودعم الإعداد وممارسات الفحص مع تفاوتات رسم قضيب توصيل محدد. وتذكر DXJ أن إنتاجها يتبع مراقبة جودة صارمة وأن معداتها تحمل شهادات ISO و3A وCE وEAC؛ ومع ذلك، ينبغي لفرق المشروع تأكيد الوثائق والتكوين اللذين ينطبقان على السوق والتركيب المقصودين.
فحص عملي للإفراج قبل وصول الأجزاء إلى التجميع
قبل الإفراج عن دفعة مثقبة ومقصوصة، افحص أكثر من مجرد طول كلي عشوائي. تأكد من مواضع الثقوب الحرجة انطلاقًا من المراجع المعتمدة، وحجم الثقب وشكله، والمسافات بين المراكز، وتعامد القطع، وحالة الزوائد، وتلف السطح، والاستواء عند وجود أسطح تلامس. قارن القطعة الأولى بمكون متزاوج أو بقالب تجميع متى أمكن. فكثيرًا ما يكشف فحص الملاءمة البسيط هذا تفاعلًا بُعديًا لا تكشفه القياسات المنفصلة.
لذلك، فإن استراتيجية التفاوتات الأكثر موثوقية هي استراتيجية وظيفية وليست نظرية. حدد الأبعاد التي تحمي المسافات الكهربائية والملاءمة الميكانيكية، وأنشئ نظامًا مرجعيًا قابلًا للتكرار على ماكينة تثقيب وقص قضبان التوصيل، وصُن المثاقب والقوالب، وتحقق من الجزء النهائي في سياق تصميم لوحة المفاتيح الكهربائية. يقلل هذا النهج إعادة العمل دون فرض دقة غير ضرورية في المواضع التي لا يحتاجها التجميع.
أرسل لنا رسالة
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.
خدمة عالية الجودة وفريق محترف لخدمات ما بعد البيع.