


منع أخطاء الارتداد المرن في آلة ثني قضبان التوصيل CNC المؤازرة
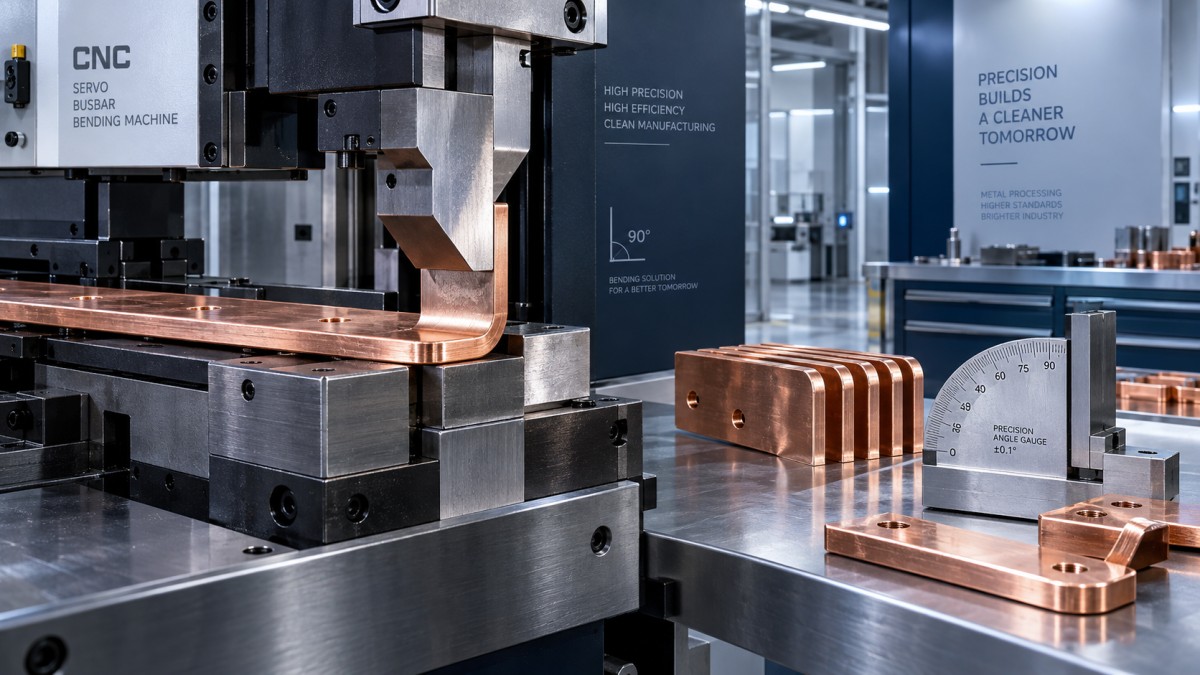
يحدث الارتداد المرن عندما يستعيد قضيب التوصيل النحاسي أو الألومنيومي جزءًا من شكله بعد تحرير قوة الثني. قد تكون الزاوية المبرمجة صحيحة، ومع ذلك ينفتح الجزء النهائي إلى ما بعد الزاوية المقصودة. في ماكينة ثني قضبان التوصيل CNC المؤازرة، تتمثل الاستجابة الأكثر موثوقية في التعامل مع الارتداد المرن باعتباره متغيرًا مضبوطًا في العملية: تحديد حالة المادة، وتحديد قيمة تعويض موثقة، والحفاظ على استقرار إعداد الثني من القطعة الأولى وحتى الإنتاج.
يمكن أن يتحول خطأ زاوية بسيط إلى مشكلة تركيب عندما يجب أن يتوافق قضيب التوصيل مع الدعامات المعزولة أو أطراف معدات التبديل أو خلوصات الحاوية أو مسار موصل متوازٍ. وغالبًا ما تؤدي محاولة تصحيح كل قطعة نهائية يدويًا إلى حدوث تفاوت إضافي. والنهج الأفضل هو جعل الماكينة تكرر الثني الزائد نفسه في ظل ظروف المادة والعدة نفسها.
ابدأ بالزاوية النهائية، وليس بأمر الثني المعروض
يتحكم المحور المؤازر في موضع الكباس وحركة الثني بتكرارية عالية، لكن الموضع لا يطابق الزاوية النهائية بعد إزالة الحمل. يجب أن يتضمن البرنامج قيمة ثني زائد تعوض الاسترداد المرن. على سبيل المثال، قد يلزم تشكيل ثنية داخلية يُراد أن تنتهي بزاوية قائمة بشكل أكثر إحكامًا قليلًا قبل تراجع الأداة. ويتم تحديد المقدار المطلوب من خلال ثنيات تجريبية وقياسها بعد أن تتحرر المادة بالكامل.
لا تنشئ قيمة تعويض عامة واحدة لجميع قضبان التوصيل. فقد يكون الإعداد الذي تم تحديده لدفعة واحدة غير صحيح لدفعة أخرى حتى عندما يبدو العرض والسماكة متماثلين. وتتأثر الزاوية النهائية بالتفاعل بين قطعة العمل وقالب الثني وهندسة المثقاب وتسلسل الماكينة.
افصل تفاوت المادة عن خطأ التموضع
قد يبدو عيبان متشابهين على قضيب توصيل مكتمل. إذا كانت كل قطعة منفتحة باستمرار بالمقدار نفسه تقريبًا، فمن المرجح أن تكون المشكلة تعويض زاوية غير كافٍ، أو اختيار أداة غير صحيح، أو زاوية مرجعية غير دقيقة في البرنامج. أما إذا كانت الزاوية تختلف من قطعة إلى أخرى، فتحقق أولًا من اتساق المادة، وعدم اكتمال استنادها على المقياس الخلفي أو المصد، وحركة القالب، وحالة التثبيت، ووجود مواد تشحيم أو شوائب على أسطح العدة.
ينبغي أيضًا فصل الأخطاء المرتبطة بالطول عن الارتداد المرن. عندما تكون زاوية الثني مقبولة لكن طول الرجل غير صحيح، فلن يحل تغيير تعويض الزاوية المشكلة. تحقق من حافة المرجع، وموضع المصد، وحساب خط الثني، وما إذا كانت قطعة العمل قد استقرت بشكل مسطح قبل بدء الدورة. يمكن لقضيب توصيل يتحرك قليلًا عند تلامس المثقاب أن يظهر خطأ في الزاوية وخطأ في الموضع معًا، لكنهما يحتاجان إلى تصحيحات مختلفة.
بالنسبة للأجزاء ذات الثنيات المتعددة، افحص كل ثنية بالنسبة إلى الوجه المرجعي الأصلي بدلًا من الحكم على الشكل النهائي الكلي فقط. قد تؤثر الثنية الأولى في كيفية استقرار القضيب للثنية الثانية. يمكن لانفتاح طفيف في المحطة الأولى أن يغير موضع التلامس في المحطة التالية ويجعل الخطأ النهائي يبدو أكبر من الارتداد المرن الأصلي.
أنشئ التعويض بالاعتماد على ثنيات عينات مضبوطة
استخدم قصاصات من المادة نفسها المخصصة للعمل كلما أمكن ذلك. فقد تتفاعل المواد القادمة من ملف مختلف أو مورد مختلف أو حالة معالجة حرارية مختلفة أو دفعة تخزين مختلفة بصورة مختلفة. علّم العينة بدرجة مادتها أو حالتها، وسماكتها، وعرضها، واتجاه الثني، وتركيبة العدة، والزاوية المستهدفة. تجعل هذه التفاصيل سجل التعويض مفيدًا لاحقًا بدلًا من تحويله إلى رقم غير مفسر في مكتبة البرامج.
قس الزاوية بعد أن يتراجع الكباس بالكامل وتستقر القطعة دون قوة خارجية. يفضّل استخدام مقياس زاوية موثوق أو أداة تثبيت مخصصة بدلًا من التقدير باستخدام مسطرة زاوية، خاصة عندما يسمح الرسم بتفاوت ضيق فقط. قس في أكثر من موضع عبر قضبان التوصيل العريضة. إذا اختلفت الزاوية عبر العرض، فالمشكلة ليست مجرد قيمة تعويض؛ إذ قد تشير إلى عدم تساوي تلامس الأداة، أو التواء المادة، أو عدم محاذاة القالب، أو وجود مواد غريبة تحت قطعة العمل.
اضبط البرنامج بزيادات صغيرة ومدروسة. قد يتجاوز التصحيح الكبير الهدف ويحجب العلاقة الفعلية بين زاوية الأمر والزاوية النهائية. وبمجرد أن تصل النتيجة إلى متطلبات الرسم، كرر الثني على عينات إضافية. يؤكد التكرار أن الإعداد مستقر وليس صحيحًا بالصدفة في قطعة واحدة.
هندسة العدة تحدد حدود البرنامج الجيد
لا يمكن للتحكم المؤازر تعويض العدة غير المناسبة. يحدد نصف قطر مقدمة المثقاب وفتحة القالب نصف القطر الداخلي ويؤثران في مدى مقاومة المادة للتشوه. يزيد نصف القطر الصغير جدًا بالنسبة إلى حالة المادة من خطر تلف السطح أو التشقق على الجانب الخارجي للثنية. وقد ينتج نصف القطر الكبير جدًا شكلًا نهائيًا مختلفًا عما يتطلبه التركيب، وقد يزيد عدم اليقين في استرداد الزاوية.
يجب أن يدعم القالب قضيب التوصيل بصورة متساوية. فقد تترك الحافة المتآكلة أو الزاوية المتكسرة أو سطح الارتكاز غير المستوي علامة تماس وتغير خط الثني الفعلي. ينبغي أن تكون العدة نظيفة وموجهة بشكل صحيح ومثبتة بالكامل قبل صنع العينات. إذا تم استبدال قالب بعد اعتماد البرنامج، فأعد التحقق من الزاوية؛ فالعدد المتشابهة اسميًا لا تعطي دائمًا نتائج متطابقة.
تعد جودة القطع مهمة قبل بدء الثني. يمكن لنتوء ثقيل أو نهاية مشوهة أن يمنعا قضيب التوصيل من التمركز بشكل متعامد على المصد، وخاصة في الأرجل القصيرة. عندما يتطلب إعداد القطع الأولي مكون قطع بديلًا، يكون الاختيار المناسب هو قالب قطع متوافق بشكل صحيح ينتج حافة نظيفة ومتكررة لمقطع قضيب التوصيل المحدد. والغرض هو دقة التموضع في العمليات اللاحقة، وليس مجرد قطع أنيق بصريًا.
استخدم تسلسل الثني لحماية الدقة
بالنسبة لقطعة ذات ثنيات متقاربة، اختر تسلسلًا يوفر خلوصًا كافيًا للقسم المشكل ويحافظ على إمكانية الوصول إلى السطح المرجعي. قد يجعل ثني رجعة قصيرة أولًا من الصعب وضع القسم الأطول بشكل مسطح على المقياس لاحقًا. وقد يُعزى انحراف الزاوية الناتج إلى الارتداد المرن رغم أن قطعة العمل كانت مائلة أثناء الإعداد الثاني.
حافظ على اتساق اتجاه الثني عندما يسمح الرسم وهندسة القطعة بذلك. قد تحمل مواد النحاس والألومنيوم إجهادات متبقية ناتجة عن الدرفلة أو التسوية أو المناولة السابقة. يؤدي عكس الاتجاه من قطعة إلى أخرى إلى إدخال متغير غير ضروري. عندما تتطلب المهمة ثنيات في كلا الاتجاهين، احتفظ بإدخالات منفصلة تم التحقق منها بدلًا من افتراض تساوي التعويض في الاتجاه المعاكس.
تستحق درجة حرارة المادة الاهتمام أيضًا. قد لا تتصرف قضبان التوصيل المخزنة في منطقة باردة والمشغلة فورًا بالطريقة نفسها التي تتصرف بها المواد المستقرة عند درجة حرارة منطقة العمل. ونادرًا ما يكون هذا أول سبب يجب التحقيق فيه، لكنه يصبح ذا صلة عندما يبدأ برنامج مثبت في الانحراف دون تغيير واضح في العدة أو الإعداد.
عندما يبدأ برنامج مستقر سابقًا في إنتاج ثنيات مفتوحة
افحص أولًا القالب والمثقاب الفعليين بدلًا من زيادة الثني الزائد فورًا. تحقق من المثبتات المفكوكة، والتآكل عند حواف التشكيل، وأسطح التوجيه التالفة، وتراكم جزيئات النحاس أو الألومنيوم، وارتفاع الأداة غير الصحيح. تأكد من أن البرنامج المحدد يتوافق مع العدة المركبة وسماكة المادة. ثم تحقق من أن محور الثني يصل إلى الموضع المطلوب باستمرار وأن إجراءات المرجع قد اكتملت وفقًا لمتطلبات الإعداد المعتادة للماكينة.
بعد ذلك، قارن عينة جديدة بقطعة سابقة معتمدة. انظر إلى ما هو أبعد من الزاوية: افحص نصف القطر الداخلي، وموضع خط الثني، وعلامات السطح، وما إذا كان القضيب يستقر بشكل مسطح. يشير تغير نصف القطر أو انزياح خط الثني إلى العدة أو التموضع. أما الثنية النظيفة والموضوعة بشكل صحيح التي تنفتح بشكل متساوٍ فتشير بصورة مباشرة أكثر إلى حالة المادة أو إلى قيمة ثني زائد لم تعد تتوافق مع المادة.
احفظ البرنامج الذي تم التحقق منه مع معرّفات واضحة للمادة والسماكة والعرض ومجموعة القالب ونصف قطر المثقاب والزاوية المستهدفة واتجاه الثني. يمنع هذا السجل خطأ إنتاج شائعًا: تطبيق قيمة تعويض من قضيب توصيل متشابه بصريًا على حالة تشكيل مختلفة. يصبح الارتداد المرن قابلًا للإدارة عندما يرتبط كل تصحيح بالظروف الدقيقة التي أنتجته.
أرسل لنا رسالة
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.
خدمة عالية الجودة وفريق محترف لخدمات ما بعد البيع.