


تثقيب قضبان التوصيل يدويًا مقابل آليًا: متى تؤتي الأتمتة ثمارها؟
تثقيب قضبان التوصيل اليدوي مقابل الآلي: متى تؤتي الأتمتة ثمارها؟
بالنسبة لصنّاع القرار الذين يقيّمون الطاقة الإنتاجية لقضبان التوصيل، فإن السؤال الأساسي ليس ما إذا كانت الأتمتة أفضل بطبيعتها، بل ما إذا كانت تحل قيدًا تشغيليًا قابلًا للقياس.
يمكن لآلة تثقيب وقص قضبان التوصيل أن تسد الفجوة بين العمل اليدوي الأساسي والإنتاج المؤتمت بالكامل باستخدام CNC، ولكن فقط عندما يدعمها طلب الإنتاج.
يعتمد الاستثمار المناسب على الحجم، وتعقيد القطع، وتوافر العمالة، ومتطلبات الجودة، ومناولة المواد، والتكلفة المالية لتأخيرات الإنتاج أو إعادة العمل.
تظل المعدات اليدوية مجدية تجاريًا للأعمال منخفضة الحجم والمتغيرة. وتصبح الأتمتة خيارًا مقنعًا عندما تؤدي الأعمال المتكررة إلى اختناقات أو تفاوت في الجودة أو زيادة الاعتماد على العمالة.
ابدأ بمشكلة الإنتاج، وليس بمواصفات الآلة
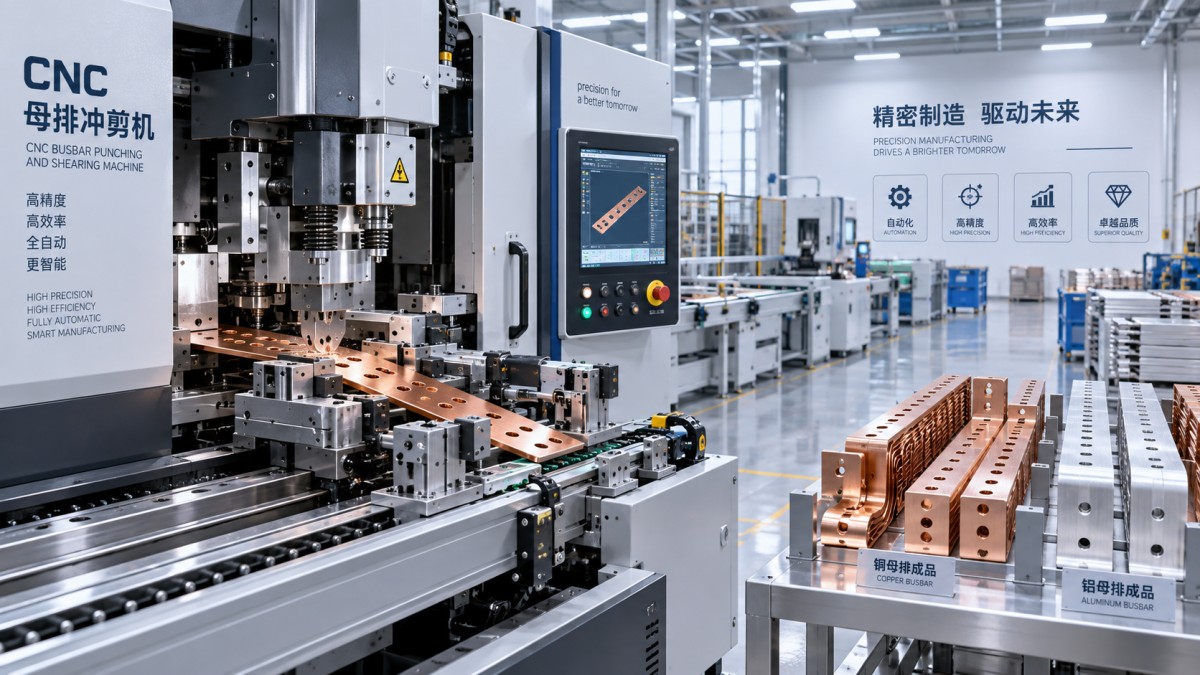
غالبًا ما يقارن المشترون الحمولة وقدرة المحرك ومحطات الأدوات أولًا. هذه التفاصيل مهمة، لكنها لا تكشف ما إذا كان النظام الآلي سيحقق عائدًا.
يجب أن يحدد التقييم الأولي مواضع فقدان وقت الإنتاج فعليًا. وتشمل المشكلات الشائعة أخطاء التعليم، والقياسات المتكررة، وتغييرات الأدوات البطيئة، وتأخيرات المناولة، وإعادة العمل أثناء الفحص.
يتطلب التثقيب اليدوي عمومًا من المشغلين قياس المواقع، ووضع المواد، واختيار الأدوات، وتشغيل الآلة، والتحقق من كل قطعة مُعالجة قبل الانتقال إلى التالية.
يمكن أن ينجح سير العمل هذا مع النماذج الأولية وأعمال الإصلاح والدفعات المحدودة. إلا أنه يصبح أصعب في التحكم عندما تتطلب جداول الإنتاج قابلية تكرار متكررة عبر الورديات.
تقلل المعالجة الآلية من أعمال التموضع والحساب اليدوية باستخدام أبعاد مبرمجة ومسارات أدوات منسقة ومراجع مواد قابلة للتكرار لقضبان التوصيل النحاسية والألومنيوم.
تكون الجدوى الاقتصادية أقوى عندما تزيل الأتمتة اختناقًا مثبتًا. وتكون أضعف عندما يعني انخفاض الاستخدام أن آلة باهظة الثمن ستبقى خاملة معظم الأيام.
متى يظل التثقيب اليدوي مجديًا ماليًا
تظل معدات التثقيب اليدوية أو الهيدروليكية مناسبة عندما يكون الإنتاج السنوي محدودًا، أو تتغير تصاميم المنتجات باستمرار، أو ينطوي العمل أساسًا على ثقوب وعمليات قطع مباشرة.
قد يعطي صانعو اللوحات الكهربائية الأصغر ومقاولو الصيانة وورش إنتاج التجميعات المخصصة الأولوية لانخفاض تكلفة الشراء ومرونة تحكم المشغل بدلًا من تقليل زمن الدورة.
بالنسبة لهذه الشركات، قد لا يكون رأس المال المربوط في نظام CNC مبررًا إذا كان المشغلون المهرة قادرين على إكمال عبء العمل المطلوب دون ساعات عمل إضافية.
توفر الآلات اليدوية أيضًا نقطة دخول عملية عندما تكون مساحة الأرضية أو البنية التحتية الكهربائية أو قدرة البرمجة أو موارد الصيانة محدودة في المرحلة الحالية.
ومع ذلك، ينبغي لصنّاع القرار حساب التكلفة اليدوية الكاملة بدلًا من مقارنة أسعار الشراء فقط. فالعمالة والهدر ووقت الإعداد والإرهاق وتأخر التسليم كلها تؤثر في الهوامش.
الآلة منخفضة التكلفة لا تعني بالضرورة إنتاجًا منخفض التكلفة. فإذا استهلكت المعالجة اليدوية عمالة ذات خبرة مطلوبة في أماكن أخرى، فقد تختفي الوفورات الظاهرية بسرعة.
مؤشرات تدل على أن الأتمتة جاهزة لتحقيق عائد
تصبح الأتمتة عادةً جذابة اقتصاديًا عندما تتكرر أنماط قضبان التوصيل نفسها بوتيرة كافية للاستفادة من البرامج المحفوظة وتسلسلات المعالجة الموحدة.
تكتسب الطلبات المتكررة أهمية خاصة لأن تكاليف البرمجة تُتكبد مرة واحدة، بينما تستمر فوائد التثقيب والقص والتموضع الأسرع عبر كل دفعة لاحقة.
ومن المؤشرات الواضحة الأخرى الاستخدام المستمر للمشغلين. فإذا كان العاملون المدرّبون يقضون معظم كل يوم في قياس قضبان التوصيل ومحاذاتها وتثقيبها وفحصها، فإن الطاقة الإنتاجية تكون مقيدة.
كما أن تكرار العمل الإضافي علامة تحذير. فقد تحمي زيادة ساعات العمل مواعيد التسليم مؤقتًا، لكنها ترفع التكلفة وتزيد احتمال عدم الاتساق.
توفر بيانات الجودة مؤشرًا مفيدًا آخر. فأخطاء مواضع الثقوب المتكررة، وإعادة العمل المرتبطة بالنتوءات، وأطوال القطع غير الصحيحة، وهدر النحاس تشير إلى أن التحكم في العملية يحتاج إلى تحسين.
تكون الأتمتة ذات قيمة خاصة عندما تكون الأخطاء مكلفة. فتجعل تكاليف النحاس والألومنيوم الخطأ البُعدي الصغير أكثر أهمية من خطأ مماثل في مادة منخفضة التكلفة.
ينبغي لصنّاع القرار أيضًا مراعاة ضغط المهل الزمنية. فالاستجابة الأسرع قد تكسب الطلبات عندما يحتاج العملاء إلى لوحات المفاتيح الكهربائية أو وصلات المحولات أو تجميعات التوزيع ضمن مواعيد قصيرة.
قارن إجمالي التكلفة لكل قضيب توصيل مكتمل
يجب أن يستند قرار الأتمتة الموثوق إلى إجمالي التكلفة لكل قضيب توصيل مكتمل بدلًا من سعر شراء الآلة وحده. ويوفر ذلك رؤية أوضح للجوانب الاقتصادية التشغيلية.
احسب التكلفة الحالية بإدراج العمالة المباشرة، وعمالة الإعداد، وهدر المواد، واستهلاك الأدوات، والطاقة، والفحص، وإعادة العمل، والصيانة، وتكلفة الإخلال بالتزامات التسليم.
ثم قدّر العملية الآلية باستخدام افتراضات واقعية. أدرج وقت البرمجة والتحميل والتفريغ وإشراف المشغل والتدريب والصيانة الوقائية وتكاليف التمويل.
ينبغي أن تستند المقارنة إلى عائلات القطع الفعلية بدلًا من مكوّن مثالي للعرض التوضيحي. وعادةً ما تُظهر التخطيطات المعقدة والقطع التي تُنتج بكثرة وفورات أكبر.
على سبيل المثال، قد تُقصّر آلة تثقيب وقص قضبان التوصيل زمن الدورة، لكن قيمتها المالية تأتي أيضًا من تقليل أخطاء التخطيط وتقليل الاعتماد على الفحص.
قدّر الوفورات السنوية بضرب خفض العمالة ووفورات المواد والطاقة الإنتاجية الإضافية في الحجم السنوي المتوقع. وقارن هذا الرقم بإجمالي تكلفة الملكية.
تتفاوت فترات استرداد التكلفة بدرجة كبيرة، لكن يجب أن يشمل الحساب التكاليف المتجنبة وفرص الإيرادات. ولا تكون للطاقة الإنتاجية الأكبر قيمة إلا عندما يستطيع طلب المبيعات استخدامها.
اختر المستوى المناسب من الأتمتة
ليست الأتمتة فئة واحدة. يمكن للشركات اختيار معدات هيدروليكية محمولة، أو أنظمة متكاملة ثلاثة في واحد، أو محطات شبه آلية، أو خطوط معالجة قضبان توصيل بتحكم CNC كامل.
يمكن أن تكون آلة ثلاثة في واحد ترقية منطقية للشركات التي تحتاج إلى تثقيب وثني وقص منسق دون الاستثمار فورًا في أتمتة عالية الحجم.
تُعد معدات CNC الكاملة أكثر ملاءمة للمصنّعين ذوي الإنتاج المتكرر وأنماط الثقوب المتعددة واحتياجات الدقة الأعلى، ولمن يحتاجون إلى تقليل التفاوت المعتمد على المشغل.
ينبغي أن يتوافق الخيار الأفضل مع مزيج الإنتاج. فالمبالغة في مواصفات الآلة قد تخلق تكلفة رأسمالية غير ضرورية، في حين أن تقليل مواصفاتها قد يُبقي الاختناق القائم.
يستحق توافر الأدوات اهتمامًا مماثلًا. تدعم المثاقب والقوالب القياسية الأعمال اليومية، بينما قد تكون الأدوات المخصصة مطلوبة للأشكال أو الفتحات أو المقاطع غير المعتادة.
ينبغي إدراج أدوات الاستبدال في الميزانية كجزء من استمرارية الإنتاج. فعلى سبيل المثال، قد تكون قالب القطع المتوفر بسهولة بسعر $80 نفقة صغيرة مقارنة بوقت التوقف الناتج عن عدم توفر قطعة قابلة للتآكل.
قيّم المخاطر قبل الالتزام برأس المال
تُدخل الأتمتة مخاطر تنفيذ ينبغي إدارتها مبكرًا. وأكثرها شيوعًا هو عدم كفاية تدريب المشغلين، وضعف تخطيط الإنتاج، وعدم اكتمال إجراءات الصيانة، وتوقعات الاستخدام غير الواقعية.
لن تحسن آلة CNC الأداء تلقائيًا إذا وصلت المواد بصورة غير متسقة، أو احتوت الرسومات على أخطاء، أو تم إصدار الأعمال دون معلومات إنتاج موحدة.
ينبغي لصنّاع القرار التأكد من أن المورد يستطيع دعم التشغيل الأولي والتدريب وقطع الغيار وإرشادات البرمجيات واستكشاف المشكلات التقنية وإصلاحها في الأسواق التي ستعمل فيها المعدات.
يؤثر تصنيع الآلة أيضًا في اقتصاديات عمرها التشغيلي. فالقوالب الدقيقة والتجميعات الميكانيكية المستقرة والمحركات الموثوقة ومراقبة الجودة تقلل خطر فقدان وفورات وقت التشغيل بسبب الإصلاحات.
تُعد الشهادات ومعايير التصنيع الموثقة عوامل عملية في الشراء، لا سيما للشركات التي تعمل عبر الحدود أو تخدم عملاء معدات كهربائية خاضعة للتنظيم.
قبل الشراء، اطلب معالجة عينات باستخدام قضبان توصيل نحاسية وألومنيوم ممثلة. افحص دقة الثقوب وجودة القطع ونتائج الثني وزمن الدورة ومستوى الضوضاء وتغييرات الأدوات.
أنشئ نموذجًا عمليًا لاتخاذ قرار الأتمتة
يبدأ نموذج القرار المفيد بثلاثة أسئلة: ما الحجم الذي تتم معالجته اليوم، وما الحجم المتوقع خلال عامين، وأين تكون الطاقة الإنتاجية محدودة؟
بعد ذلك، افصل الأعمال إلى أعمال متكررة وأعمال لمرة واحدة. وتُعد القطع المتكررة أكثر المرشحين احتمالًا للأتمتة المبرمجة والعائد القابل للقياس.
قس العملية الحالية لعدة أعمال ممثلة. سجّل دقائق الإعداد ودقائق المعالجة ووقت الفحص والمواد المرفوضة ومشاركة المشغل وإجمالي المهلة الزمنية.
ثم ضع نموذجًا للعملية المستقبلية بصورة متحفظة. لا تفترض تشغيلًا دون مراقبة ما لم تكن إجراءات التحميل والتفريغ وتدفق المواد ومراقبة الجودة تدعمه بالفعل.
وأخيرًا، قيّم القيمة الاستراتيجية إلى جانب الوفورات المباشرة. فقد تبرر أوقات التسليم الأقصر، وتحسين الاتساق، وتقليل الاعتماد على المهارات النادرة، والطاقة القابلة للتوسع الاستثمار بما يتجاوز الاسترداد البسيط للتكلفة.
الخلاصة: أتمت القيد الذي يحد من النمو
يظل تثقيب قضبان التوصيل اليدوي الخيار الصحيح للأعمال منخفضة الحجم وعالية التباين، حيث يفوق الحفاظ على رأس المال والمرونة مكاسب زمن الدورة.
تؤتي الأتمتة ثمارها عندما يكشف الطلب المتكرر أو ضغط العمالة أو خسائر الجودة أو متطلبات التسليم أن المعالجة اليدوية قيد تجاري مستمر.
تُبنى أقوى مبررات الاستثمار على تكلفة القطعة المكتملة، والاستخدام الواقعي، ووفورات المواد، وأداء الجودة، ودعم المورد، وليس على مواصفات الآلة الرئيسية وحدها.
بالنسبة لعمليات قضبان التوصيل النامية، ينبغي لآلة تثقيب وقص قضبان التوصيل المناسبة أن تحسن الإنتاجية دون خلق طاقة فائضة أو تعقيد غير ضروري أو مخاطر صيانة غير مدعومة.
أرسل لنا رسالة
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.
خدمة عالية الجودة وفريق محترف لخدمات ما بعد البيع.