


كيفية تشخيص أخطاء التموضع في ماكينة قضبان التوصيل CNC ثلاثية الوظائف
كيفية تشخيص أخطاء تحديد الموضع في ماكينة CNC لمعالجة قضبان التوصيل 3 في 1
دقة تحديد الموضع هي ما يميز قضيب التوصيل المُعالج بإتقان عن قطعة تتطلب إعادة تصنيع مكلفة. في ماكينة CNC لمعالجة قضبان التوصيل 3 في 1، قد يؤدي خطأ لا يتجاوز بضعة ملليمترات إلى خروج ثقوب التثقيب عن مركزها، أو انحراف خطوط الثني عن الرسم، أو عدم تطابق أطوال القطع مع متطلبات التجميع. وقد تواصل الماكينة العمل بسلاسة، ولهذا غالبًا ما يُساء تشخيص أعطال تحديد الموضع على أنها «مشكلات CNC»، بينما يكون السبب الحقيقي مرجعًا غير محكم، أو أدوات مستهلكة، أو اختلافًا في المادة، أو مرجعًا غير صحيح في البرنامج.
أسرع طريقة لاستكشاف الأعطال ليست تعديل جميع الإعدادات دفعة واحدة. ابدأ بتحديد ما إذا كان الخطأ يتكرر، وما إذا كان يظهر في عملية واحدة أم في جميع العمليات، وما إذا كان يتغير بتغير حجم المادة. عادةً ما تساعد هذه الملاحظات الثلاث على تضييق نطاق البحث إلى حد كبير.
افهم نمط الخطأ قبل لمس الماكينة
يختلف الخطأ المتكرر عن الخطأ العشوائي. فإذا كان كل ثقب يبتعد باستمرار بمقدار 2 mm عن الحافة الأمامية، فمن المرجح أن تكون المشكلة في مرجع البرنامج، أو مرجع التغذية، أو قيمة الإزاحة. أما إذا كان الثقب الأول صحيحًا ثم أخذت الثقوب التالية تنحرف تدريجيًا، فافحص بدقة أكبر دقة التغذية، أو انزلاق المشبك، أو تغذية راجعة من المشفر، أو الخلوص العكسي في نظام الحركة.
عندما تنحرف عمليات التثقيب والثني والقطع كلها بالمقدار نفسه تقريبًا، يكون الخلل غالبًا في مرحلة تسبق محطات العمل الفردية. فقد لا تكون المادة مستندة إلى محدد المرجع، أو ربما ضُبطت نقطة الصفر على نحو غير صحيح، أو تقرأ الماكينة الحافة الابتدائية الخطأ. أما إذا كانت عملية القطع دقيقة بينما يكون الثني غير صحيح، فلا داعي للبدء بمحور التغذية. افحص قالب الثني وموضع المثقب وإعداد سماحية الثني وبيانات الأدوات المحددة أولًا.
يحكم المشغلون أحيانًا على النتيجة بالاستناد إلى الحافة الخام لقضيب التوصيل من دون التحقق مما إذا كانت تلك الحافة قائمة. فقد تكون حافة مقصوصة أو مقطوعة يدويًا غير مستوية. وإذا افترض برنامج CNC وجود حافة مرجعية مستقيمة بينما تبدأ قطعة العمل بحافة مائلة، فقد توحي القياسات المأخوذة من إحدى الزوايا بوجود خطأ في الماكينة، مع أن هذا الخطأ غير موجود فعليًا.
تحقق من مرجع المادة وحالة التثبيت
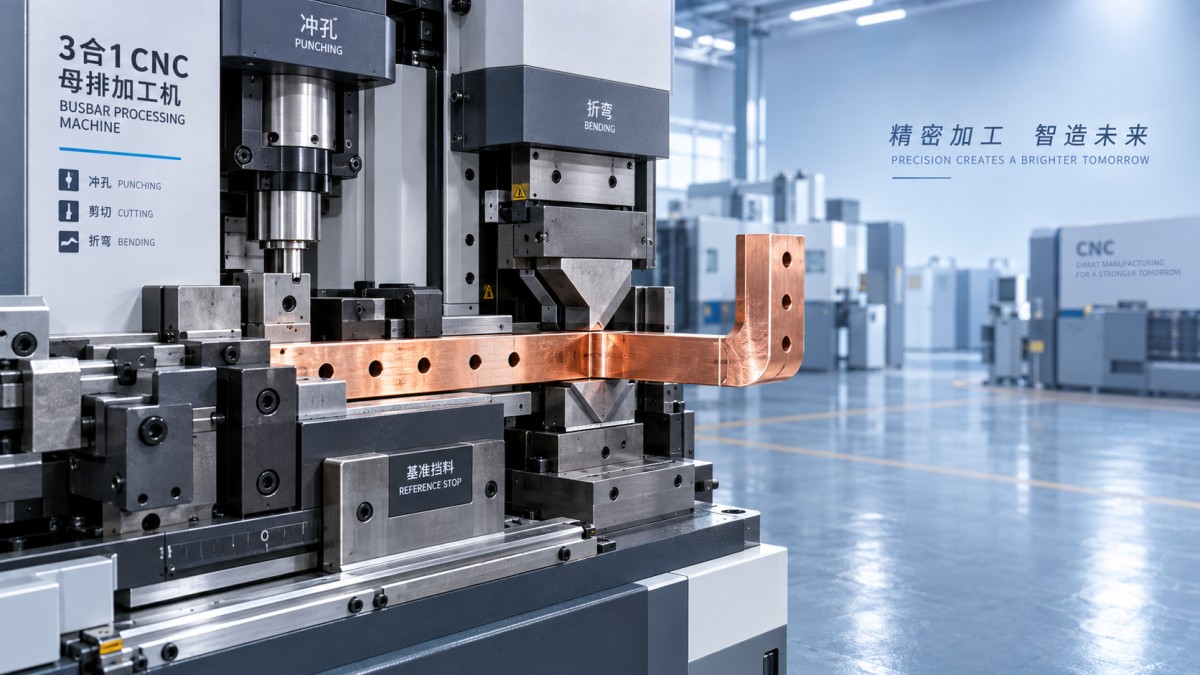
قبل فحص البرنامج، تحقق من طريقة إدخال قضيب النحاس أو الألومنيوم إلى الماكينة. يجب أن يستقر بشكل مسطح على سطح الدعم، وأن يلامس محدد التموضع المخصص، وأن يظل مثبتًا بإحكام أثناء التغذية والمعالجة. قد تؤدي طبقة رقيقة من الزيت، أو نتوءات على الحافة، أو تراكم الأكسدة، أو وجود رقائق أسفل القضيب إلى رفع قطعة العمل بما يكفي للتأثير في موضع الثقوب وجودة الثني.
تُعد علامات المشبك مؤشرات مفيدة. فإذا كانت باهتة أو غير متساوية أو بدا موضعها متغيرًا بين القطع، فقد تنزلق المادة تحت قوة التغذية. ويشيع ذلك أكثر مع قضبان الألومنيوم الملساء، أو الشرائط الضيقة، أو المقاطع الملوثة سطحيًا. لا تزد ضغط التثبيت ببساطة من دون مراعاة حالة المادة ووسادات المشبك. فقد تؤدي القوة المفرطة إلى ترك علامات على النحاس اللين، في حين قد لا توفر الوسادات المستهلكة أو المتصلبة تماسكًا ثابتًا.
قارن أيضًا العرض والسماكة الفعليين للقضيب مع البرنامج. فالمقاس الاسمي لا يطابق دائمًا المقاس قيد المعالجة. إذا أُعدت الأدوات أو معلمات الماكينة لسماكة معينة بينما تستخدم المهمة سماكة أخرى، فقد تتغير هندسة الثني ومواضع المرجع الجانبي. ويظهر ذلك بوضوح خاصةً عندما يلزم محاذاة نمط الثقوب بدقة مع عملية ثني لاحقة.
ميّز بين أخطاء الأدوات وأخطاء تحديد الموضع في CNC
لا يؤدي تآكل مجموعة المثقب والقالب عادةً إلى تغيير موضع الثقب المبرمج، لكنه قد يجعل النتيجة تبدو وكأنها في موضع خاطئ. وقد تؤدي الخلوصات المفرطة بين المثقب والقالب إلى نتوءات كبيرة أو تشوه حافة الثقب. وإذا كان المثقب متشققًا أو مثنيًا أو غير متمركز فوق فتحة القالب، فقد ينحاز الثقب بوضوح إلى أحد الجانبين. قِس المسافة من مرجع القياس المحدد إلى مركز الثقب الفعلي بدلًا من الحكم بناءً على شكل النتوء.
في عمليات الثني، افحص أكتاف القالب ومثقب الثني وأسطح التوجيه ومسامير التثبيت. فأي ارتخاء في مجموعة الأدوات قد يغير خط الثني تحت الحمل. وقد تتموضع الماكينة بدقة في اختبار حركة جافة من دون حمل، ثم تنحرف عندما يلامس المثقب قضيب نحاس سميكًا. لذلك يشمل الفحص المفيد اختبار حركة من دون حمل واختبارًا مضبوطًا على قطعة تجريبية.
استخدم عينة قصيرة تتضمن عملية بسيطة واحدة كلما أمكن: قطعًا واحدًا، أو ثقبًا واحدًا، أو ثنية واحدة انطلاقًا من حافة مرجعية معروفة. تجعل البرامج المعقدة التشخيص أبطأ، لكونها تتضمن إزاحات ومحطات متعددة. إذا كان الاختبار البسيط صحيحًا، فالأرجح أن المشكلة في برنامج القطعة أو تسلسل العمليات، لا في نظام تحديد الموضع الأساسي للماكينة.
تحقق من مراجع البرنامج والإزاحات وتسلسل العمليات
تبدأ كثير من الشكاوى المتعلقة بتحديد الموضع بعد تعديل برنامج أو تغيير الأدوات أو الانتقال إلى مقاس مختلف لقضيب التوصيل. تحقق من أن البرنامج يستخدم المرجع المقصود: الحافة الأمامية أو الخلفية أو خط المنتصف أو الحافة الجانبية. قد يحدد رسم القطعة مواضع الثقوب من الطرف الأيسر، بينما يحمّل المشغل القضيب من الاتجاه المعاكس. في هذه الحالة، يُنفذ النمط على نحو مثالي لكنه يكون خاطئًا بالكامل.
راجع إزاحات الأدوات بعد استبدال المثاقب أو القوالب أو الشفرات أو قوالب الثني. فقد لا تتطابق الأبعاد الفعلية للأدوات البديلة تمامًا مع أبعاد المجموعة السابقة، حتى إذا كان تصنيف الأداة نفسه. ومن الممارسات الموثوقة تسجيل الإزاحات التي تم التحقق منها مع رقم تعريف الأداة، والتأكد منها بعد الصيانة، بدلًا من الاعتماد على الذاكرة أو ملاحظات المهام القديمة.
كما أن ترتيب العمليات مهم. فقد يكون التثقيب بعد الثني مناسبًا لبعض التصاميم، لكنه قد يعقّد تحديد الموضع إذا لم تعد القطعة المشكلة تستقر بشكل مسطح على نظام التموضع. وبالمثل، يؤدي القطع قبل العمليات اللاحقة إلى تغيير طول المرجع المتاح. وإذا بُرمجت المهمة في الأصل وفق تسلسل مختلف، فيجب مراجعة الإحداثيات بدلًا من نسخها دون تغيير.
ابحث عن الخلوص الميكانيكي ومشكلات التغذية الراجعة
إذا اختلف الخطأ من قطعة إلى أخرى، فينبغي إيلاء الحركة الميكانيكية اهتمامًا دقيقًا. افحص بكرات التغذية وقضبان التوجيه والبراغي الكروية والوصلات وأحزمة القيادة، إن وجدت، والمثبتات المحيطة بالعربة المتحركة. غالبًا ما يظهر الخلوص العكسي عند تغيير اتجاه المحور: فقد يكون الموضع صحيحًا عند الاقتراب منه من اتجاه، وخاطئًا عند الاقتراب منه من الاتجاه الآخر.
راقب الماكينة أثناء الحركة اليدوية البطيئة. فالضوضاء غير المعتادة أو التردد أو الاهتزاز أو التأخر بين حركة المحرك وحركة العربة أمور غير طبيعية. في معدات CNC، قد تؤدي أعطال المشفر أو المستشعر أيضًا إلى فقدان معلومات الموضع. يجب إجراء هذه الفحوص وفق إجراءات الصيانة والسلامة الكهربائية التي تحددها الشركة المصنعة؛ ولا تتجاوز أقفال الأمان أو تفحص المكونات الكهربائية عشوائيًا أثناء الإنتاج.
تقلل الماكينات المصممة بهياكل صلبة وقوالب دقيقة ومكونات قيادة مستقرة من خطر الانحراف المتكرر، لكن لا توجد ماكينة معالجة محصنة من التآكل أو التلوث أو الإعداد غير الصحيح. لذلك، فإن التحقق الدوري من نقطة المرجع أجدى من الانتظار حتى ظهور قطع تالفة.
إجراء عملي للتحقق
بعد معالجة سبب مشتبه به، لا تعد مباشرةً إلى تشغيل دفعة إنتاج كاملة. عالج قطعتين أو ثلاثًا تجريبيًا من دفعة المادة نفسها، وقِس كل واحدة بالاستناد إلى المرجع نفسه. افحص الميزة الأولى والأخيرة، لا الميزة الأقرب إلى حافة البداية فحسب. يكشف ذلك ما إذا كان التصحيح قد عالج إزاحة ثابتة أو أخفى فقط خطأ تغذية متراكمًا.
- تحقق من أن المادة الخام مسطحة ونظيفة ومستندة إلى المحدد المقصود.
- تحقق من العرض والسماكة الفعليين قبل اختيار برنامج أو تعديله.
- افحص محاذاة المثقب والقالب وقالب الثني والشفرة قبل تغيير قيم CNC.
- استخدم ميزة اختبار بسيطة واحدة لتحديد ما إذا كان الخطأ ثابتًا أم متغيرًا.
- احفظ الإزاحات المؤكدة وسجّل مجموعة الأدوات المستخدمة للمهمة.
في ورش العمل التي تنتج مكونات معدات التبديل أو توصيلات المحولات أو مجموعات توزيع الكهرباء، لا تمثل دقة قضبان التوصيل سوى جزء واحد من سلسلة العمليات. وعندما تُعالج الملفات والموصلات في المنشأة نفسها، تصبح قابلية تكرار النتائج في كل محطة مهمة. تستخدم معدات مثل ماكينة DXJ-RX800 الأوتوماتيكية للف الملفات الحلقية عملية وضع تتحكم بها CNC ودقة وضع مُعلنة تبلغ 0.01 mm، ما يوضح المبدأ العملي نفسه: يبدأ الإنتاج الموثوق بمرجع ثابت ومناولة مضبوطة للمواد وإعدادات تتوافق مع قطعة العمل الفعلية.
متى يتطلب العطل دعمًا فنيًا
إذا استمر عدم ثبات تحديد الموضع بعد التحقق من إعداد المادة والأدوات وإحداثيات البرنامج والمكونات الميكانيكية الظاهرة، فتوقف عن تعويضه بإزاحات يدوية متكررة. فالتغيير المستمر للبرنامج لملاحقة خطأ آخذ في الانحراف قد يؤدي إلى مشكلة ثانية ويجعل الصيانة اللاحقة أكثر صعوبة. سجّل مواصفات المادة وإصدار البرنامج والأدوات المستخدمة والانحراف المقاس وما إذا كان الخطأ يتغير بحسب الاتجاه أو المسافة.
تتيح هذه المعلومات لفني الخدمة تقييم المشكلة استنادًا إلى بيانات ملموسة. وغالبًا ما تواجه شركات مصنعة مثل Dexinjia، التي تنتج معدات CNC لمعالجة قضبان التوصيل منذ 2014، الأسباب الأساسية نفسها مرارًا: اختيار مرجع غير صحيح، أو تثبيت غير جيد، أو عدم تطابق بيانات الأدوات، أو تآكل نظام التغذية. وعادةً ما يعيد التشخيص المنهجي الدقة بسرعة أكبر من استبدال القطع عشوائيًا، كما يمنع تحول الدفعة التالية من قضبان النحاس أو الألومنيوم إلى خردة مكلفة.
أرسل لنا رسالة
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.
خدمة عالية الجودة وفريق محترف لخدمات ما بعد البيع.