


كيف يحسّن التحكم بالسيرفو اتساق الثني في أعمال قضبان التوصيل عالية الإنتاجية
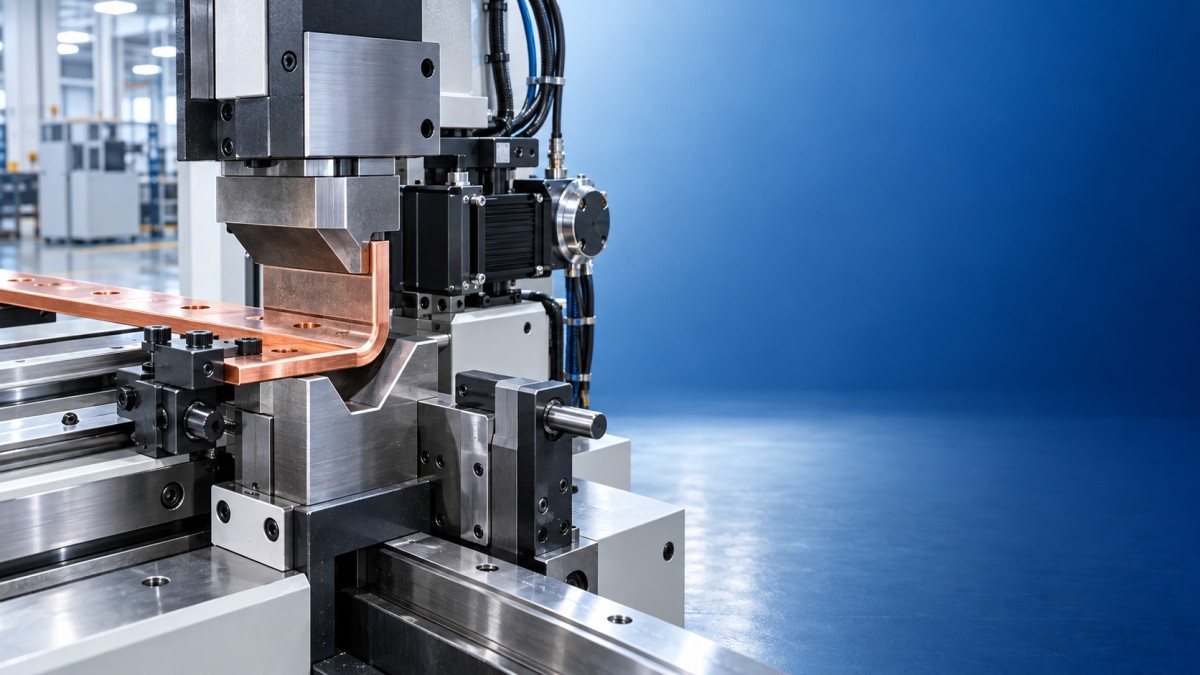
يصبح ثني قضبان التوصيل بكميات كبيرة غير مستقر عندما تتعامل الآلة مع كل قطعة خام كما لو كانت ذات صلابة وسماكة وارتداد زنبركي متماثل. قد تبدو موصلات النحاس والألومنيوم صحيحة في اللحظة التي تصل فيها المثقبة إلى موضعها المبرمج، ثم ترتخي إلى زوايا نهائية مختلفة بعد تحرير الضغط. تعالج آلة ثني قضبان التوصيل CNC المزودة بمحرك سيرفو هذه المشكلة من خلال التحكم في الحركة عبر تغذية راجعة لموضع مقاس، بدلاً من الاعتماد فقط على شوط ميكانيكي ثابت.
لتحقيق اتساق الثني، لا تقتصر النتيجة المفيدة على توقف الكباس بدقة. ينسق تحكم السيرفو سرعة الاقتراب وسرعة التشكيل ووقت التثبيت والعكس والموضع النهائي، بحيث تُثنى المادة في ظروف قابلة للتكرار. ويقلل ذلك التباين بين القطع، لا سيما عندما تتضمن دفعة الإنتاج عدة زوايا ثني أو عروض موصلات أو دفعات مواد مختلفة.
تُغيّر التغذية الراجعة للموضع قرار الثني
في ترتيب تقليدي ذي شوط ثابت، يُضبط موضع التشكيل ويُكرر ميكانيكياً. قد تكون قابلية التكرار مقبولة عند بقاء المادة والقوالب دون تغيير، لكن فرقاً بسيطاً في السماكة أو الصلادة الفعلية يغير العلاقة بين حركة الكباس والزاوية النهائية. وقد يسبب ثني قريب بصرياً من الهدف مشاكل محاذاة عند الأطراف أو دعامات العوازل أو حجرات معدات التبديل أو تجميعات قضبان التوصيل المصفحة.
يستخدم محور السيرفو تغذية راجعة من المشفر لمقارنة الحركة المطلوبة بموضع المحور الفعلي طوال الدورة. ويمكن لوحدة التحكم خفض السرعة قبل التلامس، والتشكيل بمعدل مضبوط، والوصول إلى موضع محدد، والعودة دون الاعتماد على توقف هيدروليكي مفاجئ. وعندما يتضمن البرنامج هندسة الأداة الصحيحة وحالة المادة الصحيحة، يجعل هذا التحكم في الحركة الثني النهائي أقل تأثراً بكثير بتباين السرعة من دورة إلى أخرى.
لا ينبغي الخلط بين تموضع السيرفو والتصحيح التلقائي لكل خطأ في الزاوية. يؤكد المشفر موضع محور الآلة؛ لكنه لا يعرف تلقائياً الزاوية النهائية ما لم تستخدم المعدات أيضاً قياس الزاوية أو نموذج تعويض معتمداً. ويهم هذا التمييز عند مراجعة قدرة العملية. فثبات حركة الكباس دليل على حركة مضبوطة، بينما يتطلب ثبات الزاوية بعد تحرير الحمل تأكيداً على قطعة العمل المشكلة.
يجب إدارة الارتداد الزنبركي باعتباره حالة للمادة
يُعد الارتداد الزنبركي أحد الأسباب الرئيسية التي تجعل البرامج المتطابقة تنتج زوايا غير متسقة لقضبان التوصيل. بعد التشكيل، تتسبب الطاقة المرنة في الموصل في انفتاح الثنية قليلاً. وتتغير الكمية باختلاف حالة السبيكة ومعالجتها الحرارية والمقطع العرضي واتجاه الثني بالنسبة للحبيبات ونصف قطر الثني وهندسة تلامس الأداة. لذلك، لا ينبغي اعتبار الألومنيوم والنحاس قابلين للتبادل لمجرد تطابق أبعادهما الاسمية.
يدعم تحكم السيرفو التعويض من خلال توفير موضع ثني زائد قابل للتكرار. ويمكن للبرنامج أن يوجّه القوالب لتتجاوز الزاوية النهائية المطلوبة، بحيث يعيد الارتداد الزنبركي القطعة إلى المواصفة. ويجب أن تستند قيمة التعويض إلى تجارب مضبوطة باستخدام قضيب المادة الفعلي ومجموعة القوالب الفعلية. وقد تؤدي إعادة استخدام قيمة من قضيب أضيق أو معالجة حرارية مختلفة أو أداة بالية إلى خطأ منهجي يبدو قابلاً للتكرار بدرجة عالية، لكنه يظل خارج حدود التفاوت المسموح.
كما يستحق تباين المواد ضمن عملية توريد واحدة الاهتمام. فقد تحتفظ لفّة أو دفعة قضبان متغيرة بنفس الدرجة والأبعاد المسجلة، بينما تستجيب بشكل مختلف أثناء الثني. عندما تبدأ زاوية القطعة الأولى في الانحراف بعد تغيير المادة، فإن زيادة الضغط ليست بالضرورة الاستجابة الصحيحة. فقد تنتج الحالة الملحوظة عن الارتداد الزنبركي أو إدخال سماكة مادة غير صحيحة أو إعداد القوالب أو خطأ في موضع المرجع. وتترك هذه الأسباب آثاراً مختلفة في سجل الإنتاج.
تحمي السرعة المضبوطة كلاً من الثنية والقوالب
تكون سرعة الحركة العالية ذات قيمة أثناء الحركة غير التشكيلية، لكنها ليست مناسبة دائماً عند تلامس الأداة. فقد يترك صدم قوي علامات على النحاس اللين، أو يحرك قضيباً مدعوماً بشكل غير كافٍ، أو يؤدي إلى استقرار غير متسق مقابل المقياس الخلفي. تتيح برمجة السيرفو اقتراباً سريعاً يتبعه جزء تشكيل أبطأ ومضبوط. وينبغي أن تحدث نقطة الانتقال قبل أن تبدأ المثقبة بتحميل المادة بشكل ملموس، لا بعد أن تكون الثنية قد بدأت بالفعل.
يكون هذا المنحنى مهماً بشكل خاص في قضبان التوصيل العريضة أو الرفيعة أو الطويلة. إذ يمكن أن تنثني هذه القطع قبل تثبيت خط الثني المقصود بالكامل. وإذا لم تكن قطعة العمل مدعومة باستمرار، فقد يكون موضع الآلة المقاس صحيحاً بينما يتغير موضع الثني الفعلي أو هندسة الشفة. يجب أن تتوافق أذرع الدعم ومصدات التحديد وحالة التثبيت واستواء القضيب الوارد مع الإعداد المبرمج.
قد يكون وقت التثبيت في موضع التشكيل مناسباً عندما تتطلب العملية استقرار المادة تحت الحمل، لكنه ليس علاجاً شاملاً للارتداد الزنبركي. إن إطالة وقت التثبيت دون تأكيد سبب تباين الزاوية يبطئ الإنتاج وقد يزيد العلامات على سطح التلامس. وينبغي التحقق من قيمته بمقارنة الزوايا بعد تحرير الحمل عبر قطع متتالية، لا بالحكم على القطعة أثناء بقائها تحت المثقبة.
تعتمد قابلية التكرار على سلسلة المراجع
يكرر نظام السيرفو ما يُطلب منه تكراره. لذلك يجب أن تكون سلسلة المراجع بأكملها مستقرة: صفر البرنامج، وموضع رجوع الآلة، واختيار المثقبة والقالب، ومرجع المقياس الخلفي، وبيانات المادة، واتجاه القطعة. ويمكن لانحراف بسيط في أي من هذه النقاط أن ينتج نتيجة موثوقة لكنها خاطئة عبر دفعة كاملة.
يُعد تعريف الأداة مهماً بشكل خاص عند توفر عدة أنصاف أقطار للقوالب. إذ يؤدي تغيير فتحة القالب السفلي إلى تغيير دعم المادة ومسار القوة، مما يغير الزاوية الناتجة عند موضع كباس معين. وقد تحمل أداة ذات سطح تلامس مصقول لكنه متغير رقم القطعة نفسه لأداة جديدة، بينما تنتج سلوك ثني مختلفاً. وينبغي أخذ حالة القوالب في الاعتبار كلما بدأ برنامج مُثبت سابقاً يتطلب تعديلاً متكرراً.
تكون سجلات الإنتاج أكثر فائدة عندما تفصل بين ملاحظات موضع المحور وقياسات القطعة النهائية. يشير ثبات موضع السيرفو مع انحراف الزوايا بعد تحرير الحمل إلى ظروف المادة أو القوالب أو التثبيت. بينما يشير انحراف موضع المحور أو عدم اتساق نتيجة العودة إلى المرجع إلى نظام الحركة أو مرجع المشفر أو النقل الميكانيكي أو تنفيذ البرنامج. ويمنع جمع هذه الإشارات إجراء تغييرات غير ضرورية على إعدادات التعويض.
القياسات التي تكشف مصدر التباين
- زاوية الثني بعد تحرير الحمل: قِس بعد تفريغ القطعة بالكامل وفي موضع فحص ثابت. قد تعكس قراءة مأخوذة بالقرب الشديد من زاوية مستديرة هندسة نصف القطر المحلي بدلاً من زاوية الشفة الحقيقية.
- موضع خط الثني: تأكد من المسافة من الثنية إلى الثقوب ووجوه النهايات والحواف المرجعية. لا تضمن الزاوية الصحيحة وحدها الملاءمة عندما يكون القضيب قد تحرك مقابل نظام التحديد.
- حالة السطح: افحص علامات المثقبة والتشقق وتشوه الحواف وتلف الطلاء حيثما ينطبق ذلك. وغالباً ما تظهر هذه العلامات قبل أن يصبح التباين البُعدي شديداً.
- إمكانية تتبع البرنامج والأداة: سجّل إصدار البرنامج النشط وملف القالب وملف المثقبة وتعيين المادة وإعداد التعويض مع نتائج العينة.
يضيف موضع الثقوب طبقة أخرى من التحكم عندما تحدث عملية التثقيب والثني ضمن المسار نفسه. فقد تكون الثنية صحيحة من حيث الأبعاد، لكنها مع ذلك تتداخل مع الأجهزة إذا كانت ميزات التثقيب مرجعية من نقطة إسناد مختلفة عن إعداد الثني. وينطبق المبدأ نفسه عند استخدام أدوات تثقيب خاصة، مثل Other-Special-Dies-punching: ينبغي تقييم القطعة المشكلة وفق مخطط نقاط الإسناد الكامل بدلاً من التعامل مع التثقيب والثني كفحوصات منفصلة.
عندما لا تحل دقة السيرفو المشكلة
لا يمكن لتحكم السيرفو التعويض عن اختيار قالب سيئ، أو نتوءات تمنع الاستقرار المسطح، أو أسطح تلامس ملوثة، أو قضيب توصيل موضوعاً مقابل المصد الخطأ. كما لا يمكنه منع التشقق الناتج عن نصف قطر ثني غير مناسب لحالة الموصل. وقد ينتج محور مضبوط بإحكام العيب نفسه بشكل متكرر عندما تكون نافذة العملية نفسها غير صحيحة.
قد يُخطأ أيضاً في اعتبار عدم اتساق الزاوية مشكلة في الآلة عندما تكون طريقة الفحص غير مستقرة. فقد تختلف نتائج منقلة يدوية ومقياس زاوية موضوع عبر أسطح غير مستوية وقياسات مأخوذة مع دعم شفة متباين، حتى عندما تكون القطع متسقة. تحتاج أداة القياس ونقاط التلامس وموضع أخذ العينات إلى طريقة محددة. وبالنسبة للقطع ذات الشفاه القصيرة أو الإزاحات المعقدة، يكون التجهيز الذي يحدد نقطة الإسناد الوظيفية أكثر معنى من قراءة سطحية عابرة.
تؤثر الصيانة في الاتساق من خلال الحالة الميكانيكية وكذلك الإلكترونيات. يمكن لحوامل الأدوات المفكوكة، وأسطح التوجيه البالية، والخلوص العكسي في مكونات النقل، والتشحيم غير الكافي حيثما هو محدد، والحركة في مجموعة المقياس الخلفي، أن تقوض برنامج سيرفو تمت معايرته بعناية. ويوفر التحقق من العودة إلى الموضع المرجعي وقطعة اختبار مضبوطة بعد تغيير القوالب طريقة عملية لاكتشاف مرجع معيب قبل معالجة دفعة كبيرة.
ينتج ثني قضبان التوصيل المستقر عن ربط حركة السيرفو ببيانات مواد مؤكدة وقوالب مناسبة وظروف تحديد ثابتة وقياس بعد الارتداد الزنبركي. وعندما تبقى هذه العناصر تحت السيطرة، يحول التشكيل المدفوع بالسيرفو تعويض الزاوية من تصحيح يدوي متكرر إلى معلمة إنتاج محددة وقابلة للتتبع.
أرسل لنا رسالة
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.
خدمة عالية الجودة وفريق محترف لخدمات ما بعد البيع.