


كيف يدعم القطع الدقيق لقضبان التوصيل تجميع اللوحات الكهربائية بسرعة أكبر
في ورشة تصنيع اللوحات الكهربائية، نادرًا ما تبدأ التأخيرات في مرحلة التوصيلات النهائية. فكثيرًا ما تبدأ قبل ذلك بوقت طويل—عندما يكون قضيب نحاسي أو ألومنيوم أطول ببضعة مليمترات، أو تحتاج حافة مقطوعة إلى تشطيب إضافي، أو لا يعود نمط الثقوب متطابقًا بعد الثني. قد تبدو كل مشكلة بسيطة بمفردها، لكن تكرار هذه التصحيحات الصغيرة على امتداد دفعة الإنتاج يبطئ التركيب، ويعطل محطات العمل، ويخلق حالة من عدم اليقين لدى فريق التجميع.
ولهذا السبب، يؤثر القطع الدقيق لقضبان التوصيل مباشرةً في سرعة تجميع اللوحات الكهربائية. تنتج ماكينة قطع قضبان التوصيل المختارة بعناية قطعًا تصل إلى العملية التالية بالطول الصحيح، وبحواف نظيفة وأبعاد متسقة. وبدلًا من التعامل مع القطع باعتباره خطوة تحضيرية بسيطة، يمكن للمصنّعين اعتماده أساسًا لسير عمل أكثر قابلية للتنبؤ في تصنيع قضبان التوصيل وتجميع اللوحات.
تُحدَّد سرعة التجميع قبل وصول قضيب التوصيل إلى اللوحة
قضبان التوصيل ليست مكونات مستقلة بذاتها. فأبعادها تؤثر في كل عملية لاحقة: التخريم، والثني، وتركيب العزل، وتباعد الأطوار، وتثبيت الدعامات، والتركيب النهائي داخل الهيكل. وعندما لا يُقطع القضيب بدقة، تنتقل العواقب عبر خط الإنتاج.
قد يؤدي القطع الأقصر من اللازم إلى عدم كفاية مساحة التلامس عند الطرف. وقد يتداخل القضيب الأطول من المطلوب مع الخلوصات أو يضطر الفنيين إلى تقليمه يدويًا. كما قد تجعل الحافة الخشنة أو المشوهة مناولة القطعة أصعب، وتستلزم إزالة الزوائد قبل تركيبها. وفي معدات التوزيع الأكثر تعقيدًا، قد يمنع حتى الانحراف البسيط في الأبعاد مكوّنًا مثقوبًا أو مثنيًا مسبقًا من الاستقرار في موضعه الصحيح.
بالنسبة إلى صانعي القرار، لا تقتصر المسألة المهمة على إمكانية تنفيذ القطع من الناحية الفنية، بل تتعلق بمدى دعمه لعملية مستقرة. إذ يتيح ثبات طول القطع لفرق الإنتاج إعداد برامج الثني ومواضع التخريم وتعليمات التجميع بثقة. وكلما قل الوقت الذي يقضيه الفنيون في القياس والضبط وإعادة العمل، زاد الوقت المتاح للمهام التي تضيف قيمة.
التكاليف الخفية الناجمة عن عدم دقة القطع
تُعدّ هدر المواد أوضح تكلفة لضعف دقة القطع، ولا سيما حين تكون أسعار النحاس تحت ضغط. لكن الخسائر الأكثر استمرارًا غالبًا ما تكمن في وقت العمالة وتعطل الإنتاج. فقد يعيد المصنع قطع قطعة بسرعة، بينما تكون محطة التجميع قد بدأت بالفعل في انتظار البديل. وإذا احتاجت القطعة إلى تعديل الثني أو إضافة ثقوب جديدة، يتفاقم التأخير أكثر.
تشمل المؤشرات الشائعة ما يلي:
- إعادة المشغلين قياس كل قطعة قبل ثنيها أو تركيبها.
- تشذيب القضبان يدويًا للتعويض عن تفاوت الأطوال.
- انحراف مواضع الثقوب عن المواقع المحددة للأطراف أو الدعامات.
- الحاجة إلى إزالة زوائد إضافية بسبب رداءة جودة القطع.
- إنتاج فرق الورديات المختلفة مكونات متفاوتة في مدى تطابقها.
- انتظار موظفي التجميع وصول قضبان التوصيل المصححة، مع بقاء اللوحات غير مكتملة.
لا تظهر هذه المشكلات دائمًا في تقرير الهدر الشهري، بل تتجلى في طول فترات التسليم، والعمل الإضافي قرب مواعيد الشحن، وانشغال قسم التجميع دون تحقيق الإنتاجية المخططة. لذلك، قد يكون تحسين مرحلة القطع من أكثر السبل العملية لحماية انسيابية العمل في ورشة تصنيع اللوحات بأكملها.
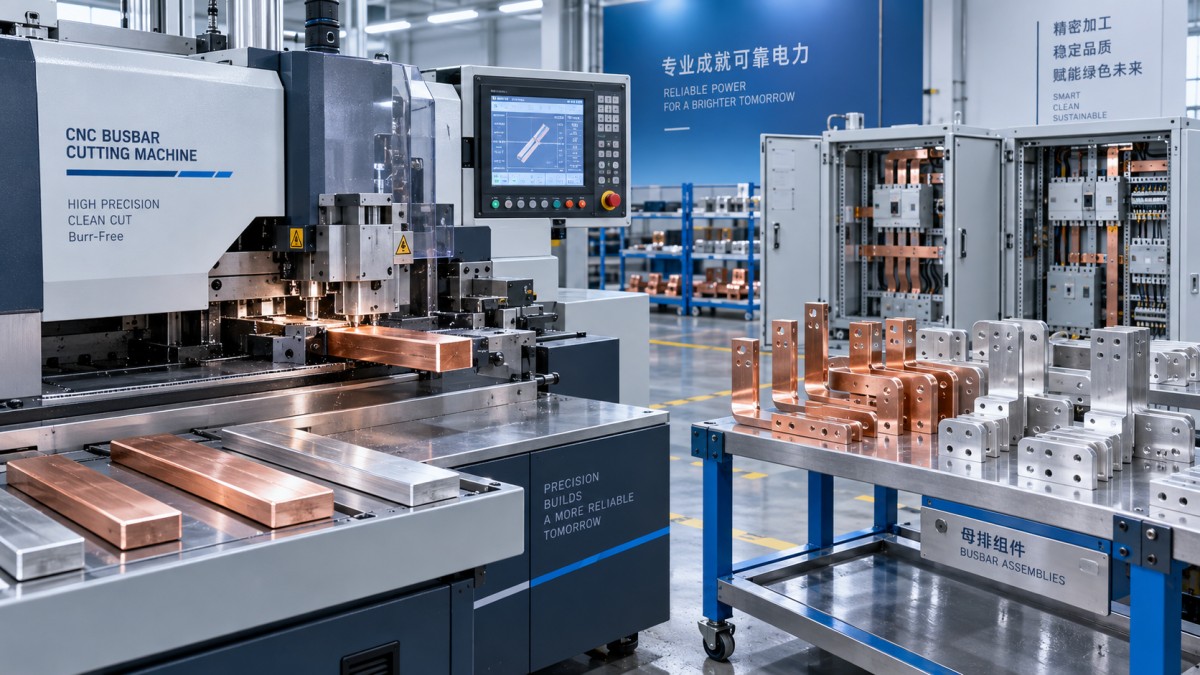
عملية قطع مصممة لتناسب مراحل التصنيع بأكملها
أفضل نهج هو تخطيط القطع وفق المسار الكامل لقضيب التوصيل، بدلًا من تقييم محطة القطع بمعزل عن بقية العمليات. ابدأ برسم المكوّن النهائي: الطول الإجمالي المطلوب، ومواضع الثني، والثقوب المثقوبة، ومتطلبات الخلوص عند الحواف، وعرض المادة وسماكتها، واتجاه مناولة القطعة أثناء التجميع.
بعد ذلك، حدّد تسلسلًا قابلًا للتكرار. في كثير من التطبيقات، يتم القطع قبل التخريم والثني للحفاظ على مرجع ثابت للمادة من عملية إلى أخرى. ويجب أن تكون الحافة المرجعية وموضع المصد واضحين لكل مشغل. وإذا اختلفت العملية بين النحاس والألومنيوم، فينبغي توثيق هذا الاختلاف بدلًا من تركه لتقدير الأفراد.
ينبغي أن تدعم ماكينة قطع قضبان التوصيل المناسبة هذا الانضباط من خلال هيكل قطع صلب، وتحديد مواضع موثوق، وأدوات ملائمة، وأدوات تحكم تسهّل تكرار العمل. فالدقة لا تعتمد على الشفرة أو قالب القطع وحدهما؛ بل تتوقف أيضًا على مدى ثبات وضع المادة، وكيفية تحقّق المشغل من القطعة الأولى، وقدرة الماكينة على الحفاظ على التكرارية طوال دفعة إنتاج كاملة.
أهمية الحواف النظيفة أكبر مما يبدو
تؤثر جودة القطع في الإنتاجية وجودة التنفيذ معًا. فالحافة النظيفة والمستقيمة تقلل الحاجة إلى تشطيب ثانوي، وتساعد قضبان التوصيل على الاستقرار بشكل صحيح على وسادات الأطراف والموصلات والدعامات. كما تسهّل الفحص. وعندما تكون الحافة مشوهة بوضوح أو كثيرة الزوائد، يضطر الفريق إلى إهدار الوقت في تحديد ما إذا كان لا يزال بالإمكان استخدام القطعة بأمان وبمظهر مناسب.
تكتسب العناية بحالة الحواف أهمية خاصة في قضبان الألومنيوم، لأن سلوك المادة أثناء المعالجة قد يختلف عن النحاس. ويؤثر اختيار الأدوات، والخلوص، وحالة الماكينة، والمناولة الصحيحة، كلها في النتيجة. لذلك، لا ينبغي افتراض أن عملية تعطي نتائج مقبولة لمادة واحدة ستوفر التشطيب نفسه لمادة أخرى.
مواءمة المعدات مع واقع الإنتاج
لا يوجد إعداد واحد للماكينة يناسب جميع مصنّعي اللوحات. فقد تعطي ورشة صغيرة تنتج لوحات تحكم متنوعة بكميات منخفضة أولوية لمرونة الإعداد وصغر مساحة الماكينة. أما منتج مجموعات معدات التوزيع المتكررة، فقد يركز أكثر على دقة البرمجة وسرعة تغيير الإعدادات وتنسيق عمليات الثني والتخريم.
عند تقييم المعدات، ينبغي لفرق المشتريات والعمليات النظر إلى ما هو أبعد من السعة المعلنة. ومن الأسئلة المفيدة:
- ما عروض وسماكات النحاس والألومنيوم التي تتم معالجتها غالبًا؟
- كم مرة تتغير القطع خلال الوردية المعتادة؟
- هل يتطلب سير العمل القطع فقط أم التخريم والثني المتكاملين أيضًا؟
- كيف تُنقل الأبعاد من الرسومات إلى مشغل الماكينة؟
- هل تدعم الأدوات أشكال الثقوب وأنماطها المستخدمة في اللوحات الحالية؟
- ما خدمات الصيانة وقطع الغيار والتدريب والدعم الفني المتاحة بعد التركيب؟
قد تساعد ماكينة قضبان توصيل 3-in-1 الورش التي تنفذ عمليات متعددة في منطقة واحدة على تقليل نقل المواد غير الضروري بين المحطات المنفصلة. أما عندما تكون الأولوية لمعدل الإنتاج والعمل المتكرر المعقد، فقد توفر معدات معالجة قضبان التوصيل CNC تحكمًا أفضل في العملية. ويمكن أن تكون المعدات الهيدروليكية المحمولة مفيدة للأعمال الميدانية أو التطبيقات التي لا تناسبها الآلات الثابتة، مع ضرورة أن يسترشد الاختيار بحجم الإنتاج المتوقع ومستوى الاتساق المطلوب.
وتستحق الأدوات القدر نفسه من الاهتمام. فدقة التخريم تعتمد على قالب متوافق على نحو صحيح، وخلوص تتم صيانته، ومحاذاة موثوقة مع مرجع قضيب التوصيل. ويمكن النظر في قالب التخريم لتلبية احتياجات التوريد الأوسع للقوالب، سواء للاستبدال أو لتطبيق محدد، بدلًا من اعتباره أمرًا ثانويًا بعد بدء الإنتاج بالفعل.
من فحص القطعة الأولى إلى تركيب متكرر وموثوق في اللوحة
حتى المعدات المتطورة تستفيد من روتين عملي لضبط الجودة. قبل بدء دفعة الإنتاج، ينبغي للمشغلين فحص القطعة الأولى وفق الرسم: الطول الإجمالي، واستقامة القطع، وحالة الحافة، والمسافة بين الثقب والحافة عند الاقتضاء، والعلاقة بين مرجع القطع وخطوط الثني اللاحقة. وهذا الفحص السريع أقل تكلفة بكثير من اكتشاف خطأ منهجي بعد وصول عشرات القطع إلى التجميع.
ومن المفيد أيضًا التمييز بين دقة الماكينة ودقة العملية. فقد تكون الماكينة قادرة على تنفيذ عمل دقيق، لكن النتائج قد تظل متفاوتة إذا اختلفت أبعاد المواد، أو لم تُعاير أدوات القياس، أو تلوثت أسطح المصد، أو أُدخلت البرامج بطرق غير متسقة. وتحول تعليمات العمل الواضحة ونقاط الفحص المضبوطة إمكانات الماكينة إلى إنتاج موثوق.
تستفيد شركات كثيرة من وضع ملصقات على قضبان التوصيل بحسب اللوحة أو مجموعة التجميع فور معالجتها. وتحد هذه الخطوة البسيطة من احتمال اختلاط القطع المتشابهة، وتتيح لفرق التجميع استلام مجموعات كاملة. وعندما تصل القطع المقطوعة والمثقوبة والمثنية معًا، وتطابق التصميم المقصود، يصبح تجميع اللوحات أكثر هدوءًا وسرعة وأسهل في الجدولة.
لماذا تتجاوز جدوى الاستثمار مسألة زمن الدورة
إن تسريع شوط القطع وحده لا يضمن تسريع المصنع. وتنبع الجدوى التجارية الأقوى من تقليل الانقطاعات: تشطيب يدوي أقل، وقطع معاد تصنيعها أقل، وتطابق أكثر اتساقًا عند التجميع، واستغلال أفضل للمواد، واعتماد أقل على خبرة مشغل بعينه. وقد تكون هذه المكاسب مهمة بوجه خاص عندما يصعب توظيف الفنيين المهرة أو عندما لا تترك مواعيد المشاريع مجالًا يُذكر للتصحيح.
تُصنّع Dexinjia (DXJ™)، التي تأسست عام 2014، ماكينات معالجة قضبان التوصيل CNC لقطع النحاس والألومنيوم وتخريمها وثنيها ونقشها. وتشمل مجموعتها ماكينات 3-in-1، ومعدات الثني CNC، وحلول المعالجة الهيدروليكية المحمولة. وعند مقارنة الخيارات، ينبغي تقييم هيكل الماكينة، والقوالب الدقيقة، وجودة المحركات، ومتطلبات الاعتماد، وإمكانية الحصول على الدعم الفني، إلى جانب مهمة الإنتاج نفسها. فالماكينة المتينة ذات قيمة، لكن الماكينة الملائمة لسير العمل الفعلي أقدر على تحقيق تحسين تشغيلي ملموس.
في نهاية المطاف، يمنح القطع الدقيق لقضبان التوصيل فرق تجميع اللوحات ما تحتاج إليه يوميًا: الثقة في القطعة التي تصل إلى محطتها. فعندما تكون الأبعاد متسقة والحواف جاهزة للاستخدام، يتحول التجميع من التصحيح إلى الإنجاز. ويساعد هذا التحول على تقصير فترات التسليم، وتحسين جودة تصنيع اللوحات، وتهيئة نظام الإنتاج للتوسع استجابةً للطلب.
أرسل لنا رسالة
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.
خدمة عالية الجودة وفريق محترف لخدمات ما بعد البيع.