


تقدير وفورات العمالة الناتجة عن الاستثمار في ماكينة CNC لمعالجة قضبان التوصيل 3 في 1
ينبغي بناء دراسة توفير العمالة لآلة قضبان التوصيل CNC 3 في 1 انطلاقًا من الأعمال التي يمكنها إزالتها، وليس من ادعاء عام حول الأتمتة. وتتمثل المقارنة المناسبة في العملية الكاملة اللازمة لتحويل قضبان النحاس أو الألومنيوم الخام إلى قطعة معتمدة: القياس، ووضع العلامات، ونقل المواد بين المحطات، والتثقيب، والقطع، والثني، والفحص، وتصحيح الأخطاء. وإذا كانت هذه الخطوات موزعة حاليًا بين أدوات يدوية أو آلات منفصلة، فيمكن لنظام متكامل أن يقلل وقت العمل المباشر بشكل كبير. أما إذا كانت العملية الحالية متوازنة جيدًا ومؤتمتة بدرجة عالية، فقد تكون مبررات توفير العمالة أضيق نطاقًا بكثير.
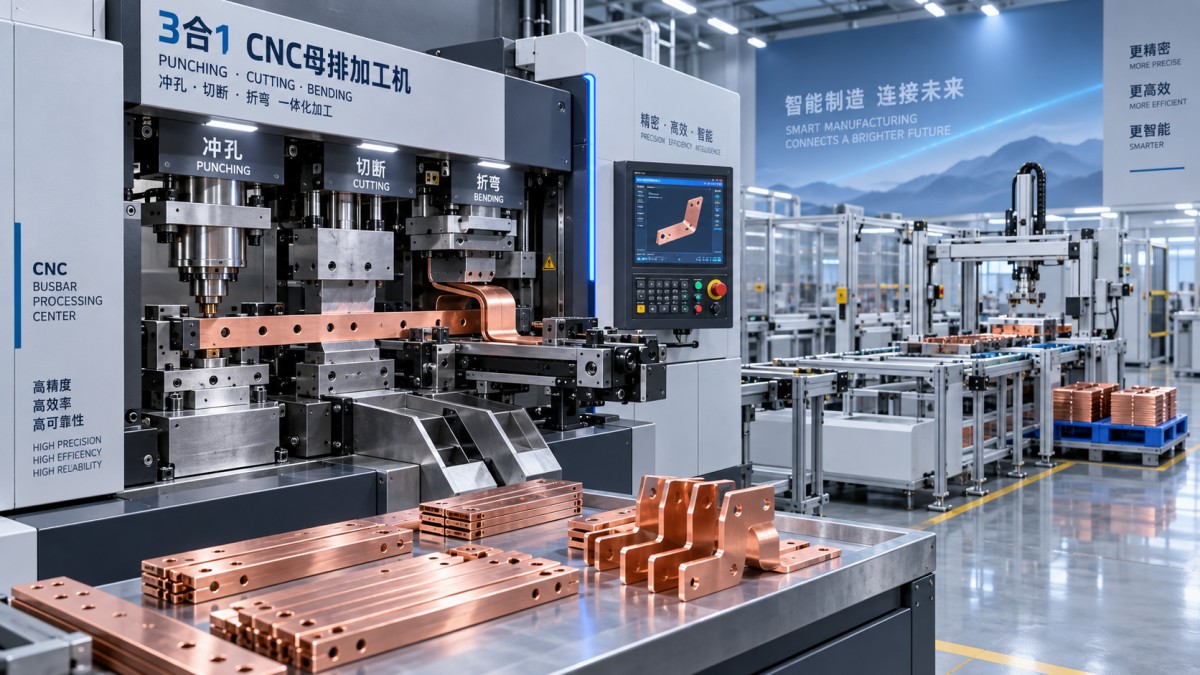
بالنسبة إلى معظم المشترين، يكون الاستثمار منطقيًا عندما تتضمن أعمال قضبان التوصيل عمليات تبديل متكررة، أو عائلات من القطع القابلة للتكرار، أو حجمًا كافيًا يجعل مناولة المواد وإعدادها تستهلك وقتًا أطول من عملية التشكيل الفعلية. ويمكن لآلة قضبان التوصيل CNC 3 في 1 أن تدمج التثقيب والقطع والثني ضمن سير عمل أكثر تحكمًا، إلا أن قيمتها من حيث العمالة تعتمد على مزيج القطع، وتدفق المواد، والانضباط في البرمجة، وعدد الأشخاص الذين ستتم إعادة توزيع مهامهم فعليًا بعد التركيب.
ابدأ بحساب محتوى العمالة لكل قطعة مكتملة
لا تبدأ التقدير بزمن دورة الآلة وحده. فالدورة السريعة في محطة واحدة لا تحقق فائدة كبيرة في تكاليف العمالة إذا ظل المشغل يقضي عدة دقائق في حمل القضبان، والعثور على الرسم التالي، وقياس مواضع الثقوب، أو الانتظار حتى تصبح عملية أخرى متاحة.
ارسم مسار العمل الحالي لمجموعة تمثيلية من القطع. وعادةً لا تكون العينة الأفضل قضيبًا واحدًا بسيطًا عالي الإنتاج. بل يجب تضمين القطع التي تستهلك وقتًا فعليًا في الورشة، مثل القطع ذات الثقوب المتعددة، واتجاهات الثني المختلفة، والمتطلبات البُعدية الدقيقة، ودفعات الإنتاج القصيرة التي تتطلب إعدادًا متكررًا.
لكل عائلة من القطع، سجّل دقائق العمل المستخدمة في ما يلي:
- قراءة الرسومات، والقياس، ووضع العلامات، وتحديد المواد.
- تحميل القطعة، وتحديد موضعها، وتثبيتها، ونقلها بين العمليات.
- التثقيب، والقطع، والثني، وتغيير الأدوات.
- الفحص أثناء العملية وأعمال التصحيح.
- فرز القطع المكتملة ووضع الملصقات عليها ونقلها إلى العملية التالية.
افصل بين دقائق العمل والدقائق المنقضية. فقد يكون العامل مشغولًا خلال جزء فقط من دورة الآلة، بينما قد تظل القطعة منتظرة في قائمة الانتظار لفترة طويلة. ويؤثر توفير العمالة في دراسة احتياجات الموظفين، بينما يؤثر تقليل الزمن المنقضي في الإنتاجية، وموثوقية التسليم، والمخزون قيد التشغيل. وكلاهما مهم، لكن دمجهما في رقم واحد غالبًا ما يبالغ في تقدير العائد المالي.
ويستخدم خط الأساس العملي الحساب التالي:
التكلفة السنوية للعمالة المباشرة لعائلة من القطع = الإنتاج السنوي × دقائق العمل لكل قطعة / 60 × تكلفة العمالة بالساعة المحملة بالكامل.
ينبغي أن يعكس معدل التكلفة المحمل بالكامل أكثر من مجرد الأجر. فبحسب طريقة المحاسبة في الشركة، قد يشمل ضرائب الرواتب، والمزايا، وبدلات العمل الإضافي، وفروق الورديات، وتكلفة الإشراف أو العمالة المؤقتة المستخدمة لتغطية الاختناقات. ويجب أن يكون المعدل متسقًا على جانبي المقارنة.
المواضع التي يمكن أن تزيل فيها الآلة المتكاملة العمالة
غالبًا ما يأتي أكبر خفض في العمالة من تقليل عمليات التسليم بين المراحل. ففي العملية المجزأة، قد يتم قياس قضيب التوصيل على طاولة، وتثقيبه على أخرى، وقطعه بشكل منفصل، ثم نقله إلى محطة الثني. وكل عملية نقل تضيف وقتًا للمناولة وفرصة أخرى لخلط القطع، أو عكس اتجاهها، أو استخدام تعليمات قديمة.
يمكن لبرمجة تسلسل منسق أن تقلل القياس المتكرر وأعمال التخطيط اليدوي، ولا سيما للقطع التي تحتوي على ثقوب وانحناءات متعددة. ولا يزال المشغل يقوم بتحميل المواد، وتأكيد البرنامج، ومراقبة المعالجة، وإجراء الفحص، لكنه لا يحتاج إلى إعادة تحديد كل موضع يدويًا. وبالنسبة إلى الطلبات المتكررة، يمكن للبرامج المخزنة أيضًا تقليل وقت الإعداد، بشرط أن تكون إدارة الإصدارات موثوقة.
يجب أن تحظى الأدوات بمكان في التقدير. فالقدرة على التثقيب ليست مجرد مواصفة للآلة؛ بل هي قيد إنتاج تحدده حالة القالب، وهندسة الثقب، وسماكة المادة، والوقت المطلوب لتغيير الأدوات. ويمكن لقالب متهالك أو غير متوافق جيدًا أن يسبب نتوءات وتشوهات وإعادة تشغيل، بما يستنزف وفورات العمالة المتوقعة. وعند وضع ميزانية للأدوات البديلة، ينبغي للمشترين مقارنة التوافر والتوافق ومدة التوريد إلى جانب سعر الشراء. فعلى سبيل المثال، قد يكون سعر قالب التثقيب المدرج مفيدًا لتقدير مخصص للأدوات الاحتياطية، لكنه لا ينبغي اعتباره التكلفة الإجمالية للحفاظ على عملية التثقيب.
ضع تقديرًا متحفظًا للحالة المستقبلية
بالنسبة إلى سير العمل المقترح، قدّر دقائق عمل المشغل اللازمة للتحميل، واختيار البرنامج، والإعداد، وتغيير الأدوات، والفحص، والتفريغ، وحركة المواد الاعتيادية. ثم أضف بدلات واقعية لفحص القطعة الأولى، والتوقفات البسيطة، والوقت اللازم للتعامل مع الحالات الاستثنائية. ونادرًا ما يتوافق نموذج العمالة الذي يفترض إنتاجًا مستمرًا دون مراقبة مع ورشة قضبان توصيل تتعامل مع أرقام قطع متنوعة.
ويمكن بعد ذلك التعبير عن التوفير السنوي في العمالة بالفرق بين تكلفة العمالة المباشرة الحالية والمستقبلية. استخدم عدة سيناريوهات بدلًا من توقع واحد لأفضل حالة. فقد يفترض السيناريو الأساسي معدل استخدام طبيعيًا وأنماط التوظيف الحالية. ويمكن للسيناريو الأدنى أن يأخذ في الحسبان تبنيًا أبطأ، وعمليات تبديل أكثر تكرارًا، واستمرار متطلبات الفحص. أما السيناريو الأعلى فلا ينبغي استخدامه إلا عند وجود خطة موثوقة لاستغلال الطاقة المتاحة التي تم تحريرها في أعمال إضافية، أو تقليل العمل الإضافي، أو العمالة المؤقتة، أو التوظيف المخطط له.
طاقة العمالة لا تعني تلقائيًا خفض تكاليف الرواتب
يكتسب هذا التمييز أهمية عند الموافقة على الاستثمار. فإذا أصبح عاملان قادرين على إنتاج الكمية نفسها التي ينتجها ثلاثة عمال، فقد اكتسبت الشركة طاقة إنتاجية. لكنها لم تخفض بالضرورة نفقات العمالة بمقدار وظيفة كاملة. وتعتمد النتيجة المالية على ما إذا كان العمل الإضافي سينخفض، أو لن يتم شغل وظيفة شاغرة، أو ستنخفض العمالة التعاقدية، أو سيُعاد تكليف الموظفين بأعمال كانت ستتطلب توظيفًا إضافيًا لولا ذلك.
ينبغي لصانعي القرار طرح سؤال تشغيلي مباشر: فيمَ ستُستخدم الساعات المحررة؟ فإذا كانت الإجابة هي تخفيف اختناق مزمن في التصنيع، أو حماية مواعيد التسليم، أو تنفيذ أعمال قضبان التوصيل المسندة إلى جهات خارجية داخل الشركة، فقد تكون القيمة حقيقية حتى دون خفض فوري في عدد الموظفين. أما إذا كانت الورشة تعاني من فائض في الطاقة ولا يوجد تغيير مخطط في التوظيف، فينبغي الإبلاغ عن الفائدة باعتبارها طاقة عمالة متاحة، لا توفيرًا نقديًا.
وهناك أيضًا منحنى للتعلم. إذ ينقل نظام CNC جزءًا من العمل من التخطيط اليدوي إلى إعداد البرامج، والانضباط في استخدام التجهيزات، والتحكم في الملفات. وينبغي أن يشمل التقدير وقت التدريب، وتطوير البرامج الأولية، والمسؤولية عن الحفاظ على الإصدارات المعتمدة. وقد تشهد الورش التي تتجاهل هذه المهام تباطؤًا في الإنتاج الأولي بسبب عدم اليقين في البرمجة أو أخطاء الإعداد التي يمكن تجنبها.
اختبر مدى ملاءمة الآلة لنمط الطلب
عادةً ما يكون من الأسهل تبرير آلة قضبان التوصيل CNC 3 في 1 عندما تتكرر مجموعة العمليات نفسها عبر حصة مهمة من الإنتاج. وقد تكون أقل إقناعًا عندما يتكون معظم العمل من قطع فريدة، أو أبعاد مواد شديدة التباين، أو عمليات تظل تعتمد على التشطيب اليدوي خارج الآلة.
قبل اختيار التكوين، قارن مزيج الطلب الفعلي بنطاق المعالجة القابل للاستخدام في الآلة: عرض قضبان التوصيل وسماكتها، ومتطلبات النحاس والألومنيوم، وهندسة الثقوب والانحناءات، والتفاوتات، وأحجام الطلبات المتوقعة. وافحص أيضًا طريقة تحميل المواد. فقد تقلل آلة وقت المعالجة، لكنها تتطلب تغذية يدوية صعبة، مما يؤدي إلى خفض في العمالة أقل مما يقترحه العرض.
اطلب من الموردين عرض رسومات تمثيلية بدلًا من قطع عينات عامة. وينبغي أن توضح التجربة التسلسل الكامل، بما في ذلك إعداد البرنامج، وتغيير الأدوات، وفحص القطعة الأولى، ومناولة أطول مادة أو أثقلها يُحتمل تشغيلها. ويكشف ذلك ما إذا كانت الوفورات المتوقعة ناتجة عن الآلة نفسها أم عن افتراضات بشأن أعمال مساعدة لم تتم معالجتها.
ومن ثم، فإن دراسة الاستثمار القابلة للدفاع عنها تتضمن مخرجين: حسابًا متحفظًا سنويًا لطاقة العمالة، وخطة منفصلة لتحويل هذه الطاقة إلى تكلفة أقل، أو إنتاج أعلى، أو تسليم أكثر موثوقية. وعندما يتوافق هذان الرقمان مع مزيج القطع الفعلي، تصبح قيمة توفير العمالة التي تحققها آلة قضبان التوصيل المتكاملة أوضح بكثير من أي مقارنة اسمية لزمن الدورة.
أرسل لنا رسالة
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.
خدمة عالية الجودة وفريق محترف لخدمات ما بعد البيع.