


هل يمكن لآلة قضبان التوصيل CNC ثلاثية الوظائف تقليل وقت الإعداد للوحات المخصصة؟
هل يمكن لآلة CNC لمعالجة قضبان التوصيل ثلاثية الوظائف تقليل وقت الإعداد للوحات المخصصة؟
بالنسبة إلى مصنّعي اللوحات المخصصة، نادرًا ما يضيع وقت الإعداد بسبب تأخير كبير ومفاجئ. بل يتبدد عبر انقطاعات صغيرة ومتكررة: نقل قضيب النحاس من محطة القطع إلى مكبس التثقيب، والتحقق من اتجاهه قبل الثني، وتغيير الأدوات، وفحص الأبعاد بعد كل عملية، وتصحيح موضع ثقب تغيّر أثناء المناولة. في أعمال تصنيع الصناديق القياسية، قد يكون من الممكن تدبير هذه الدقائق. أما في دفعات متنوعة من لوحات المفاتيح الكهربائية أو خزائن التوزيع أو لوحات التحكم بالطاقة المصنوعة حسب الطلب، فإنها سرعان ما تصبح عائقًا يحد من الإنتاج.
يمكن لآلة CNC لمعالجة قضبان التوصيل ثلاثية الوظائف تقليل هذه العوائق من خلال الجمع بين القطع والتثقيب والثني في عملية منسقة واحدة. ولا تقتصر الفائدة العملية على جمع ثلاث وظائف في هيكل آلة واحد. فالمكسب الحقيقي يأتي من تقليل مرات إعادة تحديد موضع قطعة العمل، ونقل المواد، والتحقق من أن الميزة التالية لا تزال مطابقة للرسم. وبالنسبة إلى الشركات التي تتعامل مع تغييرات متكررة في التصميم وأحجام إنتاج منخفضة إلى متوسطة، قد يكون لهذا الفرق أهمية أكبر من سرعة الدورة المعلنة.
أين يذهب وقت الإعداد فعليًا في معالجة قضبان التوصيل المخصصة؟
تخلق اللوحات المخصصة بيئة إنتاج تختلف كثيرًا عن عمليات تصنيع قضبان التوصيل المتكررة. فالأبعاد تتغير، وتتبدل مواقع أطراف التوصيل، وقد تُضاف ثقوب لتناسب ترتيبًا محددًا لقاطع الدائرة أو العداد، كما قد تتغير هندسة الثني بحسب تصميم الخزانة. ولا تقتصر مهمة الورشة على معالجة المعدن؛ بل تتمثل في تحويل متطلبات التصميم الكهربائي إلى موصل فعلي يجب أن يركب على نحو صحيح من المحاولة الأولى.
في سير العمل الذي يستخدم عمليات منفصلة، تضيف كل عملية نقطة إعداد أخرى. فقد يقطع المشغل المخزون إلى الطول المطلوب، ثم ينقله إلى محطة التثقيب ويعيد تحديد المرجع، وبعدها ينقله إلى آلة الثني لمحاذاة القطعة مرة أخرى. وحتى عندما تكون كل آلة كفؤة ومصانة جيدًا، قد تظهر اختلافات أثناء المناولة واختيار المراجع. ويبرز ذلك خصوصًا مع القضبان الضيقة، والقطع النحاسية الطويلة، والمكونات التي تحتوي على عدة انحناءات متقاربة من الثقوب المثقوبة.
لا يعني ذلك أن المعدات المستقلة عديمة الفائدة. فهي غالبًا ما تكون مناسبة في المصانع المتخصصة في إنتاج كميات كبيرة من عائلات قطع مستقرة. لكن عندما يتضمن جدول الإنتاج مزيجًا متغيرًا من قضبان التوصيل النحاسية والألومنيوم، يمكن لنهج CNC المتكامل إلغاء عدة عمليات نقل لا تضيف قيمة إلى اللوحة النهائية.
كيف تغيّر الآلة المتكاملة سير العمل؟
باستخدام آلة CNC لمعالجة قضبان التوصيل ثلاثية الوظائف ومهيأة على النحو الصحيح، يمكن للمشغل إعداد برنامج ومعالجة ميزات متعددة انطلاقًا من مرجع مشترك. يحدد القطع طول الجزء الخام المطلوب، وينشئ التثقيب ثقوب التوصيل والتثبيت، بينما يتبع الثني الهندسة المبرمجة. وبدلًا من التعامل مع كل مرحلة باعتبارها مهمة منفصلة، يمكن للفريق التعامل مع قضيب التوصيل كسلسلة عمليات موحدة ومضبوطة.
وهذا يغيّر عملية الإعداد بطرق مفيدة عدة:
- يقلل خفض عمليات النقل الفعلية من الانتظار وآثار المناولة واحتمال اختلاط القطع المتشابهة.
- يسهّل المرجع المشترك الحفاظ على ارتباط أنماط الثقوب ومواضع الثني بالحافة أو الطرف المرجعي نفسه.
- يسهل تكرار التسلسلات المبرمجة عند تعديل طلب لوحة أو الحاجة إلى قضيب بديل لاحقًا.
- يقضي المشغلون وقتًا أقل في إعادة ضبط المحددات وقياس الميزة نفسها عبر محطات منفصلة.
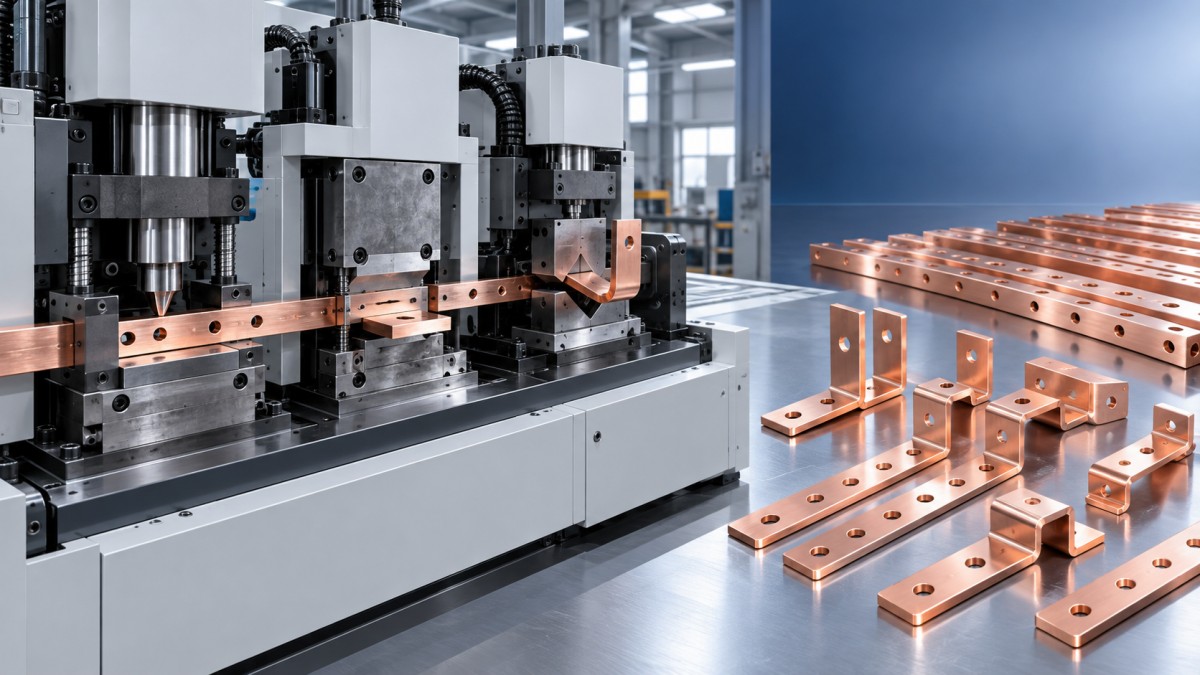
لكن ثمة قيدًا مهمًا: لا يلغي التكامل الإعداد تلقائيًا. إذ يظل نظام CNC بحاجة إلى بيانات صحيحة عن المواد، ورسم دقيق للقطعة، وأدوات مناسبة، والتحقق المنضبط من البرنامج. وما يزيله هو قدر كبير من الإعداد غير الضروري الناجم عن تجزؤ العملية. ومن المهم مراعاة هذا الفرق عند تقييم العوائد المتوقعة.
غالبًا ما تكون الدقة الفائدة التشغيلية الأكبر
يركز كثير من صانعي القرار في البداية على عدد القطع المنتجة في الساعة. لكن في تصنيع اللوحات المخصصة، قد يكون تجنب إنتاج قضيب توصيل واحد غير صحيح أكثر قيمة من توفير بضع ثوانٍ في عملية روتينية. فقد لا يُكتشف موضع ثقب خاطئ أو زاوية ثني غير صحيحة إلا أثناء التجميع، عندما تكون فرق التركيب في انتظار العمل وتصبح عملية الاستبدال عاجلة.
يساعد تسلسل العمليات المتكامل على ضبط الأخطاء التراكمية لأن القطعة لا يعاد وضعها مرارًا بين آلات مستقلة. كما يدعم ممارسات تشغيل أكثر اتساقًا. فبدلًا من الاعتماد على التقدير الفردي في كل محطة، يمكن بناء سير العمل على رسومات معتمدة، وبرامج تم التحقق منها، وإعدادات خاصة بالمواد، وفحص القطعة الأولى.
ولا ينبغي التعامل مع النحاس والألومنيوم على أنهما مادتان قابلتان للتبادل في هذا الصدد. فسلوكهما أثناء الثني، وحالة السطح، والسماكة، وعرض القضيب، كلها عوامل تؤثر في النتيجة. وينبغي مراجعة البرنامج الذي يعمل جيدًا مع مادة أو مقطع معين قبل تطبيقه على مادة أو مقطع آخر. وعمليًا، تحتفظ الفرق ذات الخبرة بسجلات للإعدادات المجربة، وتفحص مع ذلك أول قطعة مكتملة عند تغيير الهندسة أو مصدر المادة أو الأدوات.
تحدد الأدوات ما إذا كانت الآلة ستفي بوعودها
الآلة نفسها ليست سوى جزء واحد من معادلة وقت الإعداد. فالمثاقب والقوالب وقوالب الثني وحالتها هي ما يحدد مدى سلاسة انتقال العمل من الرسم إلى قضيب مكتمل. ولن تحقق الورشة كامل فوائد تكامل CNC إذا كانت تتوقف باستمرار للبحث عن القالب المناسب، أو تكييف أداة غير ملائمة، أو معالجة مشكلات الحواف البالية.
ويكتسب ذلك أهمية خاصة في حالات الثني غير القياسي. فقد تتطلب المسافات المحدودة داخل اللوحات الحديثة أشكالًا خاصة أو إزاحات أو ترتيبات ثني لا تدعمها الأدوات القياسية بسهولة. وبالنسبة إلى متطلبات توريد قوالب قضبان التوصيل التي تتضمن أشكال تشكيل غير مألوفة، قد يكون خيار مخصص مثل قوالب ثني خاصة أخرى أنسب من إجبار القطعة على المرور عبر قالب متعدد الأغراض. ويتوقف الاختيار الصحيح على أبعاد الموصل، ونصف قطر الثني، والهندسة المطلوبة، ومخاطر تلف السطح أو تشوهه.
قبل شراء آلة متكاملة، اطلب من المورد توضيح الأدوات القياسية المضمنة، وكيفية تحديد مواصفات القوالب المخصصة، وآلية تبديل الأدوات، والدعم الفني المتاح عندما يتضمن الرسم ميزة غير مألوفة. فهذه الأسئلة أكثر فائدة من مجرد مقارنة وظائف الآلات في كتيب دعائي.
متى يكون شراء آلة CNC لمعالجة قضبان التوصيل ثلاثية الوظائف مجديًا تجاريًا؟
غالبًا ما تكون هذه الآلة الأنسب لمصنّع لوحات يواجه تغييرات هندسية متكررة، ومواعيد تسليم قصيرة، وإعادة عمل متكررة بسبب الإعداد اليدوي أو عمليات النقل المتعددة. كما قد تكون خيارًا مناسبًا لعملية إنتاج آخذة في التوسع وترغب في توحيد تصنيع قضبان التوصيل قبل إضافة مزيد من العمالة أو محطات العمل المنفصلة.
وقد تكون فائدتها أقل في الحالات التي تتطلب فيها كل مهمة عملية واحدة فقط، أو تُسنَد فيها معالجة قضبان التوصيل إلى جهات خارجية بكميات صغيرة، أو تبرر فيها الأحجام الكبيرة جدًا لقطعة مستقرة واحدة إنشاء خطوط آلية مخصصة. لذا، لا يتعلق القرار الصحيح بمسألة «التكامل مقابل التقليدي» بصورة مجردة، بل بتحديد موضع ضياع الوقت حاليًا: هل هو في البرمجة، أم نقل المواد، أم تغيير الأدوات، أم الفحص، أم إعادة العمل؟
ومن المفيد إجراء مراجعة داخلية تتبع طلبًا واحدًا لقضيب توصيل مخصص، من اعتماد الرسم إلى التجميع النهائي. سجّل عدد مرات مناولة القضيب، وأماكن انتظاره، وموعد تكرار القياسات، وأسباب رفض القطع الأولى. وغالبًا ما يصبح عنق الزجاجة أكثر وضوحًا بعد هذا التمرين.
اختيار شريك عملي لتقنيات CNC لمعالجة قضبان التوصيل
تكتسب موثوقية الآلة أهمية كبيرة، لأن جداول تصنيع اللوحات المخصصة لا تتيح مجالًا واسعًا للتوقف غير المتوقع. منذ عام 2014، تركز Dexinjia (DXJ™) على معدات CNC لمعالجة قضبان التوصيل النحاسية والألومنيوم بالثني والتثقيب والقطع والنقش. وتشمل مجموعة منتجاتها آلات ثلاثية الوظائف، ومعدات الثني باستخدام CNC، وحلولًا هيدروليكية محمولة لمعالجة قضبان التوصيل. وتذكر الشركة أنها تستخدم قوالب دقيقة ومواد عالية الجودة ومحركات من النحاس الخالص، كما توفر حلولًا قياسية ومخصصة إلى جانب الدعم الفني وخدمات ما بعد البيع.
تُعرض معدات DXJ بشهادات ISO و3A وCE وEAC، لكن ينبغي للمشترين مع ذلك التحقق من الوثائق والتهيئة المحددتين المطبقتين على الآلة وسوق الوجهة والاستخدام المقصود. فالشهادة جزء من عملية الشراء، لكن سرعة الاستجابة للخدمة، والتخطيط لقطع الغيار، والتدريب، وتوافر الأدوات، والقدرة على معالجة رسومات قضبان التوصيل الفعلية لا تقل أهمية.
يمكن لآلة CNC لمعالجة قضبان التوصيل ثلاثية الوظائف أن تقلل وقت الإعداد للوحات المخصصة فعلًا، ولكن ذلك لا يتحقق إلا عند إدخالها بوصفها نظام إنتاج مضبوطًا، لا مجرد آلة مشتراة بمفردها. ابدأ بعائلات القطع التي تتسبب في أكبر قدر من المناولة وإعادة العمل. وتحقق من ملاءمة الأدوات للرسومات الفعلية. ودرّب المشغلين على الحفاظ على نظام المراجع من تحميل المواد حتى الفحص النهائي. عندها تصبح وفورات الوقت قابلة للتكرار، لا مجرد توقعات نظرية.
أرسل لنا رسالة
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.
خدمة عالية الجودة وفريق محترف لخدمات ما بعد البيع.