


اختيار آلة قطع قضبان التوصيل حسب المادة والعرض والسماكة
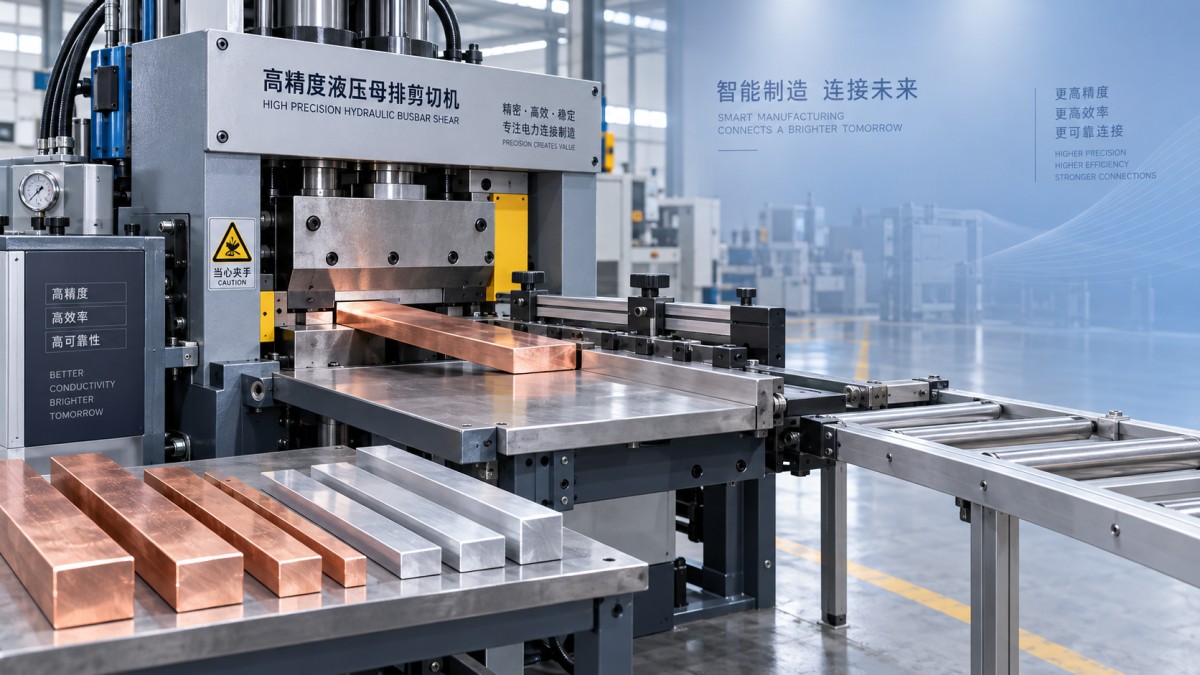
ينبغي اختيار آلة قطع قضبان التوصيل انطلاقًا من قطعة العمل، لا انطلاقًا من كتالوج الآلات. تتمثل العوامل الحاسمة في مادة الموصل، والعرض النهائي، والسماكة، وحالة الحافة المطلوبة، ونمط الإنتاج. فالآلة التي تتمتع بقوة اسمية كافية، لكن حلقها أو ترتيب شفراتها أو نظام تثبيت قطعة العمل فيها غير مناسب، قد تتسبب مع ذلك في نتوءات وتشوه وضعف قابلية تكرار النتائج والحاجة إلى عمليات تشطيب ثانوية غير ضرورية.
في معظم أعمال اللوحات الكهربائية ومفاتيح التوزيع والمحولات وتوزيع الطاقة، تُورَّد قضبان التوصيل النحاسية والألومنيومية بمقاطع مستطيلة ذات أبعاد قياسية نسبيًا. لكن هذا لا يعني أن متطلبات القطع موحدة. فقضيب نحاسي بأبعاد 120 mm × 10 mm وقضيب ألومنيوم بالأبعاد نفسها يشغلان الحيز نفسه، لكنهما لا يفرضان الحمل نفسه على نظام القطع، ولا يتصرفان بالطريقة نفسها عند حافة القطع. لذلك ينبغي أن يبدأ الاختيار بنطاق المواد والمقاطع الكامل المتوقع خلال العمر التشغيلي للمعدة، لا بأبعاد الطلب الأكثر شيوعًا حاليًا.
تحدد المادة قوة القطع وسلوك الحافة ومتطلبات الأدوات
يُعد النحاس في كثير من تطبيقات قطع قضبان التوصيل المادة الأصعب، بسبب قوته الأعلى وميله إلى التصلد بالتشغيل عند تعرضه للتشوه. وهو يتطلب هيكل قطع صلبًا، وخلوصًا مضبوطًا بين الشفرات، وتثبيتًا مستقرًا. وإذا كانت قوة القطع غير كافية، فقد تظهر حافة خشنة أو نتوءات مفرطة أو انطواء موضعي عند الحافة العلوية أو التواء طفيف في المقاطع الأضيق. وهذه العيوب مهمة لأن نهايات قضبان التوصيل تُستخدم كثيرًا في تجميعات كهربائية مثبتة بالمسامير أو مطلية أو معزولة أو متقاربة التباعد.
يتطلب الألومنيوم عمومًا قوة قطع أقل من النحاس عند العرض والسماكة نفسيهما، لكن لا ينبغي اعتباره بديلًا منخفض المخاطر عند اختيار الآلة. فالألومنيوم أكثر عرضة لعلامات السطح، وقد تتكون فيه نتوءات أو آثار سحب للمادة إذا كانت الشفرات غير حادة، أو كان الخلوص مفرطًا، أو لم تكن قطعة العمل مدعومة بما يكفي. كما أن طبقة الأكسيد وسطحه الألين يجعلان تجهيز نقاط التلامس في العمليات اللاحقة أمرًا مهمًا. وقد يحتاج القطع الذي يبدو مقبولًا بصريًا إلى إزالة النتوءات أو معالجة السطح قبل تجميع وصلة كهربائية موثوقة.
إن عبارة المورّد «سعة للنحاس والألومنيوم» ليست سوى نقطة بداية. وينبغي أن يحدد تقييم الشراء ما إذا كانت هذه السعة تنطبق على المقطع الأقصى نفسه لكلا المادتين، وما إذا كانت تستند إلى عملية قطع واحدة أم إلى تشغيل مستمر، وما إذا كانت الآلة تستخدم مجموعة الشفرات نفسها وترتيب الخلوص نفسه لكل مادة. ولا تتمكن بعض أنظمة القطع من معالجة مجموعة المقاطع بكفاءة إلا عند ضبط هندسة الشفرات أو إعداداتها. وهذا ليس بالضرورة عيبًا، لكن يجب أن ينعكس في زمن الإعداد وتعليمات المشغلين والتخطيط للأدوات الاحتياطية.
العرض ليس مجرد رقم للسعة
يؤثر أقصى عرض لقضيب التوصيل في أكثر من مجرد إمكانية وضع المادة فعليًا تحت رأس القطع. فالقضبان المسطحة العريضة تحتاج إلى دعم على جانبي خط القطع كي لا يتسبب وزنها في الترهل أو إمالة القطع. ويكتسب ذلك أهمية خاصة عند معالجة أطوال كبيرة من المخزون أو عندما يقطع المشغلون بالقرب من طرف غير مدعوم. وقد لا تحقق آلة ذات سعة عرض اسمية تبلغ 200 mm جودة القطع نفسها على كامل هذا العرض ما لم تُصمم طاولة التغذية والمحدد الخلفي والدليل الجانبي ودعامة الخروج بما يلائم ذلك.
لذلك، يتمثل السؤال العملي في الآتي: ما العروض التي ستُقطع بصورة متكررة، وبأي أطوال، وضمن أي سماحية للطول؟ في القطع القصيرة المتكررة، قد يكون للمحدد الميكانيكي الدقيق أو للمحدد الخلفي القابل للبرمجة تأثير أكبر في اتساق الإنتاج من سعة عرض إضافية غير مستخدمة. وفي الأعمال المتنوعة، يجب أن يسهل إعادة ضبط الأدلة من دون التسبب في أخطاء التعامد. فالدليل غير المحاذى إلى مرجع صحيح قد يحول مقصًا قادرًا إلى مصدر لقطع مائلة لا تظهر مشكلتها إلا أثناء التجميع.
يؤثر العرض أيضًا في الخلوص المطلوب حول أدوات القطع. وينبغي للمشترين التحقق من العرض القابل للاستخدام بدلًا من الاعتماد على الأبعاد الخارجية للآلة أو على فئة عامة في الكتالوج. فقد تحد عناصر مثل الحواجز الواقية والمشابك ومسار الشوط وموضع المحدد من العرض الفعلي الممكن معالجته. وإذا كانت قضبان التوصيل تتضمن ثقوبًا مثقوبة مسبقًا أو علامات تعريف بارزة أو نهايات مشكلة قبل القطع، فينبغي التأكد من إمكانية مرور هذه السمات عبر الآلة دون تداخل.
عند السماكة، كثيرًا ما تصبح السعة الاسمية مضللة
للسماكة تأثير قوي في قوة القص. وبصورة مبسطة، يزداد حمل القطع مع مساحة المقطع العرضي الجاري قصه، لذا قد تؤدي زيادة متوسطة في السماكة إلى نقل المهمة من التشغيل الاعتيادي إلى الحد الأعلى لقدرة الآلة. والمقطع المعني هو حاصل ضرب العرض في السماكة، لكن حالة المادة وحالة الشفرات وزاوية القص تؤثر أيضًا في الحمل الفعلي ونتيجة القطع.
لذلك، لا ينبغي تحديد آلة مصنفة لسماكة قصوى تلقائيًا للإنتاج المستمر عند أقصى عرض وأقصى سماكة. فقد يصف الحد المعلن أكبر مقطع مسموح به في ظروف مضبوطة، لا نقطة التشغيل المثلى للإنتاج المتكرر. وإذا تضمن مزيج الطلبات قطعًا منتظمًا بالقرب من حد السعة، فمن الحكمة طلب التركيبة المصنفة من العرض والسماكة والمادة من المورّد، إلى جانب دورة التشغيل المقصودة للآلة.
ويُعد تفاوت السماكة داخل الدفعة مسألة أخرى ينبغي مراعاتها عند الشراء. فقد تُورَّد القضبان المدرفلة وفق سماحية محددة، وقد يختلف المقطع الفعلي عن البعد الاسمي. ويمكن لآلة ذات هامش سعة ضئيل جدًا أن تنتج حوافًا غير متسقة عندما تقترب المادة من الحد الأعلى للسماحية. لذا ينبغي تقييم السعة على أساس أعلى أبعاد واقعية للمادة، لا الرقم المدون في أمر الشراء فحسب.
أما قضبان التوصيل الرقيقة فلها مشكلة مختلفة؛ إذ قد تنثني أو تتقوس أو يظهر عندها انطواء واضح إذا كان التثبيت ضعيفًا أو كانت فجوة الشفرات غير مناسبة. ويجب أن تغطي المعدة المناسبة نطاق التشغيل كاملًا. فالآلة ذات القوة العالية ليست بالضرورة أفضل للمواد الرقيقة إذا كانت تفتقر إلى ضغط تثبيت مضبوط وهندسة أدوات ملائمة.
يجب تحديد جودة القطع قبل مقارنة أسعار الآلات
عبارة «قطع نظيف» فضفاضة للغاية لاستخدامها في مواصفة شراء فنية. وتعتمد حالة الحافة المقبولة على ما سيحدث بعد القص. فقد يُقبل تشطيب مختلف لقضيب توصيل سيُثقب ويُثنى ثم يُغلق داخل غلاف، مقارنة بموصل سيُوصل مباشرة بوسادة طرفية أو سيُورَّد كمكوّن نهائي ظاهر.
ينبغي أن تحدد المواصفة الحدود المقبولة لاتجاه النتوءات وارتفاعها، وتعامد سطح النهاية، وسماحية الطول، والتشوه قرب القطع. كما ينبغي أن تحدد ما إذا كانت إزالة النتوءات يدويًا مسموحًا بها. ولهذه النقطة أثر مباشر في التكلفة. فالآلة الأقل سعرًا التي تنتج نتوءات متكررة لكنها غير مقبولة تنقل التكلفة إلى العمالة والمناولة والفحص، وربما إلى إعادة العمل أثناء التجميع. وعلى العكس، فإن اشتراط حافة فائقة النعومة عندما تكون إزالة النتوءات البسيطة كافية قد يؤدي إلى نفقات رأسمالية غير ضرورية.
ويهم تسلسل القطع أيضًا. فالقطع قبل التثقيب والثني شائع لأنه يبسط المناولة وتعريف القطع، لكن بعض التصاميم قد تتطلب تنفيذ الثقوب أو العلامات قبل تحديد الطول النهائي. وعند اختيار آلة قطع مستقلة لقضبان التوصيل أو محطة ضمن خط معالجة متكامل، تحقق من بقاء مرجع التمركز متسقًا في جميع العمليات. فدقة المحطات كل على حدة لا تضمن دقة القطع النهائية إذا استندت كل عملية إلى حافة أو محدد مختلف.
ينبغي أن تتوافق بنية الآلة مع نمط الإنتاج
قد تكون الأدوات الهيدروليكية المحمولة مناسبة للأعمال التي تُنفَّذ في مواقع التركيب، أو للكميات المحدودة، أو عندما تتغير أحجام قضبان التوصيل كثيرًا. وتتمثل قيودها عادةً في جهد المناولة والتموضع اليدوي وانخفاض مستوى الأتمتة. وينبغي تقييم سهولة نقلها مع عدم إغفال الحاجة إلى سطح عمل ثابت ودعم آمن للمادة وقياس متكرر للطول.
تكون المقصات الهيدروليكية الثابتة وآلات معالجة قضبان التوصيل المتكاملة أنسب عندما يكون الاتساق والإنتاجية عنصرين أساسيين. ولا تقتصر فائدتها على تنفيذ الأشواط بسرعة أكبر، بل تشمل أيضًا تحسين التوجيه وضبط التثبيت وتكرار مواضع المحددات وإمكانية تنسيق القطع مع التثقيب والثني. ويتوقف التكوين المناسب على ما إذا كان الإنتاج يعتمد أساسًا على دفعات متكررة أم على تجميعات كهربائية متنوعة ذات أحجام إنتاج منخفضة.
لا تقارن زمن الدورة بمعزل عن غيره. فتقييم الإنتاجية الواقعي يشمل تحميل القضبان الطويلة وقياس المحددات وضبطها وتنفيذ قطع تجريبية بعد تغيير المقاس وإزالة القطع بأمان والتعامل مع البقايا. وفي بيئة تتسم بتنوع كبير في المنتجات، قد تتفوق سهولة الإعداد وإمكانية تكرار قياس المحدد على سرعة شوط القطع النظرية.
قد يؤثر استواء المخزون الوارد في دقة القطع
لا تستطيع وحدة القطع التعويض بالكامل عن قضيب توصيل يصل إليه تقوس ناتج عن اللف أو انحناء طولي أو استواء غير منتظم. فقد لا يستقر المخزون المنحني بصورة متسقة على الدليل والمحدد، ما يؤدي إلى تفاوت الطول أو عدم تعامد القطع مع حواف القضيب. وقد يعقد ذلك أيضًا عمليات التثقيب والثني اللاحقة، حيث يكون التموضع المستقر أساسيًا.
عندما تكون استقامة القضبان مشكلة متكررة، ينبغي النظر إلى المعالجة المسبقة بوصفها جزءًا من قرار اختيار المعدات لا مجرد إزعاج منفصل. وبالنسبة إلى قضبان النحاس والألومنيوم التي يصل عرضها إلى 160 mm وسماكتها إلى 12 mm، يمكن وضع وحدة تسوية بالدرافيل مثل آلة DXJ-160 لاستعدال وتسوية قضبان التوصيل النحاسية قبل عمليات التثقيب والقص والثني. ولا يتمثل دورها في زيادة سعة القطع، بل في تحسين اتساق المادة الداخلة إلى تلك العمليات. ومن المهم مراعاة هذا الفرق عند تقييم الجودة الإجمالية للإنتاج على الخط.
ما الذي ينبغي التحقق منه في عرض المورّد
ينبغي أن يحدد عرض السعر القابل للاستخدام مقطع النحاس ومقطع الألومنيوم الأقصيين كلًا على حدة، وطريقة القطع، والعرض القابل للاستخدام، ونطاق السماكة، وترتيب محدد الطول، والأدوات المرفقة، والمتطلبات الكهربائية، والمواد الاستهلاكية المتوقعة. كما ينبغي توضيح ما إذا كان العرض يشمل التركيب والتشغيل الأولي وتدريب المشغلين والخدمة عن بُعد أو في الموقع.
ينبغي مناقشة عمر الشفرات من منظور تشغيلي، لا قبول وعود عامة بشأنه. اسأل عن طريقة فحص الشفرات، وإمكانية تدويرها أو إعادة جلخها، وطريقة ضبط الخلوص عند الاستبدال، وتوافر قطع الغيار ومواعيد توريدها الموثقة. وفي عمليات الشراء من الخارج، قد تكون لهذه التفاصيل أهمية أكبر من فرق بسيط في سعر الآلة الأولي.
يجب أن تكون الشهادات ملائمة لسوق الوجهة وللتكوين المورَّد. فعلى سبيل المثال، لا تُعد علامة CE إثباتًا عامًا على إمكانية استخدام أي آلة في أي تطبيق دون مراجعة؛ إذ يجب أن تتوافق الآلة المورَّدة والحواجز الواقية والنظام الكهربائي والوثائق ومتطلبات السوق المقصود. اطلب الوثائق ذات الصلة مبكرًا، ولا سيما عندما يتعلق الأمر بالتخليص الجمركي أو اعتماد السلامة الداخلي أو عمليات تدقيق العملاء.
نادرًا ما يكون أفضل اختيار هو الطراز الذي يحمل أعلى قوة اسمية معلنة. بل هو الآلة التي يتوافق نطاق موادها المتحقق منه، وحيز عملها القابل للاستخدام، وجودة القطع فيها، وترتيبات الدعم وإمكانية صيانتها مع جدول قضبان التوصيل الفعلي. إن تحديد هذه الشروط قبل طلب عروض الأسعار يحول شراء آلة قطع قضبان التوصيل من مجرد مقارنة لحدود الكتالوج إلى قرار إنتاج منضبط.
أرسل لنا رسالة
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.
خدمة عالية الجودة وفريق محترف لخدمات ما بعد البيع.