


تخطيط الطاقة الإنتاجية لآلة قضبان التوصيل CNC ثلاثية الوظائف لورش معدات التبديل الكهربائية
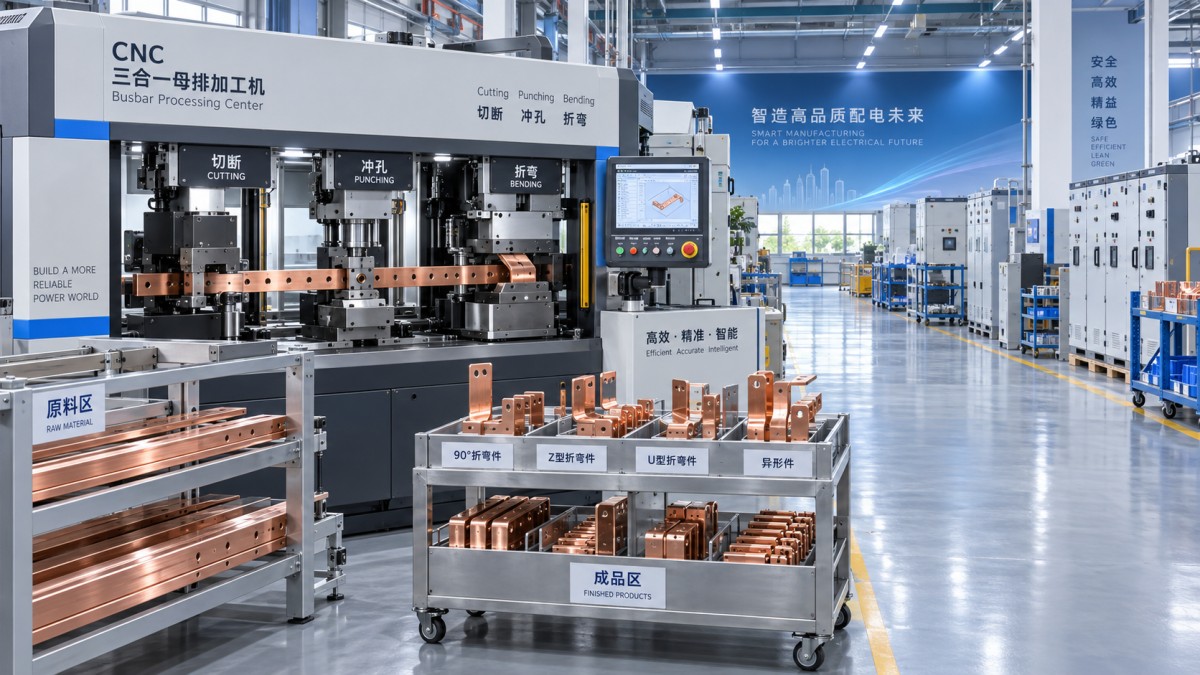
قد تبدو ورشة تصنيع معدات التوزيع الكهربائية منشغلة من دون أن تكون طاقتها الإنتاجية مستنفدة فعليًا. فقد تنتظر قضبان النحاس بجوار محطة التخريم، وتتراكم القطع المثنية قبل التجميع، وقد يقضي المشغلون وقتًا في نقل المواد بين العمليات أطول من الوقت الذي يقضونه في معالجتها. في هذه الحالة، ليس شراء أكبر آلة متاحة هو الحل المناسب تلقائيًا. الخيار الأفضل هو آلة CNC لمعالجة قضبان التوزيع بثلاث وظائف في آلة واحدة، بحيث تتوافق سعتها مع عنق الزجاجة الفعلي في الورشة، ونطاق المواد، ومزيج القطع، وإيقاع التسليم المطلوب.
في معظم قرارات الشراء، ينبغي أن يبدأ تخطيط السعة بأسبوع الإنتاج الأكثر كثافة والمتوقع واقعيًا، لا بمتوسط سنوي. قدّر عدد قطع قضبان التوزيع التي يجب قصها وتخريمها وثنيها خلال تلك الفترة، ثم قارن هذا الطلب بزمن تشغيل الآلة المتاح فعليًا بعد احتساب الإعداد وتغيير الأدوات والفحص والتحميل والتفريغ والصيانة المخططة. قد تبدو الآلة كافية على الورق، لكنها تصبح عاملًا مقيّدًا عند احتساب الدفعات القصيرة المتكررة أو أنماط الثقوب المعقدة.
ابدأ بتدفق الإنتاج، لا بمواصفات الآلة
يمكن لآلة تجمع ثلاث وظائف أن تقلل مناولة المواد بين عمليات القص والتخريم والثني، لكن إنتاجيتها الفعلية تظل مرتبطة بكيفية دخول العمل إلى المحطة وخروجه منها. راجع مسار قضيب توزيع نموذجي من رف المخزون إلى أن يصبح مكوّنًا مكتملًا وموسومًا. حدّد مواضع انتظار المواد، والمواضع التي يعيد فيها المشغلون قياس الأبعاد، والمواضع التي تُعاد فيها القطع للتصحيح. غالبًا ما تكشف هذه الملاحظات ما إذا كانت المشكلة في سعة الآلة أو البرمجة أو توفر الأدوات أو تجهيز المواد.
في الورشة التي تنتج تصميمات لوحات متكررة، قد تعمل الآلة على دفعات طويلة مع عدد قليل من مرات تغيير الإعداد. عندئذٍ تتحدد السعة إلى حد كبير بسرعة المعالجة وسُمك المواد وعدد القطع في الوردية. أما الورشة التي تنفذ طلبات متنوعة ومخصصة لمعدات التوزيع الكهربائية فتواجه ظروفًا مختلفة: إذ قد تستهلك التغييرات المتكررة في العروض وأنماط الثقوب وزوايا الثني ومراجعات القطع جزءًا ملحوظًا من يوم العمل. وفي هذه الحالة، قد تكون سهولة البرمجة وسرعة الإعداد والتنظيم الجيد للأدوات بأهمية سرعة الدورة الاسمية نفسها.
قبل مقارنة الطرازات، قسّم حجم العمل إلى ثلاث مجموعات:
- قطع قياسية عالية الحجم: الوصلات المتكررة والموصلات وقضبان التثبيت وقضبان التوزيع الشائعة للوحات.
- قطع هندسية متنوعة: مكونات تختلف في ترتيبات الثقوب أو الإزاحات أو تسلسلات الثني.
- أعمال ثقيلة أو كبيرة الحجم تُنفّذ من حين لآخر: قطع قد تحدد الحمولة المطلوبة أو عمق الحلق أو نطاق الثني، رغم عدم إنتاجها يوميًا.
ينبغي أن تعالج الآلة المجموعتين الأولى والثانية بكفاءة، وأن تستوعب المجموعة الثالثة من دون فرض حلول التفافية غير عملية. لا تبنِ اختيارك حصريًا على أصغر قطعة وأكثرها تكرارًا إذا كانت الموصلات الأكبر ضرورية لمجموعة منتجات الورشة.
حوّل الطلب إلى ساعات تشغيل فعلية للآلة
لا يتطلب حساب التخطيط الموثوق دقة مصطنعة، بل افتراضات واقعية. ابدأ بإعداد قائمة بالكميات الأسبوعية أو الشهرية المتوقعة لكل فئة من القطع. دوّن لكل فئة عدد عمليات القص والثقوب والفتحات وعمليات النقش البارز عند الحاجة، وعمليات الثني المطلوبة لكل قطعة. ثم قدّر متوسط زمن المعالجة، إلى جانب الوقت غير المخصص للقص: تموضع المواد، واختيار البرنامج، وتغيير الأدوات، وفحوص الجودة، وإزالة الخردة، ومناولة القطع المكتملة.
اعتمد زمن الإنتاج المتاح بدلًا من زمن التقويم. فقد تتضمن الوردية الاسمية فترات استراحة واجتماعات وتأخر المواد واعتماد القطعة الأولى والتنظيف الدوري. واترك بعض الوقت المتاح لقطع الاستبدال العاجلة أو إعادة العمل أو تغيّر الأولويات. عندما تفترض خطة السعة أن كل دقيقة مجدولة دقيقة إنتاجية، قد يؤدي حتى اضطراب بسيط إلى تأخر التسليمات.
السؤال المفيد عند الشراء ليس: «كم قطعة يمكن إنتاجها في الساعة؟» بل: «كم قطعة مكتملة ومقبولة من قضبان التوزيع تستطيع الورشة تسليمها في الوردية ضمن ظروف الجدولة العادية؟». يأخذ السؤال الثاني في الحسبان العوامل الواقعية التي تحدد ما إذا كانت المعدات ستخفف الضغط على التجميع فعلًا.
طابق نطاق الآلة مع مواصفات قضبان التوزيع
السعة لا تقتصر على معدل الإنتاج. يجب أن يغطي نطاق المعالجة الأبعاد القصوى والمعتادة للموصلات في الورشة. تحقّق من العرض والسُمك المسموحين لقضيب التوزيع في عمليات القص والتخريم والثني كلٌّ على حدة. فقد تقبل الآلة مقاسًا معينًا من المواد في إحدى المحطات، بينما تكون حدودها مختلفة في عملية أخرى. كما ينبغي تقييم سعة الثني وفق اتجاه الثني المطلوب ونصف القطر الداخلي الأدنى وطول الضلع والخلوص حول الخصائص التي خُرمت مسبقًا.
لا ينبغي التعامل مع النحاس والألومنيوم على أنهما قابلان للتبادل لمجرد تشابه أبعادهما. فسلوك المواد يؤثر في قوة الثني واحتمال ترك علامات على السطح والتحكم في النتوءات والارتداد المرن. ينبغي للمشترين تقديم رسومات تمثيلية وتفاصيل المواد أثناء التقييم، خصوصًا عند استخدام مقاطع الألومنيوم أو الأسطح المطلية أو وجود متطلبات دقيقة للخلوص الكهربائي.
تستحق متطلبات التخريم القدر نفسه من الاهتمام. لا تحصر الإحصاء في الثقوب الدائرية، بل أدرج الثقوب المستطيلة والفتحات الخاصة وأنماط التثبيت المتكررة. وقد تشكل فجوات الأدوات عائقًا خفيًا: إذ قد يضطر المشغل إلى إعادة تموضع المادة أو تنفيذ عدة ضربات منفصلة أو استخدام شكل أداة غير مناسب. وهذا يضيف وقتًا وقد يعقّد ضبط الأبعاد. إذا كانت الخطة تشمل استبدال الأدوات أو إضافة أدوات، فيمكن النظر في استخدام قالب التخريم المناسب لتوفير القالب المطلوب لقضبان التوزيع، شريطة توافق أبعاده وتطبيقه مع الآلة ونمط الثقوب المستهدف.
حدّد عنق الزجاجة الحقيقي قبل زيادة السعة
عندما يتأخر الإنتاج، غالبًا ما تكون آلة المعالجة أول ما يُلقى عليه اللوم. لكن قد يكون القيد في تجهيز المواد في المراحل السابقة أو في تسليم العمل إلى التجميع في المراحل اللاحقة. راقب طابور العمل أمام كل نشاط على مدى عدة أيام إنتاج عادية. قد يشير ازدياد الطابور قبل التخريم إلى قصور زمن المعالجة أو كثرة تغييرات الأدوات. أما الطابور بعد الثني، فقد يدل بدلًا من ذلك على تأخر الفحص أو عدم وضوح تعريف القطع أو نقص أماكن التخزين المنظمة للمكونات المكتملة.
وقد تتسبب إحدى الوظائف في معظم التأخير. فعلى سبيل المثال، قد تكون عملية القص سريعة، بينما يستغرق الثني المعقد وقتًا بسبب حاجة كل قطعة إلى التحقق يدويًا من اتجاهها. أو قد تنشغل محطة التخريم بأعمال صغيرة عاجلة تقاطع الدفعات المخططة. يكون الجمع بين الوظائف الثلاث مفيدًا عندما يتناسب مع تدفق العمل ككل، لكن من المهم أيضًا فهم ما إذا كانت منصة مشتركة واحدة ستصبح قيدًا على الجدولة مع زيادة حجم الإنتاج.
اطرح الأسئلة التشغيلية التالية أثناء التقييم:
- هل يمكن جدولة عمليات القص والتخريم والثني بالترتيب الذي تتطلبه الأعمال الحالية؟
- كم مرة سيغيّر المشغلون قوالب التخريم أو أدوات الثني أو إعدادات البرامج خلال أسبوع نموذجي؟
- هل تقع رفوف المواد وأماكن القطع المكتملة على مسافة قريبة بما يكفي لتجنب الرفع والبحث المتكررين؟
- هل يُتوقع من آلة واحدة دعم طلبات الإنتاج وقطع الخدمة العاجلة معًا؟
- هل يتيح التصميم المخطط للورشة مساحة لتحميل قضبان التوزيع الطويلة وإجراء الصيانة وإزالة القصاصات بأمان؟
خطط لتحقيق قابلية التكرار، لا للسرعة القصوى فقط
يجب أن تلائم قضبان التوزيع المستخدمة في معدات التوزيع الكهربائية التجميعات المخصصة لها من دون تعديلات متكررة. ولا تكون لسرعة المعالجة الاسمية العالية قيمة كبيرة إذا انحرفت مواضع الثقوب أو احتاجت زوايا الثني إلى تصحيح أو تطلبت الحواف المقصوصة تشطيبًا مفرطًا. خلال المراجعة الفنية، ركّز على كيفية تحكم الآلة في التموضع، وكيفية تخزين البرامج واستدعائها، وكيفية تحقق المشغلين من القطع الأولى بعد تغيير الإعداد. وتكتسب قابلية التكرار أهمية خاصة عندما تستخدم عدة لوحات مجموعات متطابقة من قضبان التوزيع، أو عندما تُجهز القطع قبل التجميع.
حالة الأدوات جزء من هذا الحساب. فقد تؤدي أدوات التخريم البالية إلى زيادة النتوءات والتأثير في جودة الثقوب والتسبب في إعادة عمل يمكن تجنبها. خصّص تعريفًا واضحًا للقوالب المستخدمة بكثرة بحسب المقاس والتطبيق، واحتفظ بسجل بسيط لاستبدالها. فالقالب منخفض التكلفة ليس بالضرورة منخفض التكلفة أثناء التشغيل إذا كان عمره التشغيلي أو ملاءمته أو جودة التشطيب التي يوفرها تتسبب في انقطاعات متكررة. السعر المعلن لـقالب التخريم هو $66، لكن ينبغي للمشتري مع ذلك التحقق من التوافق ومواصفات الأداة الصحيحة قبل اعتباره قطعة غيار إنتاجية.
حدّد مقدار هامش النمو المبرر
من المعقول توفير بعض السعة الاحتياطية، لأن طلبات معدات التوزيع الكهربائية نادرًا ما تصل بكميات متساوية تمامًا. لكن المبالغة في زيادة السعة قد تجمّد الميزانية وتشغل مساحة أرضية وقدرة كهربائية واهتمام المشغلين من دون حل المشكلة الحقيقية في الورشة. ينبغي أن يعكس الهامش العملي التغيرات المتوقعة في كمية الطلبات وحجم الموصلات وتعقيد الأعمال، لا افتراضًا مبهمًا بأن السعة الأكبر أكثر أمانًا دائمًا.
اختر نطاق معالجة أكبر عندما يُرجح أن تشمل الأعمال القادمة قضبان توزيع أكثر سُمكًا أو عرضًا، أو هندسة ثني أكثر تطلبًا، أو زيادة ملحوظة في حجم القطع. واختر تكوينًا يركز على سرعة الإعداد وموثوقية التعامل مع البرامج عندما يكون الطلب متنوعًا ومخصصًا وحساسًا للوقت. وإذا كان طلب الإنتاج مستقرًا لكن مواعيد التسليم ضيقة، فامنح تدفق المواد وتنظيم الأدوات وإجراءات الفحص القدر نفسه من الاهتمام؛ فغالبًا ما تحدد هذه العوامل ما إذا كانت السعة المقدرة للآلة متاحة فعليًا.
تمنح أقوى خطة للسعة الورشة وقت معالجة كافيًا للطلبات المخططة ومرونة كافية للتغيرات المعتادة وحدودًا واضحة للأعمال التي تتجاوز نطاق الآلة المختارة. ويوفر ذلك لفرق المشتريات أساسًا لمقارنة المعدات وفق ملاءمتها التشغيلية، لا مواصفاتها الرئيسية وحدها.
أرسل لنا رسالة
تواصل معنا
*نحن نحترم سريتكم، وجميع المعلومات محمية.
خدمة عالية الجودة وفريق محترف لخدمات ما بعد البيع.